ፈጣን መልስ፦ የሶላር ፓነል ማምረቻ መስመር ሴሎችን ወደ ተጠናቀቁ ሞጁሎች የሚቀይሩ በቅደም ተከተል የተደረደሩ ጣቢያዎች ስብስብ ነው — መቁረጥ፣ ታቢንግ፣ ላይአፕ፣ ባሲንግ፣ ላሚኔሽን፣ ፍሬሚንግ፣ የመገናኛ ሳጥን መገጣጠም፣ ምርመራ — ከፊል-ራስ-ሰር ወይም ሙሉ በሙሉ ራስ-ሰር የሚቀርብ እና ከ5 MW እስከ 1–2 GW የአቅም ደረጃ የሚመጣጠን፣ አቀማመጥ፣ መገልገያዎች እና የሰው ኃይል ደግሞ ያንን ደረጃ የሚከተሉ ናቸው።
የሶላር ፓነል ማምረቻ መስመር፡ ከ5 MW እስከ 1 GW ውቅሮች
ገዢዎች በአንድ ማሽን ምክንያት ብዙም ችግር ውስጥ አይገቡም። ችግር ውስጥ የሚገቡት መስመሩን እንደ ፕሮጀክት ሲመለከቱ ነው፡ የመገልገያ ክፍሉን ማንም ከመመርመሩ በፊት የተመረጠ የአቅም ደረጃ፣ ኦፕሬተሮችን ሳይቆጠሩ የተመረጠ የራስ-ሰርነት ደረጃ፣ የላሚኔተር ሰልፍ በእውነት ምን ያህል ረጅም እንደሆነ ማንም ከመጠየቁ በፊት የተሳለ የቦታ ስፋት።
የሶላር ፓነል ማምረቻ መስመር ምን ይዟል
ቅደም ተከተሉ ቋሚ ነው። በ5 MW ወርክሾፕ እና በጊጋዋት ፋብሪካ መካከል የሚለወጠው ምን ያህሉ በእጅ እንደሚሠራ፣ በጣቢያዎች መካከል ምን ያህል ማጠራቀሚያ እንደሚቀመጥ እና ምን ያህል ምርመራ በራስ-ሰር እንደሚሠራ ነው።
- የሴል ዝግጅት — መለየት፣ ከዚያ ለግማሽ-ሴል፣ ለሺንግልድ ወይም ለኋላ-ግንኙነት ሥራ በሌዘር መቁረጥ ወይም መስመር መሳል።
- ማጣበቅ እና ማገናኘት — ሪቦን በመብዘህ ወይም በማጣበቂያ ማገናኘት ወደ ሕብረቁምፊዎች ተደጋጋሚ መገጣጠሚያዎችን በማድረግ።
- ሌይአፕ — ሕብረቁምፊዎችን በካፕሱላንት እና በኋላ በሉህ ወይም በኋላ በመስታወት ላይ በወረዳ ቅደም ተከተል ማስቀመጥ።
- የሕብረቁምፊ ማገናኘት እና ማግለል — የሕብረቁምፊ ጫፎችን ወደ ሞጁል ወረዳ በማገናኘት መገጣጠሚያዎችን ማግለል።
- ከማጠቅ በፊት ፍተሻ — ጉድለቶች አሁንም ሊጠገኑ በሚችሉበት ጊዜ የእይታ እና የEL ምርመራ።
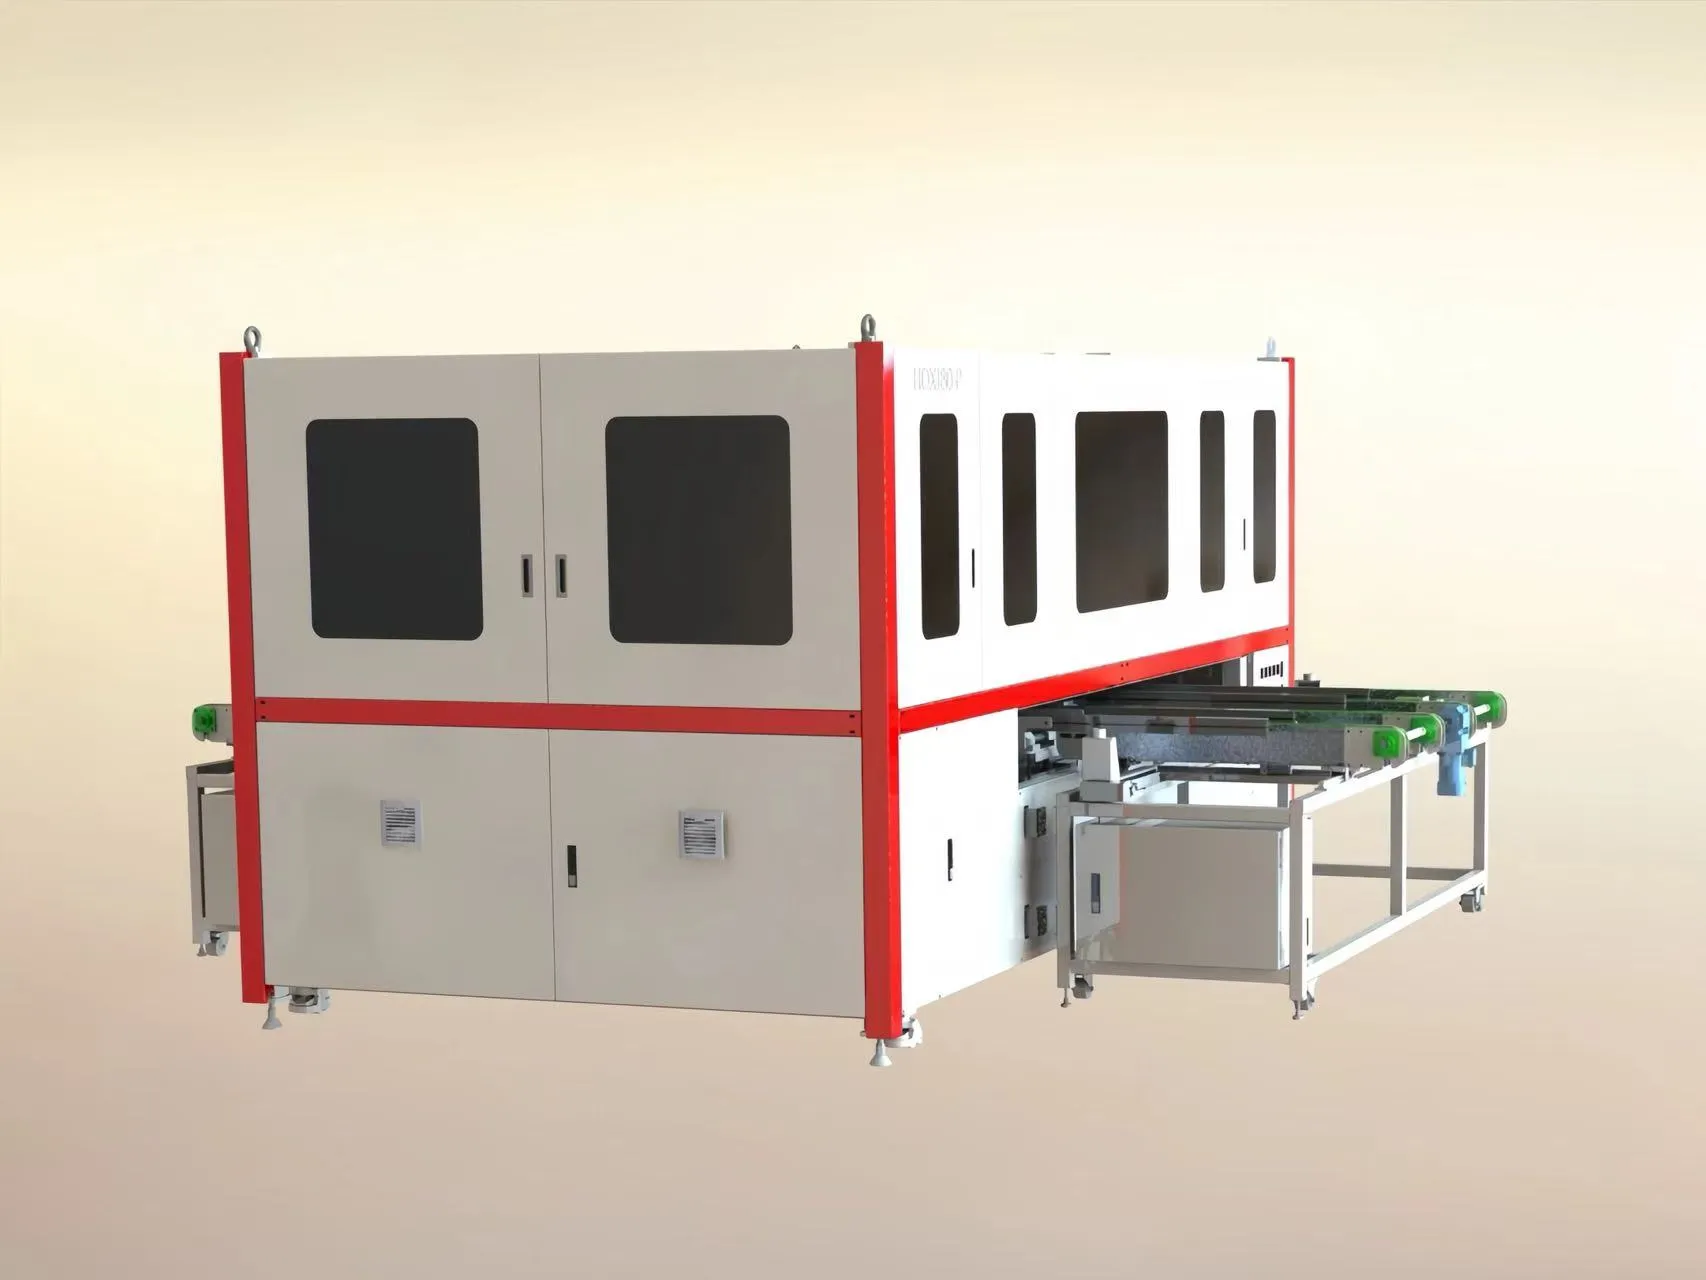
- ላሚኔሽን — ሙቀት፣ ክፍተት እና ግፊት ካፕሱላንቱን በማከም አየሩን ማውጣት።
- ክፈፍ እና የመገናኛ ሳጥን — መቁረጥ፣ የፍሬም ማጣበቂያ፣ የሳጥን ብየዳ ወይም በሙጫ መሙላት፣ ማከም።
- የመጨረሻ ሙከራ — የEL ምስል ማንሳት፣ በፀሐይ አስመሳይ ስር IV፣ የሃይፖት ምርመራዎች፣ መለየት፣ ማሸግ።
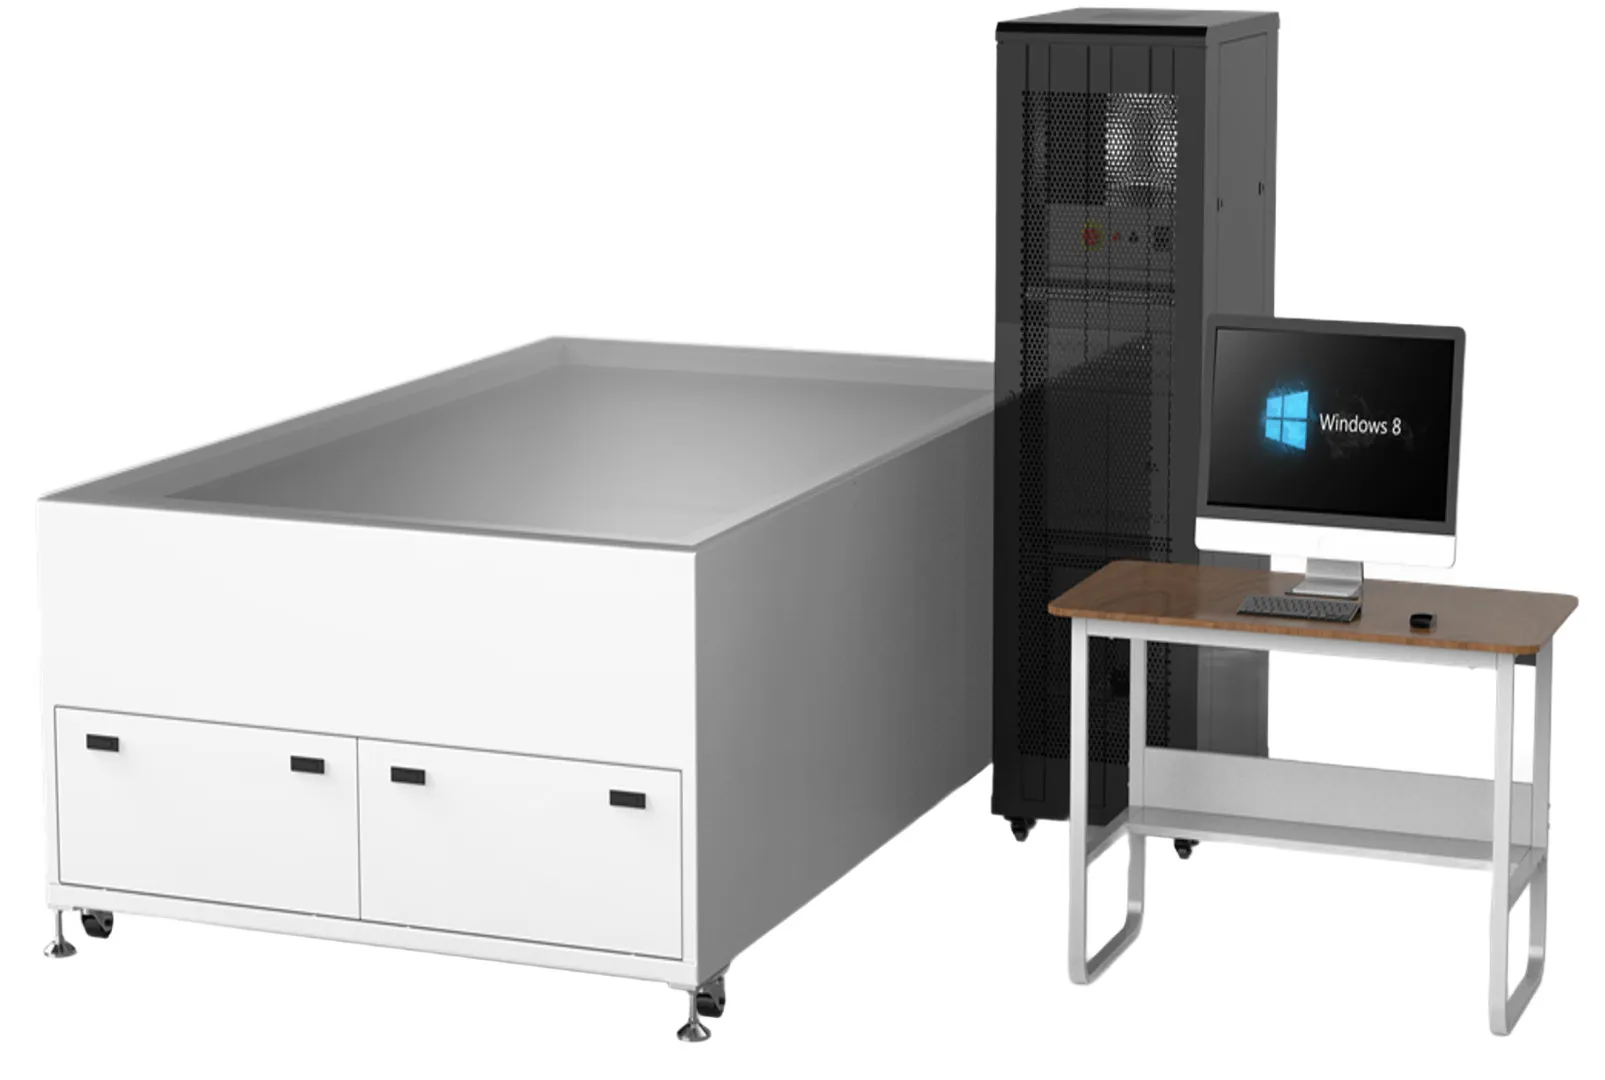
ሁለት ጣቢያዎች የታችኛውን ፍሰት ምት ያስተካክላሉ፦ እንደ AM050FH ያለ ታበር-ስትሪንገር ለMBB ግማሽ-ሴል ሕብረቁምፊዎች፣ እና እንደ OTMT ባለ AAA-ደረጃ አስመሳይ ላይ የIV መለካት። ሌላው ሁሉ በተግባር እና ከጎረቤቶቹ ጋር ባለው በይነገጽ ይወሰናል።
ከፊል-ራስሰር ከሙሉ-ራስሰር ጋር
ልዩነቱ “ማሽኖች እና ማሽኖች የሉም” አይደለም። ከፊል-አውቶማቲክ የፀሐይ ፓነል ማምረቻ መስመር ተመሳሳይ የሂደት መሣሪያዎችን ይጠቀማል፤ ኦፕሬተሮች ሞጁሎችን በጣቢያዎች መካከል ያንቀሳቅሳሉ እና የበለጠ ምስላዊ ፍርድ ይሰጣሉ። ሙሉ-አውቶማቲክ መስመር ማስተላለፊያ፣ ማጠራቀሚያ፣ አውቶማቲክ የላሚኔተር ጭነት እና መከታተያ ይጨምራል፣ ስለዚህ ሞጁሎች በእጅ ፈጽሞ አይነሱም።
በእጅ ማስተላለፍ የሰው ኃይል ያስወጣል እና ምንም ፈተና ሙሉ በሙሉ የማይይዘውን የአያያዝ ጉዳት ያመጣል። አቅም እያደገ ሲሄድ ወጥነት ዋናው ክርክር ነው፦ በእጅ መደርደር በአንድ ፈረቃ ጥቂት ሞጁሎች ላይ ጥሩ ነው፤ በመቶዎች ሲሆን ግን ዋናው የመስተካከል ስህተት ምንጭ ይሆናል። የስህተት መልሶ ማገገም በተቃራኒው ይሠራል — የሚታይ መጨናነቅ በኦፕሬተር ይጸዳል፤ አውቶማቲክ መስመር ግን የተጻፈ አሠራር ይፈልጋል።
ውቅሩ ከ5 MW ወደ 1 GW እንዴት ይለወጣል
Ooitech የሚገነባባቸው ደረጃዎች፦ 5 MW፣ 10 MW፣ 20 MW፣ 30 MW፣ 60 MW፣ 120 MW፣ 150 MW፣ 300 MW፣ 600 MW እና 1–2 GW። ሰንጠረዡ የመስመሩ ባህሪ እንዴት እንደሚለወጥ ያሳያል፤ ውሳኔውን ይመራል እንጂ አይወስንም።
| ደረጃ | ባህሪ | ንድፉን የሚመራው ምንድን ነው |
|---|
| 5 MW | ከፊል-አውቶማቲክ፣ የተጠጋጋ | ትንሹ የካፒታል ወጪ፤ በእጅ ማስተላለፍ። |
| 10 MW | ከፊል-አውቶማቲክ፣ የተወሰነ አውቶሜሽን | በእጅ ሥራ የሚገደብ ጥራት። |
| 20 MW | ከፊል-ራስሰር፣ ተጨማሪ ጣቢያዎች | ከማሽኑ ፍጥነት በላይ የሆነ ቋትና ፍሰት። |
| 30 MW | Hybrid | የላሚኔተር ጭነት የመጨናነቅ ምንጭ ነው። |
| 60 MW | በአብዛኛው ራስሰር | የመስመር ውስጥ ፍተሻና መከታተል። |
| 120 MW | ሙሉ-ራስሰር ቁልፍ ዝግጁ | ማስተላለፍ፣ ቋት፣ ውሂብ የተቀናጀ። |
| 150 MW | ሙሉ-ራስሰር፣ ብዙ-ቅርጸት | የመቀየሪያ ጊዜና የመስመር ሚዛን። |
| 300 MW | ሙሉ በሙሉ ራስሰር፣ ትይዩ ፍሰት | ተጨማሪነትና የጥገና መዳረሻ። |
| 600 MW | የፋብሪካ መጠን | መገልገያዎች፣ ሎጂስቲክስ፣ MES። |
| 1–2 GW | ብዙ-መስመር ፋብሪካ | የጋራ መገልገያዎችና የጥራት ሥርዓት። |
በእያንዳንዱ ደረጃ ሁለት ደንቦች ይቀጥላሉ። አቅም የሚወሰነው በሰንሰለቱ ውስጥ በዝግተኛው ጣቢያ ነው፣ በጥቅሱ ላይ ባለው ፈጣኑ ማሽን አይደለም። ከፊል-ራስሰር ወደ ራስሰር መሸጋገር ከጣቢያ ቁጥር ደረጃ በፊት በፕሮጀክት ውስብስብነት ደረጃ ነው። ለመጀመሪያ ጊዜ የሚገዙ ሰዎች ብዙውን ጊዜ የሚጀምሩት በ 5 MW ከፊል-ራስሰር መስመር ሕንፃውን በንድፍ በሚዘጋጅበት ጊዜ በኋላ የሚደረግ አውቶማቲክ ውቅር ተመሳሳይ ቦታ ላይ እንዲገጥም።
የአቀማመጥ እና የወለል ቦታ አመክንዮ
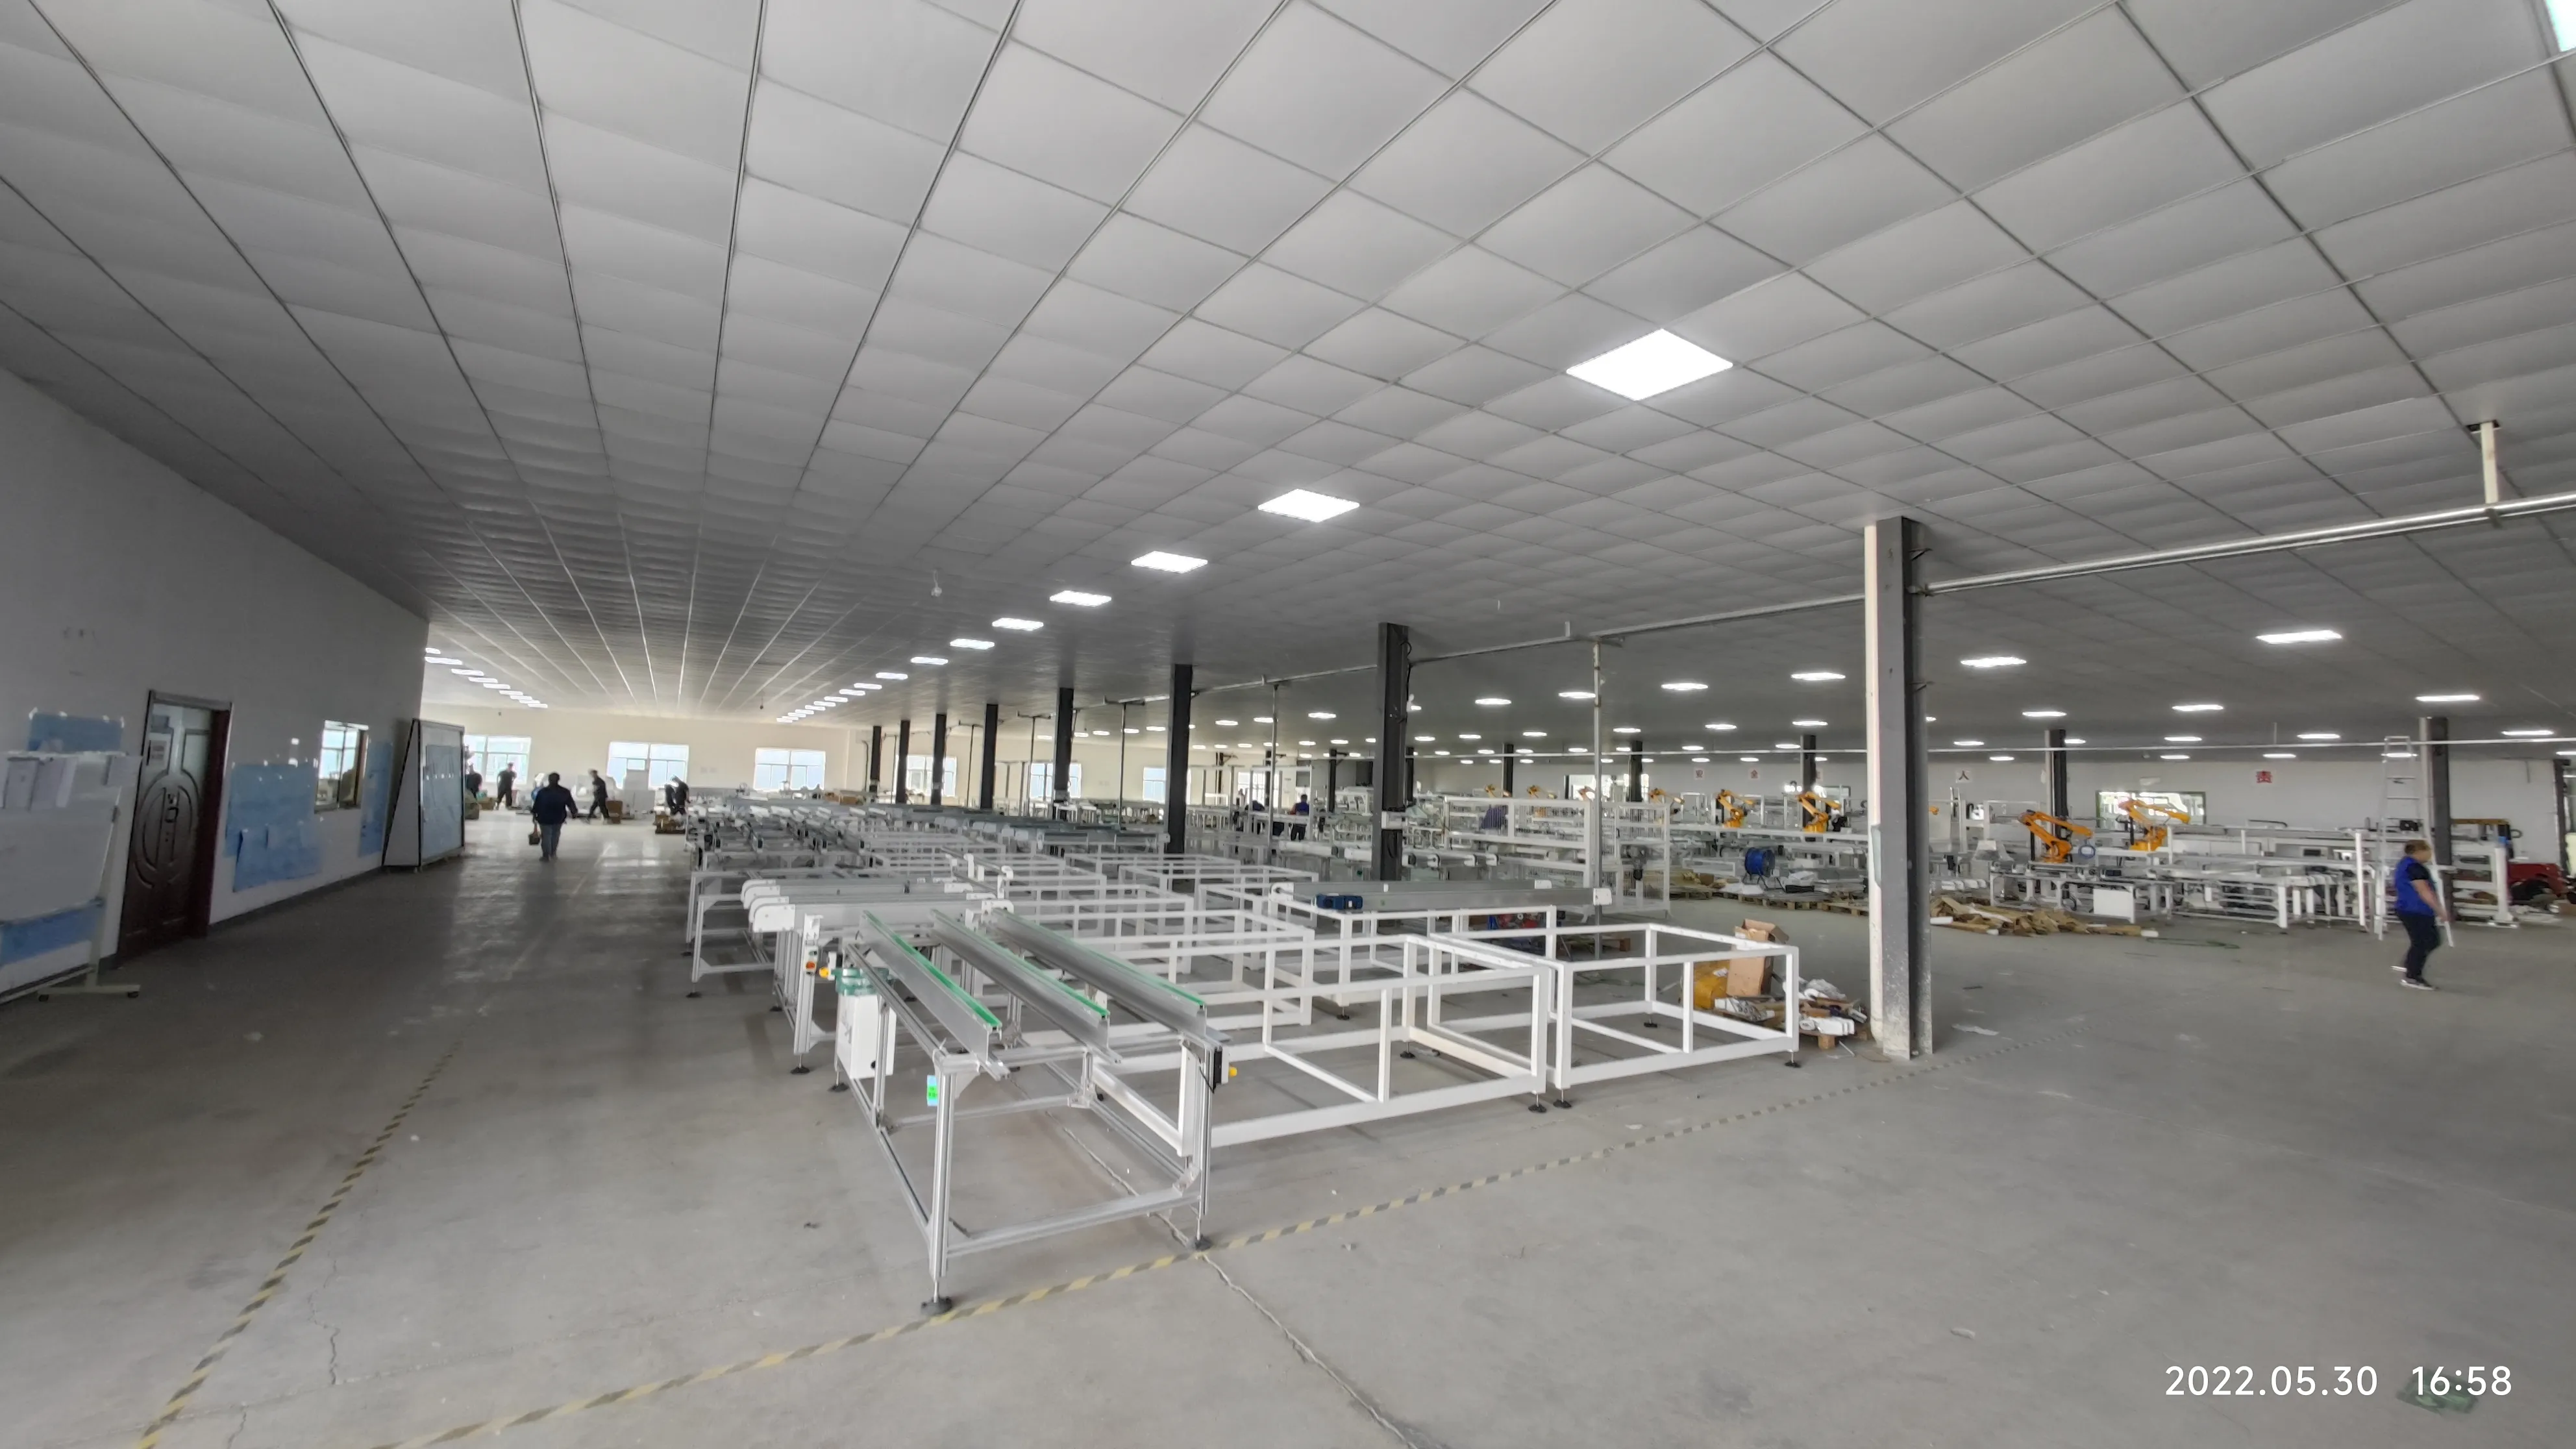
አቀማመጡ ቁሱን ይከተላል፣ የስዕል ወረቀቱን አይደለም። መስመሩ ከመስታወት መጫኛ እስከ ማሸጊያ በአንድ አቅጣጫ ይሄዳል፣ እያንዳንዱ የስራ ርክክብ ደግሞ ተመሳሳይ ጥያቄዎችን ያስነሳል፡ ሞጁሎች የሚጠብቁበት ቦታ፣ ማን እንደሚያንቀሳቅሳቸው፣ ውድቅ የሆነ ነገር ፍሰቱን ሳያግድ እንዴት እንደሚወጣ። ቀጥተኛ መስመር፣ የተጠናቀቁ ሞጁሎችን ወደ መስታወት አቅጣጫ የሚመልስ U-ቅርጽ፣ ወይም የላይ-አፕ እና ላሚኔሽን ተጠግተው የሚገኙበት ሁለት አቅጣጫዎች።
የወለል ቦታ በማሽኖች ሳይሆን በመጠባበቂያ ቦታ ይወሰዳል። በላይ-አፕ እና በላሚኔተር መካከል በማቆሚያ ጊዜ ላሚኔተሩን ለመመገብ በቂ ወረፋ መኖር አለበት፤ በላሚኔተር እና በክፈፍ መካከል ደግሞ ለማቀዝቀዝ ቦታ መኖር አለበት። የጥገና አቅጣጫዎች፣ የካቢኔት ክፍተት እና ላሚኔተርን ለማንሳት የሚበቃ ሰፊ መንገድ በኋላ ላይ ለማስተካከል ውድ ናቸው።
መገልገያዎች፡ ኃይል፣ አየር፣ ውሃ፣ አካባቢ
መገልገያዎች በመጨረሻ የሚፈቀዱና በመጀመሪያ የሚወቀሱ የሶላር ፓነል ምርት መስመር ክፍል ናቸው። የተገናኘው ጭነት በላሚኔተሮች፣ በፀሐይ ሲሙሌተር እና በማቀዝቀዣ ጣቢያ ይመራል፣ ስርጭቱም ለአንድ ጊዜ ስራ ሳይሆን ለተመሳሳይ ጊዜ ስራ መጠን መዘጋጀት አለበት። የተጨመቀ አየር በብዙ ትናንሽ ቦታዎች ይወሰዳል — ሲሊንደሮች፣ ግሪፐሮች፣ ሙጫ ማድረጊያ፣ መያዣዎች — ስለዚህ የተረጋጋ ግፊት ከጠቅላላ መጠን የበለጠ ወሳኝ ነው።
ላሚኔተሩ እና አንዳንድ ሌዘርና የሙከራ መሣሪያዎች የቀዘቀዘ ውሃ ይፈልጋሉ፤ ዝርዝሩ መሣሪያው የሚጠብቀውን የሙቀት መጠንና ፍሰት መግለጽ አለበት፣ ለበጋ ጊዜ ህዳግ ተሰጥቶት። ላሚኔሽንና የሙቀት ማጠንከሪያ ሂደትም ንጹህና ቁጥጥር የሚደረግበት ክፍል ይፈልጋሉ — ለሰዎች ምቹ የሆነ ወርክሾፕ ለማቀፊያ በራሱ ተስማሚ አይደለም።
በእያንዳንዱ ፈረቃ የሰው ኃይል በራስ-ሰር ደረጃ
የሰራተኞች ቁጥር ከአቀማመጡ ይነበባል፣ ከብሮሹር አይገመትም። በከፊል ራስ-ሰር መስመር ላይ ሰዎች በሂደቱ ላይ ተበትነዋል — እያንዳንዱ በእጅ የሚደረግ ርክክብ አንድ ሰው ነው፣ በዋናነት በንብርብር ዝርጋታ፣ በባስ ማገናኘትና በፍተሻ ላይ ይሰበሰባሉ። በሙሉ ራስ-ሰር መስመር ላይ ተመሳሳይ ምርት በመስታወት ጫና፣ በጥራት በሮች፣ በማሸግና በጥገና ላይ ሰራተኞች ይፈልጋል።
በዋጋ ማቅረቢያ ደረጃ ጥያቄው አቅራቢው የሚያስበው አደረጃጀት ነው፦ በእያንዳንዱ ፈረቃ የሰው ብዛት፣ ክህሎቶች፣ ለውጥ ማድረግ አንድ ሰው ወይም ሁለት ሰው እንደሚፈልግ፣ በሌሊት ሦስት ሰዓት ላይ ብልሽት የሚያጠፋው ማን እንደሆነ። Ooitech ከሥልጠና ጋር የተሟላ አገልግሎት ያቀርባል፣ ስለዚህ የሰው ኃይል እቅድና የሥልጠና እቅድ እንደ አንድ ሰነድ መምጣት አለባቸው።
የማስነሳትና የሥልጠና ቅደም ተከተል
ኮሚሽኒንግ የሚጀምረው በመገልገያዎች ማረጋገጫ እና በነጠላ ጣቢያ ደረቅ ሙከራዎች ሲሆን፣ በክፍል ውህደት በኩል በማለፍ፣ ከርክና በፊት በእውነተኛ ቁሳቁስ ላይ ወደ ሙሉ መስመር ሩጫ ይደርሳል። ስልጠና ከዚህ በኋላ ሳይሆን በትይዩ ይካሄዳል፦ ኦፕሬተሮች አንድ ጣቢያ በሚስተካከልበት ጊዜ ይማራሉ፣ የጥገና ሰራተኞች ደግሞ ሊጠግኑት በሚፈልጉት ማሽን ላይ ስዕሎቹን ይማራሉ።
ሁለት ሰነዶች ይህን ደረጃ ይሰራሉ ወይም ያፈርሳሉ — ከመላኪያ በፊት የሚሰጠው የቅድመ-ግጭት ማረጋገጫ ዝርዝር፣ ሳጥኖቹ ከመድረሳቸው በፊት በህንፃው ውስጥ ምን መጠናቀቅ እንዳለበት የሚገልጽ፣ እና የርክና ፕሮቶኮል፣ ምን እንደሚታይ፣ በምን ቁሳቁስ ላይ፣ እና ማን እንደሚፈርም የሚገልጽ።
ለፀሐይ ፓነል ምርት መስመር የ RFQ እንዴት እንደሚጻፍ
ጥሩ RFQ የማሽን ስሞችን ዝርዝር ሳይሆን ፋብሪካን ይገልጻል። መጀመሪያ ምርቱን ይግለጹ፦ የሞጁል መጠን እና ቅርጸት፣ የሴል አይነት እና ውቅር፣ መስታወት፣ ፍሬም ወይም ፍሬም-አልባ፣ የመገናኛ-ሳጥን አይነት፣ እና ከአንድ በላይ ከሆነ ድብልቁን። ከዚያም የንግድ ማዕቀፉን፦ ዒላማ ደረጃ፣ በቀን የሥራ ፈረቃዎች፣ የታቀደ መስፋፋት፣ እና ቦታው አዲስ ወይም ለውጥ መሆኑን።
- የቦታ እውነታዎች — የወለል ስፋት፣ የጣሪያ ከፍታ፣ የወለል ጭነት፣ ኃይል፣ አየር፣ ውሃ፣ የፍሳሽ ማስወገጃ።
- የስፋት ወሰኖች — አቅራቢው የሚያቆምበት እና እርስዎ የሚጀምሩበት ቦታ።
- በእያንዳንዱ ክፍል የሚጠበቅ አውቶሜሽን፣ አንድ አጠቃላይ መለያ ሳይሆን።
- መገናኛዎች — መከታተል፣ የመረጃ ስብስብ፣ MES ወይም ERP።
- የሚደርሱ ነገሮች — አቀማመጦች፣ የመገልገያ መርሃ ግብር፣ መመሪያዎች፣ የመለዋወጫ ክፍሎች ዝርዝር፣ ስልጠና፣ የተቀባይነት መስፈርቶች።
- የአገልግሎት ውሎች — የምላሽ መንገድ፣ የመለዋወጫ ክፍል የማድረሻ ጊዜ፣ የርቀት ድጋፍ፣ የዋስትና ስፋት።
የመነጻጸር ችሎታው ዋናው ነጥብ ነው፦ ለአንድ ዓይነት "ራስ-ሰር የፀሐይ ፓነል ማምረቻ መስመር" የሚሰጡ ሁለት ጥቅሶች ብዙ ጊዜ አንድ ዓይነት ስፋት አይሸፍኑም፣ እና በክፍል-በክፍል የሚሰጥ ምላሽ ይህን ለማወቅ የሚያገለግል መንገድ ነው። ዲሲፕሊኑ አንድ ዓይነት ነው 120 MW ራስ-ሰር መስመር ከ 600 MW ተራይኪ ውቅር.
ጋር ሲነጻጸር
- የተለመዱ የዝርዝር መግለጫ ስህተቶች ከምርት ውጪ ያለ አቅም።
- የሞጁሉ ቅርጸት እስኪገለጽ ድረስ ደረጃ ምንም ትርጉም የለውም። ተመጣጣኝ መስመር ሳይሆን ፈጣኑ ማሽን።
- የችግሩ ምንጭ በቀላሉ ይንቀሳቀሳል። ከስፋቱ ውጪ ያለ ምርመራ።
- EL እና IV ምርመራ ተጨማሪ ነገር ሳይሆኑ የሂደት መሣሪያዎች ናቸው። ያልሰለጠኑ ኦፕሬተሮች ከመጀመሪያው ቀን ጀምሮ ቆሻሻ ያመነጫሉ።
ቅደም ተከተል ከየትኛውም ነጠላ ዝርዝር መግለጫ የበለጠ ወሳኝ ነው፤ ሂደቱ በ አስር ደረጃ የማምረቻ ሂደት እና በ አንድ መስመር ከሴሎች እስከ ሞጁሎች እንዴት እንደሚሰራ.
ተደጋጋሚ ጥያቄዎች
አንድ መስመርን ለመገንባትና ለማስተላለፍ ምን ያህል ጊዜ ይወስዳል?
እንደ አቅም ደረጃ፣ አውቶሜሽን ደረጃ እና ሕንፃው ምን ያህል ፈጣን እንደሆነ ይወሰናል። አነስተኛ ከፊል-አውቶማቲክ መስመር አጭር ፕሮጀክት ነው፤ ሙሉ በሙሉ አውቶማቲክ ባለብዙ ክፍል መስመር ግን ረዘም ያለ ግንባታ፣ ጭነትና ውህደት ይፈልጋል። የጣቢያ ስራዎች በትይዩ እንዲሄዱ ክፍል-በክፍል መርሃ ግብር ይጠይቁ።
ከፊል-አውቶማቲክ መስመር በኋላ ወደ አውቶማቲክ ማሻሻል ይቻላል?
አዎ፣ አቀማመጡና መገልገያዎቹ ለዚህ ከተዘጋጁ። የተለመደው መንገድ በክፍሎች መካከል ማስተላለፊያና ማጠራቀሚያ ይጨምራል፣ ከዚያም አውቶማቲክ የላሚኔተር ጭነት፣ ተመሳሳዩን ዋና መሳሪያ ሳይቀይር። ገደቦቹ የወለል ቦታ፣ ተጨማሪ የኤሌክትሪክ አቅም፣ እንዲሁም የአየርና የማቀዝቀዣ ህዳግ ናቸው።
የሶላር ፓነል የማምረቻ መስመር ዋጋን የሚወስነው ምንድን ነው?
የአቅም ደረጃ፣ በእያንዳንዱ ክፍል የራስ-ሰር ደረጃ፣ የጣቢያ ብዛት፣ የሚስተናገዱ ቅርጾች እና የስራ ወሰን — መጫን፣ ማስተናገድ፣ ፍተሻ እና ማሸግ መካተታቸው። የመገልገያ ጣቢያ እና የግንባታ ስራዎች የተለያዩ የበጀት መስመሮች ናቸው። ጥያቄው (RFQ) በክፍል-በክፍል ምላሽ እንዲሰጥ ካላስገደደ በስተቀር የዋጋ መጠየቂያዎች ሊነጻጸሩ የሚችሉት መቼ ነው፤ በአቅም የተከፋፈለ የወጪ አወቃቀር እነዚያ ሰንጠረዦች እንዴት እንደሚነበቡ ያሳያል።
መላውን መስመር በአንድ ጊዜ መግዛት ያስፈልገናል?
የግድ አይደለም፣ ነገር ግን ቅደም ተከተሉ ወሳኝ ነው። ጥራትን የሚወስኑት ጣቢያዎች — ማገናኘት፣ ማላሚኔሽን፣ መፈተሽ — ምትክ ማግኘት በጣም አስቸጋሪ ናቸው፤ ማስተናገድ እና ማሸግ በእጅ ሊጀመሩ ይችላሉ። ሂደቱን ከማጓጓዣው በፊት ይግዙ፣ አቀማመጡን ከመጀመሪያው ቀን ጀምሮ ሙሉ ያድርጉ፣ እና ራስ-ሰርነትን ለመቀበል በተገነባ መስመር ውስጥ ደረጃ በደረጃ ያስገቡ።
የፀሐይ ፓነል ማምረቻ መስመር ለረጅም ጊዜ የሚያገለግል ሀብት ነው፣ እና የሚፈርሙት ሀሳብ ለዓመታት እንዴት እንደሚሰራ ይወስናል። የምርት ዝርዝር መግለጫዎን፣ የዒላማ ደረጃዎን እና የጣቢያ መረጃዎን በ የዋጋ ጥያቄ ቅጽ ይላኩ እና በክፍል-በክፍል የስራ ወሰን ይጠይቁ፤ በጣቢያ ደረጃ የማሽን አጠቃላይ እይታ ተፈጥሯዊው ቀጣይ ንባብ ነው።