የዚህ ጽሑፍ የአርታዒ ኃላፊነት በ Wuhan Ooi Photoelectric Technology Co., Ltd. ላይ ይወድቃል። በOoitech የአርታዒ ቡድን ተጽፎ ተገምግሟል። እንዴት እንደምንጽፍ፣ የAI መሣሪያዎች የሚጠቀሙበትን እና እርማት እንዴት እንደሚጠየቅ ለማየት የእኛን የአርታዒ ፖሊሲ ይመልከቱ።
0BB ማከፋፈያ ሙጫ መያዣ መርዝ ማሸጊያ ማገናኛ
የይዘት ሰንጠረዥ
ፈጣን መልስ፦ በ0BB መስመር ላይ ሪባን ከላሚኔሽን በፊት በትንንሽ የሙጫ ነጥቦች ረድፍ ይይዛል፣ እያንዳንዱም ከአንድ ሚሊግራም አንድ ክፍል ነው። በ145 እስከ 155 ዲግሪ ሴንቲግሬድ በላሚኔሽን ደረጃ በእነዚህ ነጥቦች ውስጥ ያሉት ትንንሽ ሞለኪውሎች ወደ ቀልጦ ወደነበረው POE ወይም EVA ይሸጋገራሉ፣ እና ማንኛውም አሚን፣ ቲዮል ወይም ፌኖሊክ ኢንሂቢተር ከሆነ የመስቀለኛ መረቡን የሚገነባውን የፐርኦክሳይድ ራዲካል ማስተላለፊያ ያቋርጣል። ውጤቱ በእያንዳንዱ ነጥብ ዙሪያ ለስላሳ፣ በበቂ ያልዳበሰ ቀለበት ነው፣ ሪባኑ ፊልሙ እንዲይዘው በሚፈልግበት ቦታ በትክክል። ፊልሙ የራሱን የመግቢያ ፈተና ያልፋል፣ ሙጫው የራሱን ፈተና ያልፋል፣ እና ሞጁሉ አሁንም በኋላ በሙቀት ዑደት ወይም በእርጥበት ሙቀት ውስጥ ይወድቃል። መፈለግ ያለብዎት ምልክት ግራዲየንት ነው፡ የጄል ይዘት በነጥቡ ላይ ዝቅተኛ እና ከጥቂት ሚሊሜትር ርቀት ላይ የተለመደ። POE ከEVA በአራት እጥፍ ያህል ቀስ ብሎ ስለሚስቀለኛ መገናኘት መስመሩን መጀመሪያ ይወርዳል።
በሪባኑ ዙሪያ ለስላሳ ቀለበት አይተው ወደ ፊልሙ ባች ይደርሳሉ። ፊልሙ አብዛኛውን ጊዜ ጥሩ ነው። የበለጠ ሊሆን የሚችለው ተጠያቂ ሪባኑን በሰላም ለመያዝ የታሰበው የሙጫ ነጥብ ነው።
በሪባኑ ዙሪያ ያለው ለስላሳ ቀለበት
0BB የባስባሩን ያስወግዳል እና ብዙ ቀጭን ሪባኖችን በቀጥታ በጥሩ ፍርግርግ ጣቶች ላይ ያስቀምጣል፣ ስለዚህ ፊልሙ እስኪድርቅ ድረስ ሪባንው በቦታው የሚይዘው ምንም ነገር የለም። በአብዛኛዎቹ መስመሮች ላይ ሪባንው በትንንሽ የሙጫ ነጥቦች ረድፍ፣ የ UV ወይም የሙቀት ማጠንጠኛ ሙጫ ተለጥፎ ይያዛል፣ ስለዚህ ሕብረቁምፊው ተደራርቦ፣ ተንቀሳቅሶ ወደ ክፍት ቦታ ሲጎተት አይንሸራተትም። እያንዳንዱ ነጥብ ከአንድ ሚሊግራም አንድ ክፍልፋይ ይመዝናል፣ ብዙ መቶ ግራም ከሚመዝን ፊልም አንጻር ምንም አይደለም።
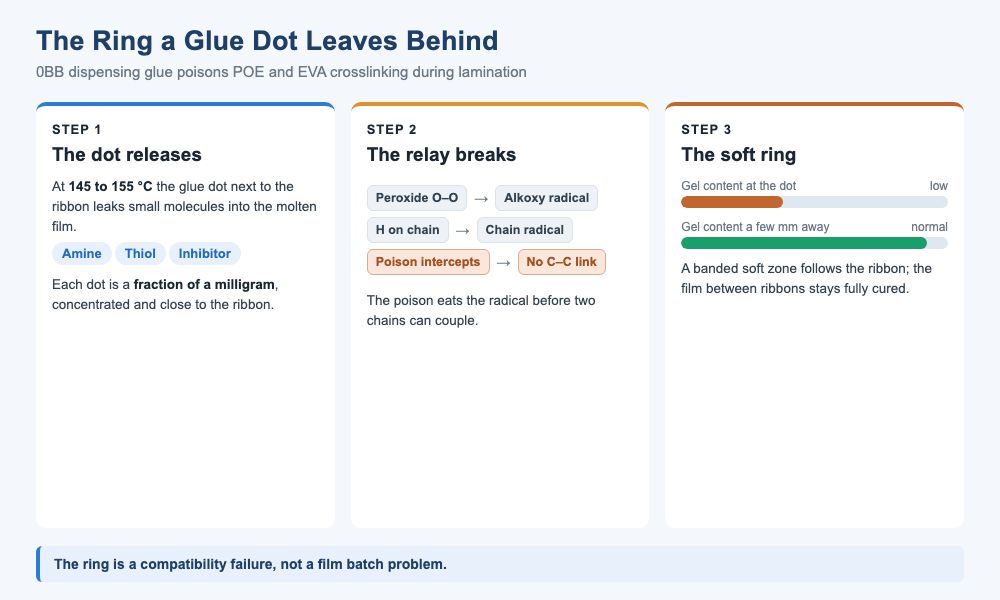
በ ላሚኔሽን የ ጠፍጣፋ ወደ 145 እስከ 155 ዲግሪ ሴንቲግሬድ አካባቢ ይሠራል፣ እና በነጥቡ ውስጥ ያሉት ትንንሽ ሞለኪውሎች ተንቀሳቃሽ ሆነው በሪባንው ዙሪያ ወደ ቀለጠው ፊልም ውስጥ ይሰራጫሉ። እነዚያ ሞለኪውሎች ፊልሙን ለማገናኘት የሚሞክረውን ፐርኦክሳይድ ከጠቁ ሪባንው በጭራሽ ያላለቀ ፊልም ቀለበት ውስጥ ይቀመጣል። ምልክቱ በአካባቢው ብቻ ስለሆነ ማስተዋል ቀላል አይደለም፡ ጥቂት ሚሊሜትር ርቀት ላይ ፊልሙ ይታያል እና ይሞከራል ጤናማ ነው፣ ለዚህም ነው የመጀመሪያው ስሜት ሙጫውን ሳይሆን የፊልሙን ባች መወቀስ የሚሆነው።
ፕላተኑን በ145 እና 155 ዲግሪ ሴንቲግሬድ መካከል በሚዘዋወር የሙቀት ዘይት እንይዛለን ይህም ፊልሙ ሲገናኝ ያልተመጣጠነ ስርጭትን የሚከላከል ቋሚ የሙቀት መገለጫ ለመጠበቅ ነው።
ፊልሙ እንዴት እንደሚገናኝ፣ አንድ ሪሌይ
POE እና EVA ቴርሞፕላስቲክ ናቸው። ያልተገናኙ ሆነው በሙቀት ይለሰልሳሉ እና ይፈሳሉ፣ እና ያልተገናኘ EVA በ70 ዲግሪ ሴንቲግሬድ አካባቢ ማቅለጥ ይጀምራል፣ ይህ ሙቀት ሞጁል የኋላ ሉህ በበጋ ቀን የሚደርስበት ነው። የፊልሙ ቀመር ኦርጋኒክ ፐርኦክሳይድ፣ እንደ TBEC ያለ ፐርኦክሲካርቦኔት፣ እንዲሁም እንደ TAIC ያለ አጋዥ ወኪል ይይዛል። በላሚኔሽን ጊዜ የመስቀለኛ ግንኙነት ምላሽ እንደ ሪሌ ይሠራል። ሙቀት የፐርኦክሳይድን ኦክስጅን-ኦክስጅን ትስስር ሰብሮ ወደ አልኮክሲ ራዲካል ይለውጠዋል። ያ ራዲካል ከፖሊመር ሰንሰለት ሃይድሮጅን አውጥቶ ራዲካሉን ለሰንሰለቱ ያስተላልፋል። ሁለት የሰንሰለት ራዲካሎች ከዚያ ወደ ካርቦን-ካርቦን መስቀለኛ ግንኙነት ይጣመራሉ፣ እና አጋዥ ወኪሉ ዱላውን ወደ ተጨማሪ ሰንሰለቶች ለማስተላለፍ ይረዳል።
የመስቀለኛ ግንኙነት ደረጃ እንደ ጄል ይዘት ይነበባል፦ ያልተፈወሰው ክፍል እንደ ዛይሊን ባለ ሟሟ ይወጣል፣ እና የሚቀረው የማይሟሟ ድርሻ ጄል ይዘት ነው፣ በIEC 62788-1-6 ወይም GB/T 29848 ይለካል። የኢንዱስትሪው የተለመደ መመሪያ ለEVA ቢያንስ 75 በመቶ እና ለPOE ቢያንስ 60 በመቶ ነው፣ የፊልም አምራቹ ዝርዝር መግለጫ ዋና ስልጣን ነው።
የማውጣት ምርመራው ፊልሙን በሁለት ክፍሎች ይከፍለዋል፦ የሚተርፈው የተገናኘ መረብ እና የሚሟሟው ያልተፈወሰ ሰንሰለት። 75 በመቶ የሚያነብ ፊልም በአብዛኛው መረብ ነው፣ ነገር ግን የሟሟው 25 በመቶው ከመረቡ ጋር ፈጽሞ ያልተቀላቀለ ቁስ ነው፣ እና ያ ድርሻ በትክክል መርዝ ምልክቱን የሚተውበት ቦታ ነው። ለዚህም ነው ሙጫ እና ፊልም ሲገናኙ ጄል ይዘት መከታተል ያለበት ቁጥር የሆነው።
ማስተላለፊያውን የሚያበላሹ ሦስት መርዞች
ፐርኦክሳይድን የሚበላ ወይም ራዲካልን ይዞ ማስተላለፍ የማይፈልግ ማንኛውም ነገር ማስተላለፊያውን ያበላሻል። በአንድ የሙጫ ነጥብ ውስጥ ያሉት ተጨማሪዎች በሦስት ክፍሎች ይከፈላሉ።
| የመርዝ ክፍል | ከየት እንደመጣ | ማስተላለፊያውን እንዴት እንደሚያበላሽ | የሚተወው |
|---|---|---|---|
| አሚን | በተርሞሴት ሙጫ ውስጥ ያሉ የአሚን ማከሚያ ወኪሎች እና አፋጣኞች፤ በአንዳንድ UV ሙጫ ውስጥ ያሉ የአሚን ተባባሪ አስጀማሪዎች | ከፐርኦክሳይድ ጋር የሚደረግ ሬልቀት ምላሽ ከመደበኛው የመበስበስ ሙቀቱ በጣም በታች እንዲቀጣጠል ያደርገዋል | ፊልሙ ከመቀልጠፉና ከመጣበቁ በፊት ፐርኦክሳይድ ያልቃል |
| ታዮል | ታዮል-ኢን UV ሙጫ እና በታዮል የሚዘጋጅ ኢፖክሲ | የS-H ቦንድ ሃይድሮጅን ሰጥቶ ሰንሰለት ያስተላልፋል፣ ንቁ ራዲካልን ወደ ዝቅተኛ እንቅስቃሴ የሰልፈር ራዲካል ይለውጣል | ማስተላለፊያው ይቆማል እና የመስቀለኛ ግንኙነት ቅልጥፍና በከፍተኛ ሁኔታ ይወርዳል |
| አጋታ | እንደ MEHQ ወይም ሃይድሮኪኖን ያሉ ለUV ማከማቻ መረጋጋት የሚጨመሩ ፌኖሊክ አጋቾች | ራዲካሎችን ይይዛል እና የተረጋጋ ውጤት ይፈጥራል | ውጤታማ የፔሮክሳይድ ይዘት ራዲካሎች አንድ ለአንድ ሲበሉ ይቀንሳል |
ከሙጫ ነጥብ ወደ ለስላሳ ቀለበት የሚወስደው መንገድ። ነጥቡ በላሚኔሽን ጊዜ መርዛማ ሞለኪውሎችን ይለቃል፣ የፔሮክሳይድ ሪሌይ ይቆማል፣ እና የጄል ይዘት የሚቀንሰው በሪቦኑ ዙሪያ ባለው ቀለበት ውስጥ ብቻ ነው።
አሚን፦ ፊቲሉን ቀድሞ ማቀጣጠል
የሶስተኛ ደረጃ አሚን ከፔሮክሳይድ ጋር ተጣምሮ የሬዶክስ ኢኒሼተር ሲስተም ይፈጥራል፤ በዚህም ምክንያት አሚኖች የክፍል ሙቀት ሙጫዎችን ያፋጥናሉ። በፊልም ውስጥ ግን ይህ ማፋጠን በተሳሳተ ጊዜ የተሳሳተ ነገር ነው፦ ፊልሙ ሙሉ በሙሉ ከመቀልጠፉና ከመጣበቁ በፊት ፔሮክሳይድ ይበሰብሳል፣ እና የሚለቀው ራዲካሎች በአብዛኛው በጎን ምላሾች ውስጥ ይጠፋሉ።
የኢንሂቢተር ክፍል በግልጽ እየታየ ይደበቃል
የUV ሙጫ ራዲካል ኪዩር ነው፣ ስለዚህ በከበሮው ውስጥ እንዳይፖሊመራይዝ ለማድረግ አዘጋጁ ፌኖሊክ ኢንሂቢተር ይጨምራል። ይህ በፊልም ውስጥ የፔሮክሳይድ ራዲካሎችን የሚያጠፋ ተመሳሳይ የራዲካል-አዳኝ ማረጋጊያ ክፍል ነው። በበቂ ያልዳከረ የሙጫ ነጥብ ሁኔታውን ያባብሰዋል፣ ምክንያቱም ሪቦኑ ነጥቡን ከUV ስለሚጋርደው፣ በጣም በከፋ ሁኔታ የሚድከረው ክፍል በትክክል ከፊልሙ ጋር የሚጣበቀው ክፍል ነው።
ሪንጉ ሪበንን ለምን ይከተላል
ውድቀቱ እንደ ነጥቡ ቅርጽ ነው እንጂ እንደ ፊልሙ አይደለም። ነጥቡ በጣም ትንሽ ነው ግን የተከማቸ ነው፣ እና በላሚኔሽን ጊዜ የሚደረገው ስርጭት ተጨማሪዎቹን የሚያጓጉዘው ለአጭር ርቀት ብቻ ነው፣ ስለዚህ የመርዛማው ክምችት በነጥቡ ላይ ከፍተኛ ሆኖ ወደ ውጭ እየቀነሰ ይሄዳል። በፊልሙ ውስጥ ያለው ፐርኦክሳይድ በእኩል የሚሰበሰብ ሙሉ ሉህ ለማግኘት የተመጠነ ነው፣ አንድ ቦታ ትልቅ ድርሻ ሲበላ ምንም ተጨማሪ በጀት የለም። ውጤቱ በየነጥቡ ዙሪያ በግምት ክብ የሆነ በበቂ ያልተሰበሰበ ዞን ነው፣ እና በሪበን ላይ ዞኖቹ ተሰልፈው ወደ ማሰሪያ ይለወጣሉ። በከፋው ሁኔታ ሪንጉ በጭራሽ አይሰበሰብም እና በጥፍር ስር ይጠፋል።
ስርዓተ ጥለቱ ከላዩ ሽፋን ይነበባል። ነጥቦቹ በሪበን ላይ ስለሚለያዩ እና ሪበን ሙሉ ሴሉን ስለሚሸፍን፣ የግለሰብ ሪንጎቹ ተዋህደው ሪበንን የሚከተል ማሰሪያ ወይም የዶሮ አንገት ሀብል ይሆናሉ፣ በሪበኖች መካከል ያለው ፊልም ግን ሙሉ በሙሉ ይሰበሰባል። ይህ ንፅፅር፣ በሌላ ጠንካራ ፊልም ላይ ያለ ማሰሪያ ለስላሳ ዞን፣ የተኳኋኝነት ችግርን ከምግብ አዘገጃጀት ወይም ከባች ችግር የሚለይ ምልክት ነው፣ ይህ ደግሞ ሙሉ ሉሁን በእኩል ያለሰላስ ያደርገዋል።
POE ለምን መጀመሪያ ከመስመሩ በታች ይወርዳል
POE የበለጠ የተጋለጠ ቁሳቁስ ነው። ከEVA በላይ በዝቅተኛ ፍጥነት ይሻገራል፣ እና የሪዮሎጂ ንፅፅር የበለጠ የዋልታ EVA የጄል መፈጠር ፍጥነት ከPOE በአራት እጥፍ አካባቢ እንደሆነ ያሳያል። ስለዚህ POE ጠባብ የሻገራ መስኮት ይሠራል፣ እና በሬሌይ መካከል ራዲካሎችን የሚሰርቅ ማንኛውም ነገር EVA ከሚገፋው በፊት POEን ከማለፊያ መስመሩ በታች ይገፋዋል። ወለሎቹ ይህን ያንፀባርቃሉ፣ ለPOE 60 በመቶ ሲሆን ለEVA 75 በመቶ ነው፣ ነገር ግን የተመረዘ ቀለበት ከሁለቱም በታች ሊወድቅ ይችላል።
ከላሚኔሽን በኋላ ቀለበቱ የሚያስከፍለው ዋጋ
ቀለበቱ ሞጁሉ በጣም ስሱ በሆነበት ቦታ ይገኛል። አንዳንድ የ0BB መንገዶች ከላሚኔሽን በኋላ ፊልሙ ሪባኑን በጥሩ ፍርግርግ ጣቶች ላይ ተጭኖ እንዲቆይ ይወሰናሉ፣ ስለዚህ ለስላሳ ቀለበት ያንን የመገናኛ ግፊት ይቀንሳል እና የመገናኛ ተቃውሞን ይጨምራል፣ ይህም እንደ ሐሰተኛ ግንኙነት ወይም ጨለማ የኤሌክትሮሉሚኔሴንስ መስመር ይነበባል። ዝቅተኛ የሻገራ ዞን እንዲሁ በሙቀት ጊዜ ለስላሳ ሆኖ እንደገና ይፈሳል፣ ሪባኑ በ የሙቀት ዑደት, ጊዜ እንዲንሸራተት ይፈቅዳል፣ እና ያልታከመ ፊልም እንደገና ወደ አረፋዎች ሊቀልጥ ይችላል እና ለእርጥበት መንገድ የሚከፍቱ ሽክርክሮች ይፈጥራል። ችግሩ መዘግየቱ ነው፡ የመጀመሪያው ኤሌክትሮሉሚኔሴንስ እና ኃይል ጤናማ ይመስላሉ፣ እና ችግሩ የሚታየው ከ እርጥበት ሙቀት ወይም በመስክ ውስጥ ከጊዜ በኋላ ብቻ ነው።
እያንዳንዱ ምልክት በተለያየ ሰዓት ላይ ይታያል። የግንኙነት መጥፋት እና ጥቁሩ መስመር በሙቀት ዑደት ውስጥ ሊታዩ ይችላሉ፣ ምክንያቱም ለስላሳው ቀለበት ሞጁሉ በሚሞቅ ቁጥር ዘና ይላል። አረፋዎች እና መለያየት ተጨማሪ ጊዜ ይወስዳሉ፣ ምክንያቱም ያልተጠናከረው ክፍል እንደገና እንዲቀልጥ እና ጋዝ ወይም ውሃ እንዲሰበሰብ ይፈልጋሉ። የመስክ ውድቀቶች በጣም ቀርፋፋ እና በጣም ውድ ናቸው፣ ምክንያቱም በዚያን ጊዜ ሞጁሉ በጣሪያ ላይ ስለሚሆን ፊልሙ፣ ሙጫው እና የምግብ አዘገጃጀቱ ሁሉም የራሳቸውን ፈተናዎች አልፈዋል።
ግንኙነት በመጀመሪያ የሚጠፋው ነገር ነው
በጠንካራ ብየዳ ሳይሆን በፊልም ግፊት ላይ የሚተማመኑት በ0BB መንገዶች ውስጥ፣ ፊልሙ ሪባኑን በጣቱ ላይ የሚይዘው ምንጭ ነው። ለስላሳ ሆኖ የሚቆይ ቀለበት የሚሰጥ ምንጭ ነው፣ ስለዚህ የግንኙነት መቋቋም ቀለበቱ በሚቀመጥበት ቦታ ይወጣል እና ውድቀቱ እንደ ፊልም ጉድለት ሳይሆን በሪባኑ ላይ እንደ ጥቁር መስመር ይነበባል።
ከመለጠፍዎ በፊት መያዝ
በጣም ንጹህ የሆነው ምርመራ ንጽጽራዊ ናሙና መውሰድ ነው። በአንድ ላሚኔት ላይ፣ በቀጥታ ከሙጫ ነጥብ በላይ፣ ከሪቦኑ አጠገብ ከአንድ እስከ ሁለት ሚሊሜትር፣ እና ከሪቦኑ በጣም ርቆ ካለ ቦታ ናሙናዎችን ይቁረጡ፣ ከዚያም በሦስቱም ላይ የጄል መጠን ይለኩ። ግልጽ የሆነ ደረጃ፣ በርቀት ከፍተኛ እና በነጥቡ ላይ ዝቅተኛ፣ ወደ ሙጫው ይጠቁማል። ሁለት ረዳቶች ይደግፉታል፡ ልዩነት ስካኒንግ ካሎሪሜትሪ ቀሪ ኤግዞተርም ያነባል፣ እሱም ማከሚያው ያልተሟላበት እና ፐርኦክሳይድ የተረፈበት ቦታ ይለያያል፣ እና ኢንፍራሬድ ስፔክትሮስኮፒ በነጥቡ አጠገብ ያሉትን ጫፎች ከጀርባው ጋር ያወዳድራል።
እያንዳንዱን የሙቀት ማጣበቂያ የምግብ አዘገጃጀት ከመጨረሳችን በፊት የአካባቢ የጄል መጠን ልዩነቶችን ለመለካት በሙከራ ላሚኔቶች ላይ ከሪቦኑ አንድ እስከ ሁለት ሚሊሜትር ርቀት ላይ ንጽጽራዊ ናሙናዎችን እናወጣለን።
| ዘዴ | ምን ያሳያል | መቼ እንደሚሠራ |
|---|---|---|
| ንጽጽራዊ የጄል መጠን | በነጥቡ ላይ ከዝቅተኛ ወደ ጥቂት ሚሊሜትር ርቀት ወደ መደበኛ የሚደረግ ደረጃ | በሪቦኑ አጠገብ ለስላሳ ቀለበት ወይም ዝቅተኛ መገልበጥ በሚታይበት ጊዜ ሁሉ |
| የ DSC ቀሪ ኤግዞተርም | ማከሚያው ያልተሟላበት ቦታ ቀሪ የምላሽ ኢንታልፒ | ለአነስተኛ ማከሚያ ፈጣን ማጣሪያ አድርጎ |
| በነጥቡ አጠገብ FTIR | ከጀርባ ፊልሙ ጋር ሲነጻጸር የተለወጡ ጫፎች | ወደ ፊልሙ የተሰደደውን ለማረጋገጥ |
| የተኳኋኝነት ኩፖን | በነጥቡ ላይ እና ነጥብ በሌለው አካባቢ ላይ የጄል ይዘት እና መገፈፍ | ማንኛውንም አዲስ ሙጫ ከማስገባት በፊት |
የኩፖን ምርመራ
አዲስ ሙጫ ከማስገባት በፊት፣ ትንሽ የተኳኋኝነት ኩፖን ይገንቡ፡ ብርጭቆ፣ ፊልም፣ የሙጫ ነጥብ፣ ፊልም፣ የኋላ ሉህ፣ በመደበኛው የላሚኔሽን የምግብ አዘገጃጀት ያሂዱ፣ ከዚያም በነጥቡ ላይ የጄል ይዘት እና የመገፈፍ ጥንካሬን ነጥብ ከሌለው አካባቢ ጋር ያስተያዩ። ርካሽ እና ፈጣን ነው፣ እና ከመስክ መመለሻ በኋላ ብቻ ከሚሠራ ነገር ይልቅ በእያንዳንዱ የሙጫ ማስገባት ውስጥ ቋሚ እርምጃ መሆን አለበት።
ሪሌውን ማስቀጠል
መከላከል በሙጫ፣ በፊልም እና በሂደት መካከል ይከፋፈላል።
- በሙጫ በኩል፣ አሚን ወይም ታዮል የማዳን አካላት የሌሉትን ስርዓቶች ይመርጡ፣ አቅራቢው የኢንሂቢተር ዓይነት እና ግምታዊ መጠን እንዲገልጽ ይጠይቁ፣ እና የሚፈለገውን የUV ማዳን ደረጃ በትክክል ይወስኑ ስለዚህ በሪቦን ጥላ የተሸፈነው ክፍል በቂ ያልሆነ ማዳን እንዳይቀር።
- በፊልም በኩል፣ ከፊልም አምራቹ ጋር ጥምረቱን ያረጋግጡ እና የበለጠ የመስቀለኛ መንገድ ህዳግ ያለው ቀመር ይምረጡ። በEPE ቁልል ውስጥ ነጥቡን የሚነካው ቆዳ በጣም አስፈላጊ ነው።
- በሂደቱ በኩል፣ የላሚኔሽን ጊዜ እና የሙቀት መጠን ከፊልሙ ዝርዝር ወለል ጋር ከመጣበቅ ይልቅ የተወሰነ ክፍተት እንደሚተው ለማረጋገጥ ልዩነት ስካኒንግ ካሎሪሜትሪ ወይም ሪዮሎጂ ይጠቀሙ።
- ማንኛውንም የሙጫ ቀመር ለውጥ፣ የተቀየረ ኢንሂቢተር ወይም ኮ-ኢኒሺዬተር ቢሆንም፣ አዲስ የተኳኋኝነት ሙከራ የሚያስነሳ ለውጥ አድርገው ይመልከቱት።
አንድ ስርዓት፣ ሁለት አይደለም
አንድ ሙጫ አብዛኛውን ጊዜ በራሱ መስፈርቶች ይመሰከራል፡ ተጣባቂነት፣ የማደንዘዣ ፍጥነት፣ የማሰራጨት ባህሪ እና የመቆያ ጊዜ። አንድ ፊልምም በራሱ መስፈርቶች ይመሰከራል፡ መላጫ፣ ማስተላለፊያነት፣ የመቋቋም አቅም እና የጄል ይዘት። ከሁለቱም ዝርዝሮች ውስጥ አንዱ ሌላውን ቁሳቁስ አያካትትም፣ ስለዚህ አንድ ጥምረት በሁለቱም ወረቀቶች ላይ ያለውን እያንዳንዱን መስመር ማለፍ ይችላል ነገር ግን በእቶኑ ውስጥ አሁንም ሊወድቅ ይችላል። የጎደለው ሙከራ ሁለቱንም አንድ ላይ የሚያሂደው ነው፣ ለዚህም ነው የተኳኋኝነት ኩፖኑ ከሁለቱ የቁሳቁስ ዝርዝሮች አጠገብ በገቢ ማረጋገጫ ዝርዝር ውስጥ መሆን ያለበት። በ0BB ሞጁል ውስጥ ሁለቱ ቁሳቁሶች በአጋጣሚ የሚነካኩ ጎረቤቶች አይደሉም፤ አንድ ላይ የሚጠናቀቅ ወይም አንድ ላይ የሚወድቅ አንድ የምላሽ ስርዓት ናቸው።
እነዚህ ቁጥሮች ከየት እንደመጡ
ከ145 እስከ 155 ዲግሪ ሴንቲግሬድ የሚደርሰው የላሚኔሽን ክልል፣ ለEVA 75 በመቶ እና ለPOE 60 በመቶ የሆነው የጄል ይዘት ወለል፣ እንዲሁም ለPOE አራት እጥፍ የዘገየው የጄሌሽን ፍጥነት ከምንጭ ጽሑፉ እና ከማጣቀሻዎቹ የተሰበሰቡ በኢንዱስትሪ የተለመዱ እሴቶች ናቸው፣ እኛ ያካሄድናቸው መለኪያዎች አይደሉም። ምንጩ ፐርኦክሳይድ TBEC፣ አጋዥ ወኪል TAIC እና ማረጋጊያዎች በኢንካፕሱላንት ክሮስሊንኪንግ ላይ እንዴት ተጽዕኖ እንደሚያሳድሩ የFraunhofer ጥናት፣ ስለ ተግባራዊ አሚን ማረጋጊያዎች የPolymers ጽሑፍ፣ እና የ0BB ኢንካፕሱሌሽን ወጪ የSMM ትንታኔን ይጠቅሳል።
ሦስቱ የመርዝ ዓይነቶች ማለትም አሚን፣ ታዮል እና ኢንሂቢተር ከፖሊመር ኬሚስትሪ የመጡ ናቸው፣ ከአንድ የታተመ ዝርዝር መግለጫ አይደሉም፣ እና የተለየ የሙጫ ባህሪ በራስዎ የላሚኔት የምግብ አዘገጃጀት ላይ በኩፖን ምርመራ መረጋገጥ አለበት። ከአንድ እስከ ሁለት ሚሊሜትር ያለው የናሙና ማካካሻ ተግባራዊ መመሪያ ነው፣ መደበኛ ደንብ አይደለም።
ጥያቄ፡ ለስላሳው ቀለበት ሁልጊዜ የሙጫው ጥፋት ነው?
አይ። ዋነኛው ተጠርጣሪ ነው፣ ነገር ግን ዝቅተኛ ፐርኦክሳይድ ያለው የፊልም ባች ወይም የተሳሳተ የላሚኔሽን ኩርባ ተመሳሳይ ያልተሟላ ማከሚያ ሊያስቀር ይችላል። የንፅፅር ጄል ይዘት ምርመራ ሁለቱን ይለያል፡ በነጥቡ ላይ ያተኮረ ግራዲየንት ወደ ሙጫው ይጠቁማል፣ አንድ ወጥ የሆነ እጥረት ግን ወደ ፊልሙ ወይም ወደ የምግብ አዘገጃጀቱ ይጠቁማል።
ጥያቄ፡ POE ከEVA በፊት ለምን ይወድቃል?
POE ከአራት እጥፍ ያህል ቀርፋፋ ይገናኛል፣ ስለዚህ መስኮቱ ጠባብ ነው እና ራዲካልን ለሚሰርቅ ማንኛውም መርዝ የሚቃወም ልክ ያነሰ ነው። ወለሉም ከEVA 75 በመቶ ጋር ሲነጻጸር በ60 በመቶ ዝቅተኛ ነው፣ ነገር ግን የተመረዘ ቀለበት ከሁለቱም መስመሩ በታች ሊያደርሰው ይችላል።
ጥ: ችግሩን የሚያስከትለው በሙጫው ውስጥ ያለው ምንድን ነው?
ሦስት ክፍሎች፡ ፐርኦክሳይድን ቀድመው የሚያቀጣጥሉ አሚኖች፣ ሰንሰለት-ማስተላለፍ የሚያደርጉ እና ማስተላለፉን የሚያቆሙ ታዮሎች፣ እንዲሁም እንደ MEHQ ወይም ሃይድሮኪኖን ያሉ ራዲካልን የሚይዙ ፌኖሊክ አጋቾች። አንድ የተወሰነ ሙጫ ከእነዚህ አንዱን ወይም ከዚያ በላይ ሊይዝ ይችላል።
ጥ: በቀላሉ አነስተኛ ሙጫ መጠቀም እችላለሁ?
በከፊል። የተጣራ ነጥብ እና ጥቂት ነጥቦች የተመረዘውን አካባቢ ያሳንሳሉ፣ የመያዝ ኃይሉ ሪባንን እስከያዘ ድረስ። ኬሚስትሪው ከመጠኑ የበለጠ ወሳኝ ነው፣ ስለዚህ ንጹህ ቀመር ከቆሻሻ አነስተኛ መጠን ይበልጣል።
ጥ: አዲስ ሙጫን በመስመሩ ላይ ከመጠቀሜ በፊት እንዴት እፈትሸዋለሁ?
የኩፖን ምርመራውን ያካሂዱ፡ ብርጭቆ፣ ፊልም፣ የሙጫ ነጥብ፣ ፊልም፣ የኋላ ሉህ በመደበኛ የላሚኔሽን የምግብ አዘገጃጀትዎ በኩል፣ ከዚያም የጄል ይዘትን እና በነጥቡ ላይ ካለ ነጥብ አካባቢ ጋር ሲነጻጸር መላጫውን ይለኩ። ከገቢ በፊት ቋሚ በር ያድርጉት።
ጥ: ችግሩ በመጀመሪያው የኤሌክትሮላሚኔሰንስ ምርመራ ይታያል?
ብዙውን ጊዜ አይደለም። ቀለበቱ ብዙ ጊዜ የመጀመሪያውን ኤሌክትሮሉሚኔሰንስ እና ኃይል ያልፋል። በኋላ ግን እንደ የግንኙነት ተቃውሞ መጨመር፣ ጥቁር መስመር፣ አረፋዎች ወይም ከሙቀት ዑደት፣ እርጥብ ሙቀት ወይም የመስክ ጊዜ በኋላ የሚንሸራተት ሆኖ ይታያል።
ጥ: ከፍተኛ የላሚኔሽን ሙቀት ያስተካክለዋል?
በአስተማማኝ ሁኔታ አይደለም። ተጨማሪ ሙቀት ማከሚያውን ሊጨርስ ይችላል ነገር ግን ከነጥቡ የበለጠ መርዝ ያወጣል፣ እንዲሁም አረፋ፣ ቢጫ መሆን እና የኃይል ወጪን ይጨምራል። የበለጠ አስተማማኝ መፍትሔው ተስማሚ ሙጫ እና በፊልሙ ላይ የመስቀለኛ ግንኙነት ልክ ነው።
ጥ: ይህ የ0BB ችግር ብቻ ነው?
በ0BB ላይ በጣም ይታያል ምክንያቱም ሪባኑ ከፊልሙ ጋር ተጣብቆ ስለሚገኝ ቀለበቱም በግንኙነት ላይ ስለሚቀመጥ። በማከሚያ ጊዜ ኢንካፕሱላንትን የሚነካ ማንኛውም ሙጫ ወይም ቴፕ ሊመርዘው ይችላል፣ ስለዚህ የተስማሚነት ህጉ ከ0BB በላይ ይሠራል።
የመጨረሻ ሀሳቦች
ሙጫን መገምገም ማለት ተጣባቂነትን፣ የማከሚያ ፍጥነትን እና የማሰራጨት ባህሪን መፈተሽ ማለት ነበር። በላሚኔሽን እቶን ውስጥ ሙጫውና ፊልሙ አንድ የምላሽ ስርዓት ናቸው፣ እና የእያንዳንዱ ወገን ኬሚስትሪ የሌላውን ውጤት ይለውጣል። የተስማሚነት ችግሩ ጸጥ ያለ ዓይነት ነው፡ ሁለቱም ቁሳቁሶች በተናጠል ያልፋሉ አብረው ግን ዘግይተው ይወድቃሉ። የመስቀለኛ ግንኙነት ተስማሚነት ፍተሻን ከተጣባቂነት ፈተና ጎን ያስቀምጡ፣ ለስላሳው ቀለበትም ምስጢር መሆን ይቆማል።
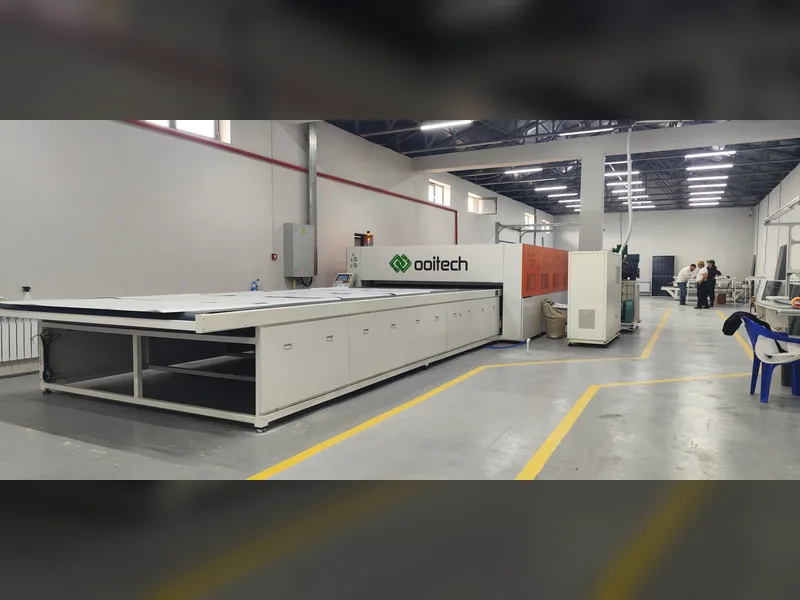
OOITech ነጠላ እና ድርብ ክፍል ያመርታል የሶላር ፓነል ላሚኔተር ማሽኖች በዘይት ማሞቂያም ሆነ በኤሌክትሪክ ውቅሮች ውስጥ በማገናኘት ጊዜ አንድ ወጥ የሆነ የሙቀት ቁጥጥር ለማቅረብ። ለግምገማ ስዕሎችዎን፣ የሞጁል ቁልል ወይም የኩፖን ናሙናዎችን ይላኩልን፣ እና የቴክኒክ ቡድናችን ለ0BB መስመርዎ የተረጋጋ የላሚኔሽን መለኪያዎችን እንዲያቋቁሙ ይረዳዎታል።