የPV ስትሪንገር ማሽን መሰረታዊ ነገሮች — የሶላር ሴል ታበር ስትሪንገር
የይዘት ሰንጠረዥ
ፈጣን መልስ፦ ታበር ስትሪንገር በሞዱል መስመር ፊት ለፊት አንድ ሥራ ይሠራል፡ ሪበንን በነጠላ የሶላር ሴሎች ላይ ይቀልጣል እና እነዚያን ሴሎች ወደ ተከታታይ ስትሪንግ ያገናኛል። እዚህ የሚፈጠር ማንኛውም ስንጥቅ፣ ቀዝቃዛ መገጣጠሚያ ወይም የተሳሳተ አቀማመጥ ያለው ሪበን ቋሚ ነው፣ ምክንያቱም በላሚኔት ውስጥ አስቀድሞ የታሸገውን ግንኙነት ማንኛውም በኋላ የሚመጣ ጣቢያ ማስተካከል አይችልም። ሂደቱ የሚሠራው በሪበን ላይ ያለውን የብረት ሽፋን በማቅለጥ ነው፣ ስለዚህ የመገጣጠሚያ ክልሉ ከሚጠቀሙበት ቅይጥ የሚቀልጥበት ነጥብ በላይ ይሠራል፡ የተለመዱ የእርሳስ ሽፋኞች በ183°C አካባቢ ይቀልጣሉ እና የተለመዱ እርሳስ-አልባ ቅይጦች በ217°C አካባቢ ይቀልጣሉ። ማሽኖች ያንን ክልል በጥብቅ መቻቻል ይይዛሉ፣ እና የእኛ AM050FH መድረክ ±7.5°C ይገልጻል። ጥቂት ቁጥሮች አንድ ማሽን ምን ያህል ዋጋ እንዳለው በአብዛኛው ይነግሩዎታል፡ በClass A ሴሎች ላይ መሰበር፣ የአሁኑ ማሽኖች በ0.2% ወይም ከዚያ በታች የሚይዙት፤ የአቀማመጥ ትክክለኛነት፣ በተለምዶ ±0.15 mm፤ እና ከብሮሹር ይልቅ ከላሚኔተርዎ ጋር የሚመጣጠን የምርት ፍጥነት። ይህ ገጽ መሠረታዊ ነገሮችን እና ሦስቱን የማሽን ክፍሎች ይሸፍናል።
ስትሪንገር ምን እንደሚሠራ፣ በእጅ፣ በግማሽ-ራስ-ሰር እና ሙሉ ራስ-ሰር ማሽኖች መካከል ያለው ልዩነት፣ እና ማንኛውንም የዋጋ መጠየቂያ ከማንበብዎ በፊት ስለ እነሱ መጠየቅ የሚገባቸው አራት ቁጥሮች።
የፒቪ ሞጁል ምርት · የፒቪ መሠረታዊ ነገሮች · በጄሪ፣ Ooitech
ይህ ለሞጁል ማምረቻ አዲስ ለሆኑ ገዢዎች የምልክትላቸው ገጽ ነው። ስትሪንገርን ለመረዳት ስለሚከብድ አይደለም፣ ነገር ግን ትንሽ የሂደት ስህተት ቋሚ የሚሆንበት ብቸኛው ጣቢያ ስለሆነ ነው፣ እና አብዛኛው ሰው ይህን የሚማረው ከመጀመሪያው መጥፎ ባች በኋላ ነው።
ማሽኑ ምን ያደርጋል
ስትሪንጊንግ የግለሰብ ሴሎች ጥቅም ላይ የሚውል ቮልቴጅ የሚሆኑበት መንገድ ነው። አንድ ሴል በግምት ግማሽ ቮልት ያመነጫል፣ ስለዚህ አንድ ሞጁል ምንም ጠቃሚ ነገር ከማድረጉ በፊት ሴሎቹ በተከታታይ መገናኘት አለባቸው። ስትሪንገር ይህን የሚያደርገው ከአንድ ሴል ፊት ለፊት ወደ ቀጣዩ ሴል ጀርባ የቆሸሸ የመዳብ ሪቦን በመቅለጥ ነው፣ ይህን ንድፍ እስከ ሙሉ ስትሪንግ ድረስ በሞጁል ንድፍዎ በሚጠይቀው ርዝመት ይደግማል።
ይህ ቀጥተኛ የሜካኒካል ተግባር ይመስላል፣ እና በሜካኒካል አንጻር እንደዛው ነው። ችግሩ የሙቀት ነው። ሪባን በብረት ቅይጥ ተሸፍኖ ይመጣል፣ እና ማሽኑ ያንን ሽፋን ከሚቀልጥበት ነጥብ በላይ ማሞቅ፣ የሴሉን የብር ጣቶች ማርጠብ፣ እና ዋፈሩን ሳያበስል ወይም ሳይሰነጠቅ እንደገና ማቀዝቀዝ አለበት። አንድ ዋፈር ከ130 እስከ 180 ማይክሮሜትር ውፍረት አለው፣ ይህም ሁለት ጊዜ ከተጣጠፈ ወረቀት የበለጠ ቀጭን ነው። በጣም ፈጣን ካሞቁት ይታጠፋል። በጣም ጠንካራ ከጫኑት ይሰነጠቃል። ይህ ጠባብ መስኮት ለምን የስትሪንገር ምርጫ በእውነቱ ስለ ሜካኒካል ሳይሆን ስለ ሂደት ቁጥጥር ጥያቄ የሆነውን ያሳያል።
ሦስቱ የማሽን ክፍሎች
በገበያ ላይ ያለው ማለት ይቻላል ሁሉም ስትሪንገር ከሦስቱ ቡድኖች በአንዱ ውስጥ ይገባል፣ እና በጀት ሲያዘጋጁ ቡድኑ ከብራንዱ የበለጠ ወሳኝ ነው። ክፍፍሉ ማሽኑ በራሱ የሚይዘው የዑደቱ መጠን ላይ ነው፣ ንድፉ ምን ያህል ዘመናዊ ነው በሚለው ላይ አይደለም።
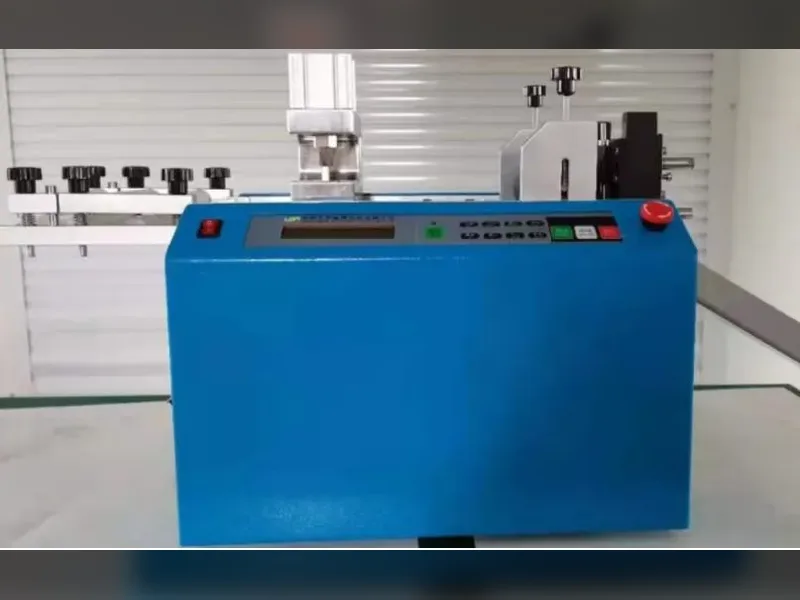
በእጅ። ኦፕሬተሩ ሴሎችን እና ሪባንን በእጅ ያስቀምጣል እና በቀላል መሳሪያ ወይም በሚሞቅ መድረክ ይቀልጣል። ኢንቨስትመንቱ ዝቅተኛ ነው እንዲሁም ወጥነቱም ዝቅተኛ ነው፡ የቦታ አቀማመጥ ትክክለኛነት በኦፕሬተሩ ዓይን የተገደበ ነው፣ የምርት አቅም በቀን በአስር ሞጁሎች ይለካል፣ እና የመሰበር አደጋ ከፍተኛ ነው። አሁንም እነዚህን በላቦራቶሪዎች፣ በዩኒቨርሲቲ የሙከራ መስመሮች እና በስልጠና ወርክሾፖች ያያሉ፣ እና ለአንድ መስመር ከመወሰንዎ በፊት የሞጁል ንድፍን ለማረጋገጥ ተመጣጣኝ መንገድ ናቸው። የምርት መፍትሄ አይደሉም።
ግማሽ አውቶማቲክ። ማሽኑ የሪባን መመገብ እና መቀላጠፍን ይረከባል ኦፕሬተሩ ግን አሁንም የስትሪንግ ማስተላለፍ፣ መጫን እና ማውረድን ይሠራል። ይህ ብዙ ፋብሪካዎች በመጀመሪያ የሚያገኙት ክፍል ነው፣ ምክንያቱም የካፒታል ወጪን በደረጃዎች ይከፋፍለዋል እና በኋላ ሊሰፋ ይችላል። ጥራት በኦፕሬተሩ ላይ በእጅጉ የተመካ ነው፣ እና የመቀላጠፍ ወጥነት በፈረቃዎች መካከል ሙሉ በሙሉ አውቶማቲክ መድረክ ላይ ካለው በላይ ይለያያል። ለ5 እስከ 60 MW መስመር ብዙውን ጊዜ ተገቢው መነሻ ነጥብ ነው።
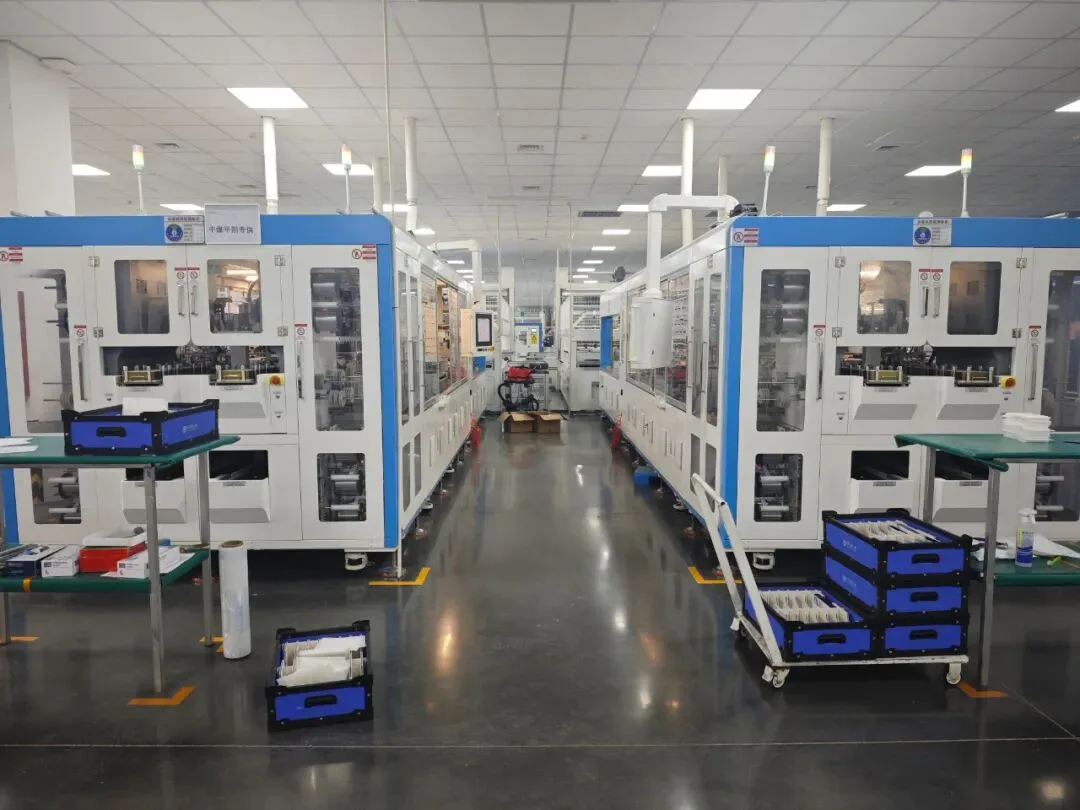
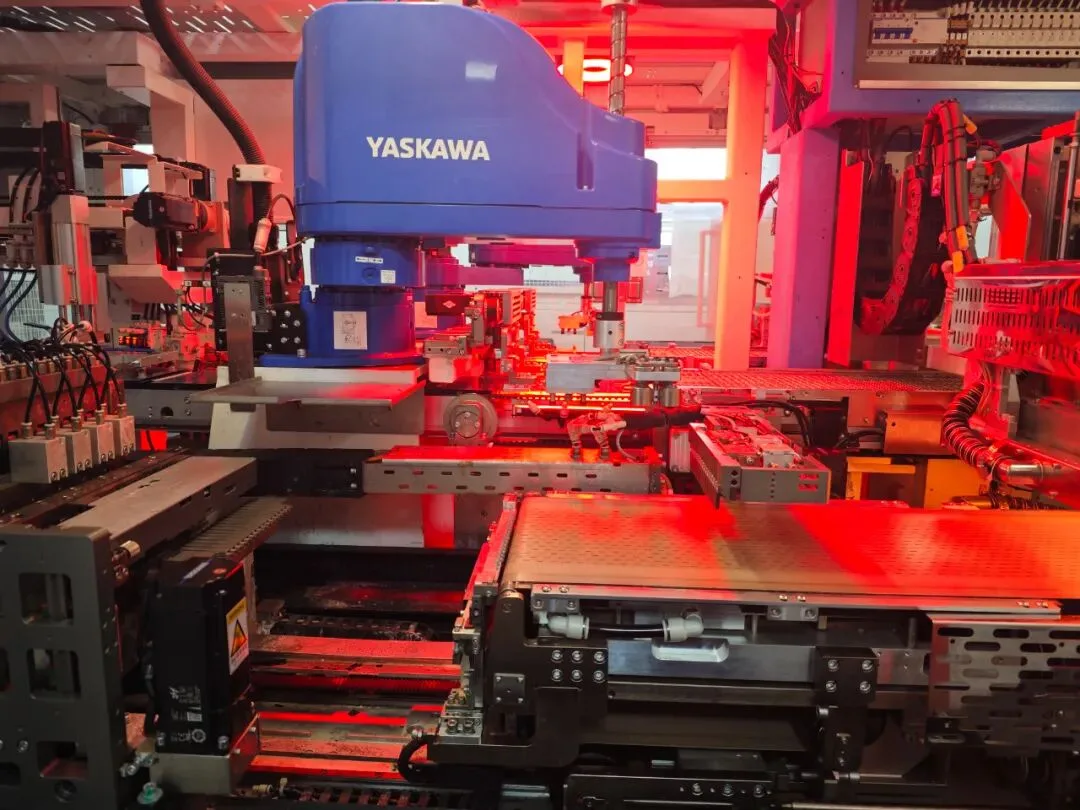
ሙሉ አውቶማቲክ። መጫን፣ የራዕይ አሰላለፍ፣ የሪቦን መመገብ፣ ብየዳ እና የሕብረቁምፊ ማስተላለፍ ሁሉም ያለ ኦፕሬተር በዑደት ውስጥ ይሠራሉ። የአቀማመጥ ትክክለኛነት፣ የምርት መጠን እና ተደጋጋሚነት ሁሉም ከፍተኛ ናቸው፣ እና የጉልበት ጥገኝነት በከፍተኛ ሁኔታ ይቀንሳል። ልውውጡ የካፒታል ወጪ እና እውነተኛ የጥገና ተግባር አስፈላጊነት ነው። ዋና የሞዱል ፋብሪካዎች ይህንን ክፍል ከ100 MW በላይ እንደ ነባሪ ይመለከቱታል።
| ክፍል | ማሽኑ የሚይዘው | የሚስማማበት ቦታ |
|---|---|---|
| በእጅ | ምንም የለም፤ ኦፕሬተሩ ሴሎችን እና ሪቦን ያስቀምጣል እና በእጅ ይብያል | ላብራቶሪ፣ የሙከራ መስመር፣ ስልጠና። የምርት መልስ አይደለም |
| ከፊል አውቶማቲክ | የሪቦን መመገብ እና ብየዳ፤ ኦፕሬተሩ አሁንም ሕብረቁምፊዎችን ያስተላልፋል እና ይጭናል | 5–60 MW መስመሮች፣ እና ከእጅ ሕብረቁምፊ ማዘጋጀት ማሻሻያዎች |
| ሙሉ ራስ-ሰር | መጫን፣ የራዕይ አሰላለፍ፣ የሪቦን መመገብ፣ ብየዳ እና የሕብረቁምፊ ማስተላለፍ | ቀጣይ መስመሮች፣ ከ100 MW በላይ ነባሪው |
ከላይ ያሉት የአቅም ባንዶች ከመስፈርት ይልቅ የአውራ ጣት ህግ ናቸው። የሚፈልጉትን ክፍል በትክክል የሚወስነው ከኋላዎ ያለው ጣቢያ የዑደት ጊዜ ነው። ሙሉ በሙሉ ራስ-ሰር ስትሪንገር ከፊል-ራስ-ሰር የላይአፕ ጣቢያን መመገብ ከእንግዲህ በማይኖር የጠባቂ ቦታ ላይ የሚወጣ ገንዘብ ነው።
በመስመሩ ውስጥ የሚቀመጥበት ቦታ
ስትሪንገሩ ከሴል ማጣሪያ እና ከሌዘር መቁረጥ በኋላ፣ እና ከላይአፕ በፊት ይቀመጣል። በዚያ ቦታ በሴል እና በተጠናቀቀ ሞጁል መካከል የመጀመሪያው የማይመለስ እርምጃ ነው፡ ላሚኔሽን እንደገና ሊካሄድ እና ፍሬሚንግ ሊስተካከል ይችላል፣ ነገር ግን በተጠናቀቀ ስትሪንግ ውስጥ ያለ ቀዝቃዛ መገጣጠሚያ ወይም የተሰነጠቀ ሴል ለሚቀጥሉት 25 ዓመታት በሞጁሉ ውስጥ ይቆያል።
ለዚህም ነው ስትሪንገሩ በፎቅ ላይ በጣም ውድ ማሽን ባይሆንም በመስመር ምርት ላይ ጣሪያውን የማስቀመጥ ልማድ ያለው። እንዲሁም ታክቱ በገለልተኛ ከመመረጥ ይልቅ ከ የላይአፕ ጣቢያ እና ከላሚኔተሩ ጋር መመሳሰል ያለበት ለዚህም ነው። በታችኛው በኩል፣ ስትሪንጎቹ በአንድ ባሲንግ ማሽን ይቀላቀላሉ እና በአንድ EL መሞካሪያ, ይመረመራሉ፣ እና በእነዚያ ሶስት ነጥቦች ላይ ያለ አለመመጣጠን እንደ ጉድለት ሪፖርት ሳይሆን እንደ ወረፋ ይታያል። አሁንም ሙሉውን ቅደም ተከተል እያሰሱ ከሆነ፣ የ የመስመር መሳሪያዎች አጠቃላይ እይታ በእያንዳንዱ ጣቢያ በቅደም ተከተል ያልፋል።
መጀመሪያ ሊጠየቁ የሚገባቸው አራት አሃዞች
የተሟላ የ stringer ዳታሺት እስከ ሃያ መለኪያዎች ይደርሳል። ከእነዚህ ውስጥ አራቱ አብዛኛውን ውጤት ይወስናሉ፣ እነሱም በመጀመሪያ ጥቅስ ውስጥ ብዙ ጊዜ ግልጽ ያልሆኑ ናቸው።
- የብልሽት መጠን። የአሁኑ ትውልድ ማሽኖች በ Class A ሴሎች ላይ 0.2% ወይም ከዚያ በታች ይይዛሉ፣ እና አሃዙ የተለካበትን የሴል ደረጃ አብሮ መጥቀስ አለበት። ከዚህ የበለጠ ዘና ያለ ማንኛውም ነገር ሴሎችዎን በቋሚነት ያሳጣዎታል።
- የአቀማመጥ እና የማስቀመጥ ትክክለኛነት። እነዚህ ሁለት የተለያዩ ቁጥሮች ናቸው። የአቀማመጥ ትክክለኛነት ማሽኑ ምን ያህል በትክክል እንደሚንቀሳቀስ ነው፤ የማስቀመጥ ትክክለኛነት ደግሞ ሪባኑ የሚያልቅበት ቦታ ነው። የአሁኑ ማሽኖች በቅደም ተከተል በግምት ±0.15 mm እና ±0.2 mm ይገልጻሉ፣ እና የትኛው እንደሆነ ሳይገልጽ አንድ አሃዝ ብቻ የሚሰጥ ጥቅስ ተከታታይ ጥያቄ ሊያስፈልገው ይገባል።
- የፍጥነት አቅም፣ በሴል አይነት። የመግቢያ ደረጃ ማሽኖች በሰዓት በግምት 1,200 ሴሎችን ያካሂዳሉ፣ ዋናው ክፍል 2,400፣ ከፍተኛ ፍጥነት ያላቸው መድረኮች ደግሞ በግምት 6,800። በተመሳሳይ ማሽን ላይ መጠኖች በሴል አይነት ይለያያሉ፣ ስለዚህ አብሮ የማይገለጽ አንድ አሃዝ ብዙም አይነግርዎትም።
- የሙቀት መቆጣጠሪያ መቻቻል። የብረት ማጣበቂያው ክፍል በጥሩ መገጣጠሚያ እና በሙቀት ጉዳት መካከል ባለው ጠባብ ሰቅ ውስጥ መቆየት አለበት። የእኛ AM050FH መድረክ በHMI ላይ ሊቀመጡ የሚችሉ የላይኛው እና የታችኛው ገደቦች ያሉት ±7.5°C ይገልጻል።
ከዚህ ወደ የት መሄድ አለብን
ይህ ገጽ ሆን ብሎ በአቅጣጫ ላይ ያቆማል። ገዢዎች የሚጠይቁት ቀጣዮቹ ሁለት ጥያቄዎች ማሽኑ በዝርዝር እንዴት እንደሚሰራ እና አንዱን እንዴት እንደሚመርጡ ናቸው፣ እና ሁለቱም በ የታበር እና ስትሪንገር ማሽን መመሪያውስጥ ተካትተዋል፡ ስድስቱ ጣቢያዎች፣ ኢንፍራሬድ ለምን ሙቅ አየርን እንደተካ፣ ከብዙ-ባስባር ወደ ዜሮ-ባስባር የተደረገው ሽግግር፣ በPERC፣ TOPCon፣ HJT እና BC መካከል ያለው የሴል ተኳኋኝነት፣ እና የተለያዩ የማሽን ክፍሎች ምን ያህል እንደሚያስወጡ።
ምን እንደሚፈልጉ አስቀድመው የሚያውቁ ከሆነ እና ክፍት የሆነው ጥያቄ ከማን መግዛት እንዳለብዎ ከሆነ፣ ይህ የራሱ የማረጋገጫ ዝርዝር ያለው የተለየ ውሳኔ ነው፣ በ የታበር ስትሪንገር ማሽን አምራች እንዴት እንደሚገመገምውስጥ ተቀምጧል። ከምድቦች ይልቅ ተጨባጭ መድረኮችን ለማግኘት፣ SS-1500B የእኛ የመግቢያ ደረጃ ማሽን ነው እና SS-2500B ከፍተኛ አቅም ያለው።
የመጨረሻ ሀሳቦች፡ ለገመድ ማሰር አዲስ ከሆኑ፣ ማሽኖችን በማነጻጸር አይጀምሩ። የታሰበውን አቅምዎን፣ ለሚቀጥሉት ሁለት ዓመታት የሴል ቅርጸቶችዎን እና አሁን ያለዎትን ጣቢያ ዑደት ጊዜ ይወስኑ። እነዚህ ሦስት መልሶች አንድም ጥቅስ ከማንበብዎ በፊት አብዛኛውን ገበያ ያስወግዳሉ፣ እና አሁን እነሱን መቀየር ማሽን ወለልዎ ላይ ከደረሰ በኋላ ከመቀየር በጣም ያነሰ ያስወጣል።
ዝርዝር መግለጫዎች የOoitech ማሽን ውሂብን ያመለክታሉ። የአቅም ክፍተቶች እና የትክክለኝነት አሃዞች ለእያንዳንዱ የማሽን ክፍል የተለመዱ ናቸው እና ከጥቅስ በፊት ከሴል ቅርጸቶችዎ ጋር ይረጋገጣሉ።