የPV ሪቦን የሙከራ ዘዴዎች፡ ልኬቶች፣ ጥንካሬ፣ የብየዳ ችሎታ
የይዘት ሰንጠረዥ
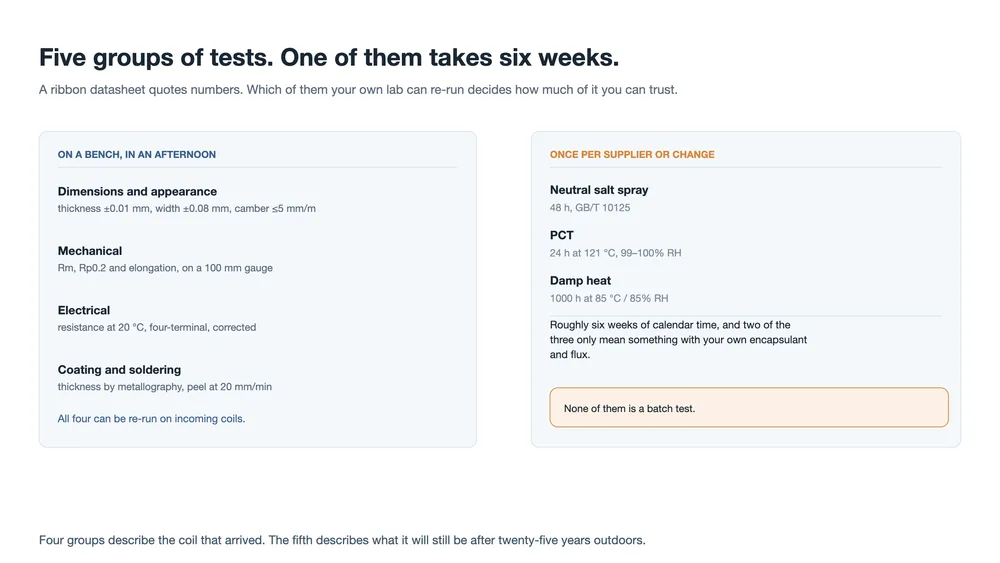
ፈጣን መልስ፦ የሪቦን ዳታሺት በሁለት የቻይና ሰነዶች ማለትም GB/T 31985 እና T/CPIA 0005-2017 ላይ ተመስርቶ የተጻፈ ሲሆን አምስቱ የምርመራ ቡድኖቻቸው እኩል አይደሉም። ልኬቶች፣ ሜካኒካል፣ ኤሌክትሪክ እና ሽፋን ሁሉም በሚደርስ ጥቅል ላይ በአንድ ከሰዓት በኋላ እንደገና ሊካሄዱ ይችላሉ። የጨው መርጨት፣ PCT እና እርጥብ ሙቀት ወደ ስድስት ሳምንት ይወስዳሉ፣ እና እነሱ ሪቦኑን ሳይሆን የሪቦን-ኢንካፕሱላንት በይነገጽን ይፈርዳሉ። ሴል መሰንጠቁን የሚወስነው ቁጥር Rp0.2 በሁለቱም መስፈርቶች ውስጥ አይገኝም። እሱ በድርድር ይወሰናል።
በዚህ ተከታታይ ውስጥ አራት ቀደም ያሉ ገጾች የሚከተሉትን ይሸፍኑ ነበር፡ ሪቦን ምን እንደሚሰራ, ከምን እንደተሰራ, እንዴት እንደሚቀረጽ, እና እንዴት እንደሚሳልና እንደሚለበጥ። አንዳቸውም የጥራት መሐንዲስ ጥቅል ሲደርስ የሚጠይቀውን ጥያቄ አልመለሱም፡ በዚህ ዳታሺት ላይ ያሉትን የትኞቹን ቁጥሮች ራሴ ማረጋገጥ እችላለሁ፣ እና ውጤቴ እና የአቅራቢው ውጤት ሲለያዩ ምን ማድረግ አለብኝ?
መልሱ በሁለት ሰነዶች ይጀምራል። GB/T 31985 ለቆርቆሮ የተለበጠ የፎቶቮልታይክ ሪባን ብሔራዊ መስፈርት ነው። T/CPIA 0005-2017 በቻይና የፎቶቮልታይክ ኢንዱስትሪ ማህበር የተለቀቀ የኢንዱስትሪ ማህበሩ ቅጂ ሲሆን፣ ሁለቱም አንድ የአምስት ቡድኖች ማዕቀፍ ይጋራሉ። ከእነሱ በታች እያንዳንዱ መለኪያ እንዴት እንደሚደረግ የሚገልጹ የፈተና ዘዴ መስፈርቶች ይገኛሉ፦ GB/T 228.1 ለመለጠጥ ፈተና፣ GB/T 3048.2 ለመቋቋም፣ GB/T 6462 እና GB/T 16921 ለሽፋን ውፍረት፣ GB/T 10125 ለጨው መርጨት።
ከዝርዝሮቹ በፊት አንድ ማስጠንቀቂያ። T/CPIA 0005 የተጻፈው ጠፍጣፋ ሪባን ሁሉንም ማለት ይቻላል መጠኑን በሚሸፍንበት ጊዜ ነው። በክብ ሽቦ ላይ ያሉት አንቀጾቹ ቀጭን ናቸው፣ የተቀረጸ ሪባን ደግሞ በውስጡ በጭራሽ አይታይም። MBB ወይም 0BB ሽቦ ከገዙ፣ መስፈርቱ መልስ ሳይሆን መነሻ ነጥብ ይሰጥዎታል፣ ቀሪውን ደግሞ የቴክኒክ ስምምነቱ መሸከም አለበት። ይህ ሁኔታ ይደጋገማል፦ መስፈርቶቹ ዝቅተኛውን ወሰን ያወጣሉ፣ ስምምነቱ የሥራ እሴቶችን ያወጣል።
አምስቱ ቡድኖች አንድ ዓይነት ፈተና አይደሉም
ዝርዝሩን በጠፍጣፋ መልኩ ካነበቡት አምስት እኩል ምድቦች ይመስላል። ፈተናው በሚወድቅባቸው ነገሮች ላይ ተመስርተው ካነበቡት ግን በሁለት ይከፈላል። አራት ቡድኖች የመጣውን ጥቅል ይገልጻሉ፦ ጂኦሜትሪውን፣ ጥንካሬውን፣ መቋቋምን እና ሽፋኑን። አምስተኛው ደግሞ ያ ጥቅል ከሃያ አምስት ዓመት እርጥብ ሙቀትና ጨው በኋላ ምን እንደሚሆን ይገልጻል፤ ይህም እንደ ሪባኑ ሁሉ በማሸፈኛውና በፍሉክስ ላይ የተመካ ነው።
ይህ ክፍፍል የድግግሞሽ ሰንጠረዥን ከመመልከትዎ በፊት የናሙና እቅድዎን ይወስናል። የመጀመሪያዎቹ አራቱ ምርትን ሳያቆሙ በእያንዳንዱ ባች ላይ እንደገና ሊካሄዱ ይችላሉ። አምስተኛው ግን በአጠቃላይ የባች ፈተና ሊሆን አይችልም፤ ምክንያቱም ሺህ ሰዓት የባች ክፍተት አይደለም።
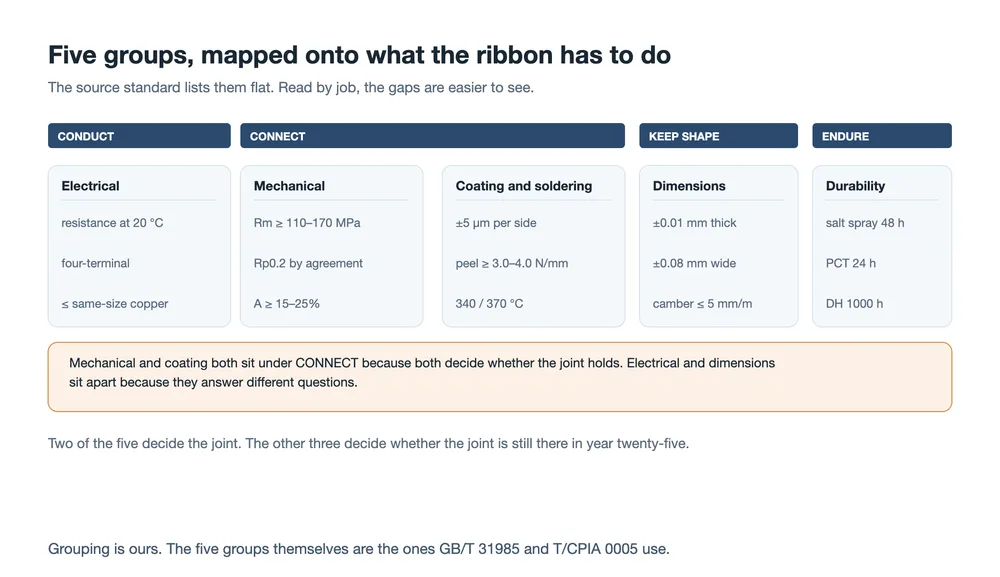
ከላይ ያለው ካርታ የእኛ ነው፣ የመስፈርቱ አይደለም። ለአንድ ምክንያት ጠቃሚ ነው፦ ባዶ ቦታዎችን የሚታዩ ያደርጋል። ከቡድኖቹ ሁለቱ መገጣጠሚያው መፈጠሩን ይወስናሉ። ሦስቱ መገጣጠሚያው በሃያ አምስተኛው ዓመት አሁንም መኖሩን ይወስናሉ። ከአምስቱ አንዱ ብቻ የምርት-ክፍተት ፈተና ነው።
| ቡድን | ምን ይወስናል | የዘዴ መስፈርት | ተጨባጭ ድግግሞሽ |
|---|---|---|---|
| መጠኖች እና መልክ | ሪቦኑ በስትሪንገር ውስጥ የሚቀመጥበት ቦታ፣ እና ምን ያህል መዳብ ጅረቱን እንደሚሸከም | GB/T 31985, T/CPIA 0005 | በእያንዳንዱ ሎት |
| ሜካኒካል | ወደ ሴሉ የሚተላለፍ ጫና፣ እና ምን ያህል የአያያዝ ጥቃትን እንደሚቋቋም | GB/T 228.1 | በእያንዳንዱ ሎት |
| ኤሌክትሪካል | በሞጁሉ ውስጥ ያለ የመቋቋም ኪሳራ | GB/T 3048.2 | በወርሃዊ ወይም በሎት ድርሻ |
| ሽፋን እና ብየዳ | መገጣጠሚያው በአጠቃላይ ይፈጠራል አይፈጠርም | GB/T 6462, GB/T 16921 | ውፍረት በእያንዳንዱ ሎት፣ መላጨት በወርሃዊ |
| አካባቢያዊ | መገጣጠሚያው እና በዙሪያው ያለው ፖሊመር ይቆያሉ አይቆዩም | GB/T 10125 እና ሁለቱ የእርጅና አንቀጾች | በአዲስ አቅራቢ፣ በአዲስ ሽፋን፣ በአዲስ ፊልም |
መጠኖች እና መልክ፡ ርካሽ፣ ፈጣን፣ እና አብዛኞቹ ክርክሮች የሚጀምሩበት ቦታ
ለጠፍጣፋ ሪባን ቁጥሮቹ አጭር ናቸው። የውፍረት መቻቻል ±0.01 ሚሜ ሲሆን የስፋት መቻቻል ደግሞ ±0.08 ሚሜ ነው። የጎን መታጠፍ፣ የቻይና አቅራቢዎች ማጭድ መታጠፍ ብለው የሚጠሩት ጎበጥ፣ በአንድ ሜትር 5 ሚሜ መብለጥ የለበትም። መልክ በ10 ሴሜ ከሶስት ቀዳዳዎች ወይም የቆሻሻ ነጥቦች በላይ መፍቀድ የለበትም፣ እያንዳንዱ ከ0.5 ሚሜ² ያነሰ መሆን አለበት፣ እንዲሁም የኦክሲዴሽን ቀለም መቀየር ወይም ያልተለበሰ ሽፋን መኖር የለበትም።
መታጠፍ በጣም የሚጎዳው ነው። የታጠፈ ሪባን በስትሪንገር ውስጥ ቀጥ ብሎ አይጓዝም፣ ወደ ጎን የሚንሳፈፍ ሪባን ደግሞ በአንድ ጊዜ ሁለት ችግሮችን ያስከትላል፡ የተሳሳተ ቦታ ላይ የተደረገ መገጣጠሚያ እና መገጣጠሚያ በሚኖርበት ቦታ ራቁት ሪባን። ሁለቱም በመስመሩ ላይ ይታያሉ፣ ሁለቱም በዳታሺት ላይ አይታዩም።
ለክብ ሽቦ ሶስቱ መለኪያዎች ዲያሜትር፣ ክብነት እና ቀጥተኝነት ናቸው፣ እዚህ ደግሞ የእጅ ማይክሮሜትር በቂ መሆን ያቆማል። ስሌቱን በ ሪባን ማምረቻ ገጽላይ አየነው፡ ከመደበኛው 0.01 ሚሜ ያነሰ ሽቦ በ0.18 ሚሜ ላይ 12.1% ከፍተኛ ተቃውሞ አለው፣ በ0.26 ሚሜ ላይ 8.2% እና በ0.35 ሚሜ ላይ 6.0% ነው። ተመሳሳይ ፍጹም መቻቻል ሽቦው ቀጭን ሲሆን የበለጠ ያስከፍላል። በሌዘር መለኪያ ቀጣይነት ያለው መለካት የሚኖረው በትክክል በዚህ ምክንያት ነው፤ በማይክሮሜትር አራት ነጥቦች ኦቫል የሆነ ወይም በርዝመቱ የሚንሳፈፍ ሽቦ ማግኘት አይችሉም።
ከዚያም ከማንኛውም መቻቻል የበለጠ ክርክር የሚያስከፍል የትርጉም ወጥመድ። በፍተሻ ሉህዎ ላይ ያለው ዲያሜትር የተሸፈነው ዲያሜትር ነው ወይስ የመዳብ አስኳሉ? ሁለቱ በሁለት እጥፍ የሽፋን ውፍረት ይለያያሉ፣ በክልሉ ቀጭን ጫፍ ላይ በአስር ማይክሮሜትሮች። የመረጃ ሉሁ 0.26 mm ቢልና መለኪያዎ 0.272 mm ቢያነብ፣ ጉድለት አላገኙም፤ ትርጉም አግኝተዋል። መሰረቱን በስምምነቱ ውስጥ ይጻፉና ክርክሩ ይጠፋል።
ሜካኒካዊ፦ Rm፣ Rp0.2፣ እና ደረጃው ባዶ የሚተወው ረድፍ
በGB/T 228.1 መሰረት የሚደረግ የመሸነጥ ምርመራ፣ በ100 mm የመለኪያ ርዝመት ላይ፣ በአንድ ጊዜ ሶስት ቁጥሮችን ይመልሳል። የመሸነጥ ጥንካሬ Rm ናሙናው ከመሰበሩ በፊት ያለው ከፍተኛ ጫና ሲሆን፣ ሪባኑ ምን ያህል ጥቃት እንደሚቻለው ይገልጻል። ማራዘሚያ A በሚሰበርበት ጊዜ ያለው ውጥረት ሲሆን፣ ከመውደቁ በፊት ምን ያህል እንደሚለጠጥ ይገልጻል። የመታጠፍ ጥንካሬ Rp0.2 በ0.2% ቋሚ ውጥረት ያለው ጫና ሲሆን፣ ሪባኑ መስጠት ከመጀመሩ በፊት ምን ያህል ኃይል ወደ ሴሉ እንደሚያስተላልፍ ይገልጻል።
| ንብረት (T/CPIA 0005) | አገናኝ፣ ለስላሳ | አገናኝ፣ እጅግ ለስላሳ | ባስባር ሪቦን |
|---|---|---|---|
| Rm፣ ከ0.15 mm በላይ ውፍረት | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm፣ ውፍረት 0.15 ሚሜ ወይም ከዚያ ያነሰ | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| ማራዘሚያ A፣ ከ0.15 ሚሜ በላይ | ≥25% | ≥20% | ≥25% |
| ማራዘሚያ A፣ 0.15 ሚሜ ወይም ከዚያ ያነሰ | ≥15% | ≥15% | ≥18% |
| Rp0.2 | በስምምነት | በስምምነት | አልተገለጸም |
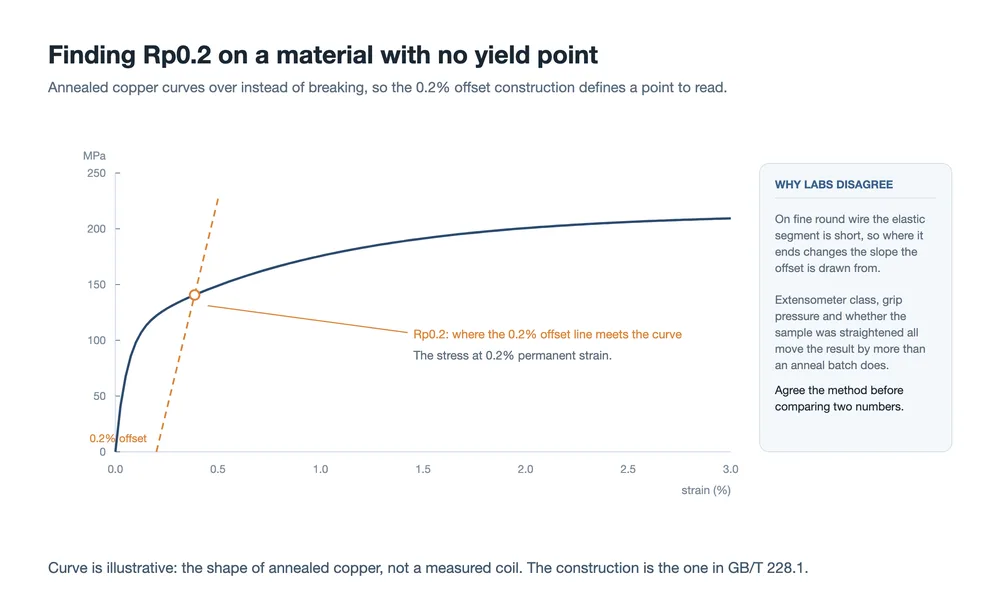
የመጨረሻውን ረድፍ ይመልከቱ። በብየዳ ጊዜ ሴል መሰንጠቁን በቀጥታ የሚወስነው ባህሪ መስፈርቱ ለመወሰን ፈቃደኛ ያልሆነው ነው። ምክንያት አለ፦ ትክክለኛው ክልል ከሴል ውፍረት እና ከብየዳ ሂደት ጋር ይለዋወጣል፣ ስለዚህ አንድ ቁጥር ለአንድ ሰው ስህተት ይሆናል። ግን ያ ምክንያት ማስጠንቀቂያም ነው። የምስክር ወረቀቱ Rp0.2 የማይጠቅስ አቅራቢ ቁጥርን በአጋጣሚ አልተወም። ክልሉ ራሱ፣ እና ሁለቱም ጫፎቹ ለምን አስፈላጊ እንደሆኑ፣ በዚህ ተቀምጧል፦ የቁሳቁሶች ገጽ.
መለኪያው ራሱ ከሚመስለው የበለጠ ስለስት ነው። የተቀጠቀጠ መዳብ ከኩርባ ላይ ለማንበብ የሚለይ የምርት ነጥብ የለውም፣ ስለዚህ የ0.2% ማካካሻ ግንባታ ይጠቀማል፦ ከመለጠጥ ክፍል ጋር ትይዩ የሆነ መስመር ከ0.2% ማዛባት ጀምሮ ይሳሉ፣ እና ኩርባውን የሚያቋርጥበትን ጫና ይውሰዱ። በ0.20 ሚሜ ሽቦ ላይ የመለጠጥ ክፍሉ አጭር ነው፣ ይህም ማለት የማካካሻ መስመሩ የሚገለብጠው ተዳፋት በጣም በሚያንስ መረጃ ላይ ይመሠረታል። የኤክስቴንሶሜትር ደረጃ፣ የመያዣ ጫና፣ እና ናሙናው ከመያዙ በፊት መቀጠሉ ሁሉም መልሱን ይለውጣሉ። ሁለት ላቦራቶሪዎች ሁለቱም ብቁ ሆነው ከአንድ የምርት ባች ልዩነት በላይ ሊለያዩ ይችላሉ።
ሁኔታዎቹ የዘዴው አካል ናቸው፣ እና ሁለት ላቦራቶሪዎች ሲለያዩ በመጀመሪያ መነጻጸር ያለባቸው እነሱ ናቸው። በ23 °C እና 50% አንጻራዊ እርጥበት፣ በ100 ሚሜ የመለኪያ ርዝመት ላይ ይፈትኑ፣ እና ፍጥነቱን በሁለት ደረጃዎች ይቆጣጠሩ፦ እስከ 2% ማዛባት ወይም እስከ መጀመሪያዎቹ 2 ሚሜ ጉዞ ድረስ 5 ሚሜ/ደቂቃ፣ ከዚያ ለቀሪው 10 እስከ 20 ሚሜ/ደቂቃ። ሙሉ ፈተናውን በ20 ሚሜ/ደቂቃ የሚያካሂድ ላቦራቶሪ በተመሳሳይ ሽቦ ላይ ከፍተኛ Rm እና ዝቅተኛ ማራዘሚያ ያነባል፣ ምክንያቱም ቁሱ ለመዝናናት ያነሰ ጊዜ አለው። ሁለቱም ቁጥሮች ስህተት አይደሉም፤ የተለያዩ ጥያቄዎችን ይመልሳሉ። ስህተት የሆነው እነሱን ማነጻጸር ነው፣ ይህም የሚከሰተው የምስክር ወረቀትና የገቢ ፈተና ዘዴው ሳይያያዝ ጎን ለጎን ሲቀመጡ ነው።
ውጥረት ብቻውን ሊካሄድ የሚገባው ብቸኛው ሜካኒካዊ ምርመራ አይደለም። ተደጋጋሚ የማጠፍ ምርመራ ሪባንን በተወሰነ ዲያሜትር ማንድሬል ዙሪያ እስኪሰበር ድረስ ያጠፋል፣ እና የዑደቶችን ቁጥር ያሳያል። ጥሬ ነው፣ ፈጣን ነው፣ እና አንድ ነጠላ የመሳብ ጉልበት ሊይዘው የማይችለውን ነገር ይይዛል፡ የሚሰነጠቅ ሽፋን እና ሪባን በመመሪያ ሮለር ላይ በሚያልፍበት ቦታ የሚጠነክር ኮር። ጥቅሉን የተሻገረ እና በስትሪንገር ላይ የሚሞተው ሪባን ከሌላ ማንኛውም ነገር በፊት በዚህ ምርመራ ይወድቃል።
ኤሌክትሪክ፡ ውሳኔውን የሚቀይረው ማስተካከያ
ተቃውሞ የሚለካው በGB/T 3048.2 ውስጥ ባለው ዘዴ ነው፣ በተግባር እንደ አራት-ተርሚናል መለኪያ። ሁለት ግንኙነቶች የกระแสን ይሸከማሉ ሌሎቹ ሁለቱ ደግሞ ቮልቴጅን ያነባሉ፣ ስለዚህ በกระแส ተርሚናሎች ላይ ያለው ተቃውሞ በውጤቱ ውስጥ ፈጽሞ አይገባም። መስፈርቱ ፍጹም ሳይሆን ንፅፅራዊ ነው። በ20 °C ላይ ሪባኑ ተመሳሳይ ልኬት ካለው የመዳብ ተቆጣጣሪ የበለጠ ተቃውሞ ሊኖረው አይገባም። ለማጣቀሻ፣ የተቀነቀነ TU1 መዳብ 0.017241 Ω·mm²/m ላይ ይገኛል፣ ይህም 1.7241 µΩ·cm ነው። ለዚህም ነው ለቆርቆሮ የተለበጠ የመዳብ ሪባን ገቢ ዝርዝሮች በተለምዶ 1.72 µΩ·cm የላይኛው ገደብ የሚጠቅሱት፡ ሽፋኑ የመተላለፊያ አቅምዎን ማሳጣት የለበትም፣ የሚወስደው የመስቀለኛ ክፍልን ብቻ ነው።
አሁን በተለምዶ የሚዘለለው ክፍል። የመዳብ የተቃውሞ የሙቀት መጠን ቅንጅት በግምት 3.93×10⁻³ በየ °C ነው፣ ይህም በግምት በየዲግሪው 0.4% ነው። ጥቅልልን በ28 °C የላቦራቶሪ ሙቀት ውስጥ ያለ ማስተካከያ ከለኩ ንባቡ በግምት 3.1% ከፍ ብሎ ይወጣል። ይህ ስህተት በማምረቻው ገጽ ላይ ካሰላነው የዲያሜትር ስህተት ጋር ተመሳሳይ መጠን አለው፣ እና ወደ ተቃራኒው አቅጣጫ ይጠቁማል፡ ጥሩ ጥቅልል ይወድቃል፣ ወይም ክፍሉ ቀዝቃዛ ከሆነ ድንበር ላይ ያለ ጥቅልል ያልፋል።
ማስተካከያው አንድ መስመር ነው፦ የተለካውን እሴት በ 1 + 0.00393 × (t − 20) አካፍሉ፣ t በሙከራው ወቅት ያለው የሙቀት መጠን ነው። መስፈርቱ በ20 ± 5 °C አምስት ንባቦችን ወስዶ አማካይ እንዲያደርግ የሚያዘው ትእዛዝ ለዚህ ተመሳሳይ ምክንያት ነው። ሁለቱም ደረጃዎች አስቸጋሪ አይደሉም። ሁለቱም በተደጋጋሚ በመተዋቸው፣ የሙከራ ሙቀት መጠን ሳይገለጽ የቀረበ የመቋቋም አሃዝ መለኪያ አይደለም።
ሽፋን እና ብየዳ፦ ሁለት አሃዞች እና አንድ ኩርባ
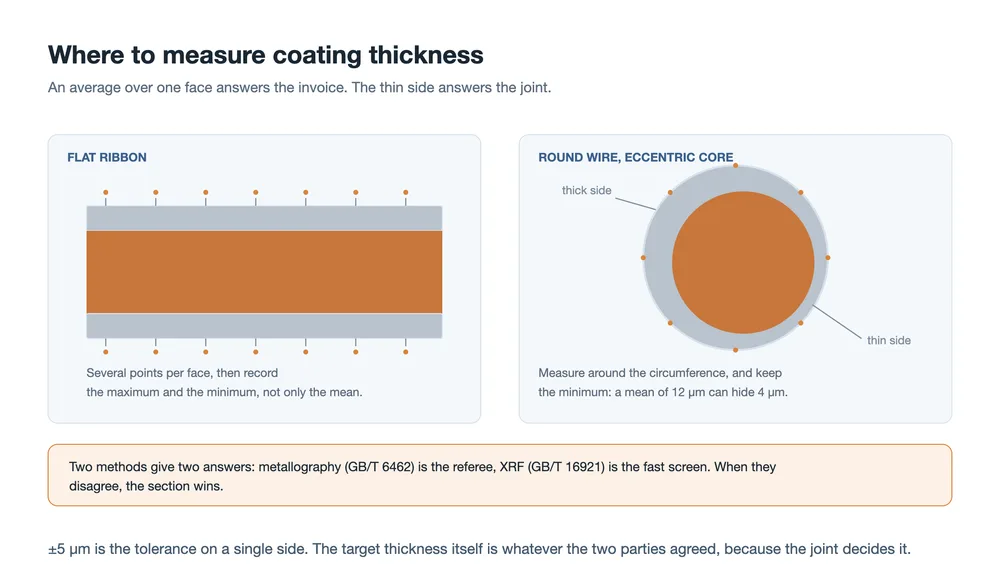
የሽፋን ውፍረት በሁለት መንገድ ሊለካ ይችላል። የሜታሎግራፊ ክፍል (GB/T 6462) ሪባኑን ይቆርጣል፣ ይጭናል እና ያበራል፣ ከዚያም ንብርቱን በአጉሊ መነፅር ያነባል። ኤክስ ሬይ ፍሎረሰንስ (GB/T 16921) ናሙናውን ሳያጠፋ ይለካል እና ሰከንዶችን ብቻ ይወስዳል፣ ለዚህም ነው በመስመሩ ላይ የሚጠቀመው። ሁለቱ ሲለያዩ፣ ክፍሉ ዳኛ ነው። መስፈርቱ በአንድ ገጽ ላይ ±5 µm ይፈቅዳል እና የታለመውን ውፍረት ለሁለቱ ወገኖች ይተዋል፣ ምክንያቱም የሚወስነው መገጣጠሚያው ነው።
በክብ ሽቦ ላይ፣ አንድ ወይም ሁለት ንባቦች መለኪያ አይደሉም። ኮር በሽፋኑ ውስጥ ከመሃል ውጪ ከሆነ፣ በአንድ ክፍል ላይ ያለው አማካይ ሙሉ በሙሉ ተቀባይነት ያለው ሊሆን ይችላል ነገር ግን አንድ ጎኑ ቀጭን ነው። ያ ቀጭን ጎን ብየዳው ለመስራት ትንሹ ቁሳቁስ ያለበት ቦታ ነው፣ እና የሚወድቀውም ጎን እሱ ነው። በዙሪያው ይለኩ፣ እና አማካዩንም ሆነ አነስተኛውን ይመዝግቡ።
ማንኛውም ኩፖን ከመብየዱ በፊት፣ የእርጥበት ምርመራ የበለጠ ርካሹን ጥያቄ ይመልሳል። አንድ ሪባን ብየዱ እና የፊሌቱን የመገናኛ አንግል ይለኩ፡ ከ90° በታች ከሆነ ብየዱ ተሰራጭቶ ተጣብቋል፣ በ90° ወይም ከዚያ በላይ ከሆነ ደግሞ አረፋ ሆኖ በገጹ ላይ ብቻ ተቀምጧል። የመገናኛ አንግል ግምታዊ መለኪያ ነው፣ ዝርዝር መግለጫ አይደለም፣ ነገር ግን የሽፋን ችግርን ከሂደት ችግር ለመለየት ፈጣኑ መንገድ ነው። አንድ ባች ቀደም ሲል በተለየው ኩፖን ላይ አረፋ ካሳየ፣ ተጠርጣሪው ሪባኑ ወይም ማከማቻው ነው፣ ብረቱ አይደለም። በማከማቻ ወቅት የሽፋን ኦክሲዴሽን፣ ያልተመጣጠነ ቆርቆሮ እና ቀጭን ንብርብር ሁሉም በመጀመሪያ እዚህ ይታያሉ።
የመብየድ ችሎታ በመላጨት (ፒል) ይለካል። የተወሰነ ርዝመት ያለው ሪባን ከመደበኛ ኩፖን ጋር ብየዱ፣ ከዚያም በ180° ጎትተው ኃይሉን ይመዝግቡ። T/CPIA 0005 ሁኔታዎቹን ይወስናል፡ የ20 mm/min የመላጨት ፍጥነት፣ ቢያንስ 20 mm የተብየደ ርዝመት ከቢያንስ 15 mm የተረጋጋ ጠፍጣፋ ክፍል ጋር፣ በ340 ± 5 °C ለእርሳስ ያለው ብየድ ወይም በ370 ± 5 °C እርሳስ አልባ ብየድ። ተቀባይነት ያላቸው እሴቶች ለእርሳስ ያለው ቢያንስ 4.0 N/mm እና እርሳስ አልባ ቢያንስ 3.0 N/mm አማካይ የመላጨት ጥንካሬ ናቸው።
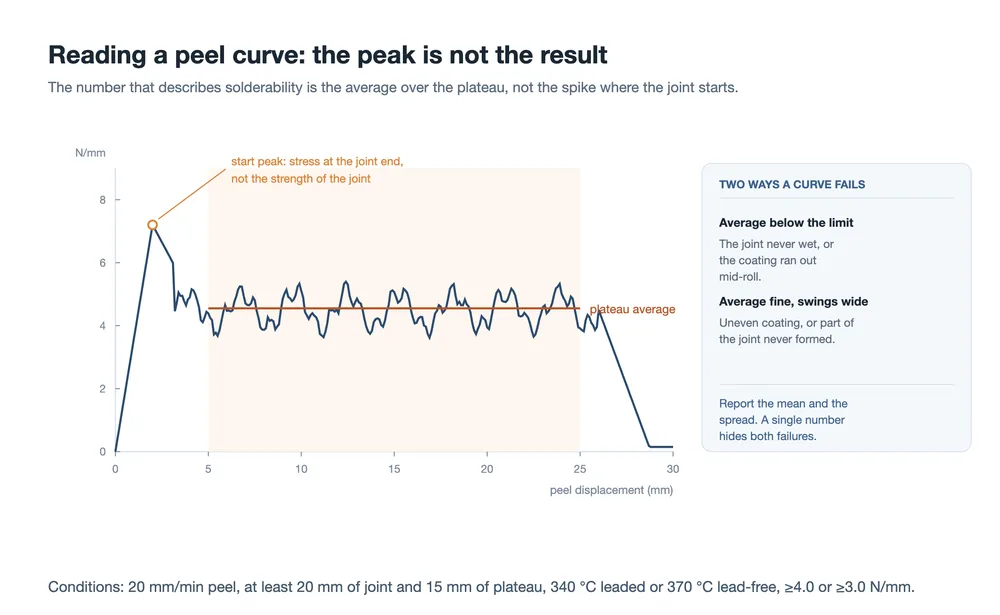
ጠፍጣፋውን ክፍል ያንብቡ፣ ጫፉን አይደለም። የመጀመሪያው ጫፍ የሚመጣው በመገጣጠሚያው ጫፍ ላይ ከሚፈጠረው የጭንቀት ክምችት ነው፤ ስለ ቀሪው ክፍል ምንም አይናገርም። ወሳኙ ነገር በተረጋጋው ክፍል ላይ ያለው አማካይ ነው፣ ከዚያም በዚያ ክፍል ውስጥ ያለው መለዋወጥ። ተቀባይነት ያለው አማካይ ያለው ግን ትልቅ መወዛወዝ ያለው ኩርባ አብዛኛውን ጊዜ ሽፋኑ በርዝመቱ ላይ እኩል አለመሆኑን፣ ወይም የመገጣጠሚያው ክፍል በፍጹም እርጥብ አለመሆኑን ያሳያል። ሁለቱም በአንድ ቁጥር ፍተሻ ያልፋሉ፤ ሁለቱም በተግባር ይወድቃሉ።
ሁለት የተለያዩ ምርመራዎች የመላጨት የሚለውን ቃል ይጋራሉ፣ ቁጥሮቻቸው ግን ሊነጻጸሩ አይችሉም። ከላይ ያለው የሪቦኑን የብየዳ ችሎታ በ20 mm/min ይለካል። በሞጁል ፋብሪካዎች የሚጠቀሙበት የሴል ደረጃ የኤሌክትሮድ የመላጨት ጥንካሬ የተለየ ሰነድ ይከተላል፣ T/CSTM 00461-2022፣ በ300 እስከ 800 mm/min፣ የተለያዩ የተቀባይነት እሴቶች ያሉት፣ እና የሪቦን፣ የፍርግርግ መስመር እና የሂደት ጥምረትን ይለካል። የመላጨት ቁጥር የሚጠቅስ አቅራቢ ፍጥነቱንና ናሙናውን ካልገለጸ ሊቀመጥ የማይችል ቁጥር ጠቅሷል።
| የሚለካው | የመላጨት ፍጥነት | ምን ይነግርዎታል | የማን ችግር ነው |
|---|---|---|---|
| የሪቦን ብየዳ ችሎታ (T/CPIA 0005) | 20 mm/min | ሽፋኑ ርስ ይላል እና ይይዛል እንደሆነ | የሪቦን አቅራቢ |
| የሴል ኤሌክትሮድ መላጨት (T/CSTM 00461) | 300-800 mm/min | በትክክል የሚሠራው መገጣጠሚያ ይይዛል እንደሆነ | ሪቦን፣ ሴል እና ሂደት በአንድ ላይ |
የአካባቢ፡ ሙከራው ስለ ሪቦን አይደለም
አምስት አንቀጾች ዘላቂነትን ይሸፍናሉ፣ እና የሚፈረዱበት መንገድ አስደሳቹ ክፍል ነው።
| ምርመራ | ሁኔታዎች | እንዴት እንደሚፈረድ |
|---|---|---|
| ገለልተኛ የጨው መርጨት | 48 ሰዓት እስከ GB/T 10125 | የመከላከያ ደረጃ 10፣ የመልክ ደረጃ ቢያንስ 4፣ ቢጫ መሆን፣ መጥበሻ መሆን፣ አረፋ መሆን ወይም መነሳት የለም |
| PCT | 121 °C፣ 99-100% RH፣ 24 ሰዓት | በሪቦኑ በሁለቱም በኩል ባሉት 10 mm ውስጥ ግልጽ የሆነ ቢጫ መሆን ወይም መጥበሻ መሆን የለም |
| እርጥብ ሙቀት | 85 °C፣ 85% RH፣ 1000 ሰዓት | ተመሳሳይ መስፈርት |
| የሙቀት ዑደት | ከ−40 °C እስከ +85 °C፣ ተደጋግሞ | ከዑደቶቹ በኋላ የመላጫ ኃይል እና ተቃውሞ እንደገና ተለክቷል፤ ምንም የመገጣጠሚያ መለያየት የለም፣ በተከታታይ ተቃውሞ ላይ ምንም ጭማሪ የለም |
| ከፍተኛ ሙቀት ማከማቻ | 150 °C፣ 1000 h፣ በናሙና ደረጃ | የመላጫ ጥንካሬ ማቆየት፣ እና በብዕራፍ መካከል ያለው ንብርብር ላይ ሊለካ የሚችል እድገት የለም |
የመጨረሻዎቹ ሁለቱ ሪባኑን አይመረምሩም። በሁለቱም በኩል ያሉትን አስር ሚሊሜትሮች ይመረምራሉ፣ እሱም ማቀፊያው እና በይነገጹ ነው። ይህ ሆን ተብሎ የተደረገ ምርጫ ነው፣ እና ምርመራው ለምን እንደሆነ ይናገራል። የሪባን ሽፋን፣ የፍሉክስ ቅሪት እና ማቀፊያው በሙቀት እና በእርጥበት ስር ይገናኛሉ። የዚያ መስተጋብር የሚታየው ውጤት ከሪባኑ አጠገብ ያለ ቢጫ ሰቅ ወይም ጥቁር ጠርዝ ነው። አንድ ራቁት የሪባን ቁራጭ በምድጃ ውስጥ መመርመር ይህንን ሙሉ በሙሉ ያስቀርበታል።
ተግባራዊው ውጤት እነዚህ ምርመራዎች በራስዎ የቁሳቁስ ዝርዝር መከናወን አለባቸው የሚል ነው። በአቅራቢው የራሱ ናሙና ላይ የተገኘ የጨው መርጨት ውጤት ሽፋኑ ዝገትን እንደሚቋቋም ይነግርዎታል። ነገር ግን ያ ሽፋን በእርስዎ EVA ወይም POE ስር፣ ከእርስዎ የፍሉክስ ቅሪት ጋር፣ በ85 °C ለስድስት ሳምንታት ሲቀመጥ ምን እንደሚሆን አይነግርዎትም። የሞጁሉ እርጥበት-ሙቀት ባህሪ በበለጠ ጥልቀት በ DH1000 የውድቀት ሁነታ ገጽ፣ እና ሰፊው የሙከራ ዝርዝር በ የአስተማማኝነት ሙከራ አጠቃላይ እይታ.
ባለ ሶስት ደረጃ የገቢ ፍተሻ እቅድ
ዘዴዎቹ ከተወሰኑ በኋላ፣ እቅዱ እያንዳንዱ ሙከራ በጊዜ ምን ያስከፍላል ከሚለው ይከተላል። ሶስት ደረጃዎች ሁሉንም ማለት ይቻላል እውነተኛ ጉዳዮችን ይሸፍናሉ።
| ደረጃ | ድግግሞሽ | ዕቃዎች |
|---|---|---|
| ስብስብ | እያንዳንዱ የገቢ ስብስብ | መልክ፣ ልኬቶች (ዲያሜትር ወይም ውፍረትና ስፋት)፣ የመሸከም አቅም (Rm, Rp0.2, A)፣ የሽፋን ውፍረት |
| ወቅታዊ | በየወሩ፣ ወይም የስብስቦች ድርሻ | መቋቋም፣ የመላጫ ኃይል፣ ካምበር፣ ክብነት |
| ማስተዋወቅና ለውጥ | አዲስ አቅራቢ፣ አዲስ ዝርዝር መግለጫ፣ የሂደት ለውጥ | የጨው ጭስ፣ PCT፣ እርጥብ ሙቀት፣ ከፊልምዎና ከፍሉክስዎ ጋር መጣጣም |
አራት ልምዶች እቅዱ ከሠንጠረዡ ብቻ በተሻለ እንዲሠራ ያደርጋሉ።
የጥቅሉን ሁለቱንም ጫፎች ናሙና ይውሰዱ። የማቃጠልና የቆርቆሮ ሽፋን በጅምር እና በጥቅል ለውጥ ጊዜ ይንሸራተታል፣ ከውጪው ጠመጠም የተወሰደ ናሙና እነዚያ ጊዜያዊ ለውጦች አስቀድመው ያለፉበት ብቸኛው ቦታ ነው።
ስርጭቶችን ይከታተሉ፣ ውሳኔዎችን አይደለም። ያለፈ ሎት የተረጋጋ ሎት አይደለም። የእያንዳንዱን ባህሪ አማካይ እና ስርጭት በሃያ ሎቶች ላይ መመልከት አንድ ሎት ገደቡን ከመውደቁ በጣም በፊት የሚንሳፈፍ አኒል ያሳያል።
ማከማቻን ይቆጣጠሩ። ጥቅሉ ከተከፈተ በኋላ ሽፋኑ ይሸበራል፣ ብየዳ የመሆን ችሎታም ከእሱ ጋር ይቀንሳል። በመድረሻው ጊዜ ያለፈ ጥቅል ከአራት ሳምንት በኋላ በመስመሩ ላይ ሊወድቅ ይችላል፣ ሪፖርቱም ገመዱን ይወቅሳል። የመክፈቻ ቀኖችን ይመዝግቡ እና መጋዘኑን ደረቅ ያድርጉ።
ማሽኑ ሊነግርዎ የማይችለውን ይወቁ። ገመድ ማሽን አቀማመጥን እና ሂደትን ይፈትሻል፣ የመገጣጠሚያ ጥንካሬን አይደለም፣ የ የስልቱ መመሪያ እንደሚያሳየው፡ በማሽኑ ላይ ያለ ምንም ክፍል መላጨትን አይለካም። ለዚህም ነው የመላጨት ምርመራ ከመስመሩ ውጭ፣ በኩፖኖች ላይ የሚኖረው፣ እና እንደ AM050FH stringer ያለ ማሽን በራሱ ገደቦች መሠረት መሮጡ መገጣጠሚያው ጥሩ መሆኑን ማስረጃ ያልሆነው።
በቴክኒካዊ ስምምነት ውስጥ ምን መካተት አለበት
መስፈርቶቹ ዝቅተኛ ገደቦችን እና ዘዴዎችን ይሰጣሉ። ሁለት ላቦራቶሪዎች መስማማታቸውን የሚወስነው ሁሉ በተናጠል መጻፍ አለበት። በተግባር ዝርዝሩ አጭር ነው፡
- የዲያሜትር ወይም የውፍረት መሠረት፡ የተሸፈነ፣ ወይም የመዳብ አስኳል።
- የRp0.2 ዊንዶው ከዝቅተኛና ከከፍተኛ ገደብ ጋር፣ እንዲሁም እሱን ለማግኘት የሚያገለግለው የመለኪያ ርዝመትና የኦፍሴት ዘዴ።
- የመላጨት ኃይል በN/mm ወይም በN፣ ለክብ ሽቦ የስፋት ትርጓሜ፣ የመላጨት ፍጥነትና የብየዳ ሙቀት።
- በየጎኑ የታለመ የሽፋን ውፍረት፣ ከመቻቻል በላይ።
- ለክብ ሽቦ የክብነትና የቀጥተኝነት ገደቦች፣ ይህም መስፈርቱ ክፍት አድርጎታል።
- መቋቋም የሚዘገብበት ሙቀት፣ እና የማስተካከያ ቀመሩ።
- የናሙና አቀማመጥ፣ የጥቅል ጫፎች መካተታቸውን ጨምሮ።
- የአካባቢ ሙከራዎቹ የሚካሄዱበት የማሸጊያ ቁስና ፍሉክስ።
ከእነዚህ አንዳቸውም ያልተለመደ አይደለም። እያንዳንዱ ሳይጻፍ ሲቀር፣ ለመፍታት ከሙከራው በላይ ጊዜ የወሰደ አለመግባባት ፈጥሯል።
በተግባር የሚነሱ ጥያቄዎች
T/CPIA 0005ን ለክብ ሽቦ ማመልከት እችላለሁ?
እንደ መነሻ ነጥብ ይጠቀሙበት፣ እንደ ሙሉ ዝርዝር መግለጫ አይደለም። ሰነዱ የተጻፈው ስለ ጠፍጣፋ ሪባን ነው፤ ዲያሜትር፣ ክብነት፣ ቀጥተኝነት እና ለክብ መስቀለኛ ክፍል የሚያገለግለው N/mm መሠረት በሁለቱ ወገኖች መካከል መስማማት ይኖርባቸዋል። ለMBB እና 0BB ሽቦ፣ የሽቦው ቅርጽ እና ብዛት በጣም አስፈላጊ ስለሆኑ የጠፍጣፋ ሪባን አንቀጽ ቦታውን ሊይዝ አይችልም።
የእኔ Rp0.2 ከአቅራቢው የተለየ ለምን ይሆናል?
አብዛኛውን ጊዜ ዘዴው ነው፣ ብረቱ አይደለም። የመለኪያ ርዝመቱን፣ የማካካሻ ግንባታውን፣ የኤክስቴንሶሜትር ደረጃውን፣ የመያዣ ግፊቱን እና ናሙናው መቀጠሉን ያወዳድሩ። በጥሩ ሽቦ ላይ የመለጠጥ ክፍሉ አጭር ስለሆነ፣ በዝግጅቱ ውስጥ ያሉ ትንንሽ ልዩነቶች ውጤቱን ከአንድ የማቃጠል ባች ለውጥ በላይ ያንቀሳቅሳሉ። መጀመሪያ በዘዴው ይስማሙ፤ ቁጥሮቹ አሁንም ከተለያዩ፣ ከዚያ ጥቅሉን ይመልከቱ።
የመላጨት ኃይል በN ወይስ በN/mm መገለጽ አለበት?
N/mm በስፋት መደበኛ ያደርገዋል፣ ይህም ለጠፍጣፋ ሪባን ግልጽ ነው። ለክብ ሽቦ የሚከፋፈልበት ስፋት ስለሌለ፣ አንዳንድ አቅራቢዎች በN ይመዘግባሉ አንዳንዶቹ ደግሞ በዲያሜትር ወይም በስም ማሰሪያ ይከፋፍላሉ። ሁለቱም ስምምነቶች ሊሠሩ ይችላሉ፤ ስምምነቱ የሌለው ቁጥር ግን ሊሠራ አይችልም። የ ሪባን እና ፍሉክስ ገጽ አቅራቢዎች በተለምዶ እንደሚገልጹት መለኪያዎቹን ይዘረዝራል።
ከክፍል ይልቅ XRF በቂ ነው?
በመስመሩ ላይ ለማጣራት፣ አዎ። እንደ መዝገብ፣ አይደለም። XRF ፈጣን እና ጎጂ ያልሆነ ሲሆን በስርዓት ቀጭን የሆነ ጥቅል ይይዛል። በክብ ሽቦ ላይ ያለውን ያልተለመደ ኮር የተወለወለ ክፍል እንደሚያደርገው አይፈታም፣ እና ሁለቱ ሲለያዩ መስፈርቶቹ ክፍሉን ዳኛ ያደርጋሉ። ክፍሉን ለመግቢያ ደረጃ እና ለክርክሮች ያቆዩት።
የጨው መርጨት መስፈርት ከሪቦኑ አስር ሚሊሜትር ርቆ የሚታየው ለምንድን ነው?
ምክንያቱም የሚፈለገው ውድቀት በብረቱ ላይ ሳይሆን በመገናኛው ላይ ነው። አንድ ሪቦን ዝገትን መቋቋም ይችላል ነገር ግን በዙሪያው ያለውን ፊልም ቀለም ሊለውጥ ይችላል፣ እና አንድ ሪቦን ቀለሙ ሊለወጥ ይችላል መገጣጠሚያው ሲይዝ። በሪቦኑ በሁለቱም በኩል ያለውን ባንድ መመዘን መስፈርቱ የመገናኛ ችግርን ወደሚታይ እና ወደሚደገም ነገር የሚቀይርበት መንገድ ነው።
በእያንዳንዱ ጥቅል ላይ በእውነት የመለጠጥ ምርመራ ያስፈልገኛል?
እርስዎ ያለዎት በጣም ርካሹ ቀደምት ማስጠንቀቂያ ነው። አኒሊንግ በጥቅሎች መካከል ሊንሸራተት የሚችል ሂደት ነው፣ እና Rp0.2 እና ማራዘሚያ ያ መንሸራተት በመጀመሪያ የሚታይበት ቦታ ነው፣ በስትሪንገር ላይ ወደ ሴል መሰበር ከመቀየሩ በፊት። የመለጠጥ ምርመራ በአንድ ጥቅል ደቂቃዎችን ያስወጣል፤ የተሰበረ ሴል ክስተት ግን አንድ ፈረቃን ያስወጣል።
የመጨረሻ ሀሳቦች
የሪቦን ምርመራ አስቸጋሪው ክፍል መሣሪያዎቹ አይደሉም። አሰላለፍ ነው፡ የትኛው ባህሪ፣ የት እንደተከሰተ፣ እንዴት እንደተስተካከለ፣ ከምን ጋር ተነጻጽሮ እንደሚመዘን። ሁለት የውሂብ ስብስቦች ሲለያዩ፣ ውጤታማው ቅደም ተከተል መጀመሪያ ዘዴውን ከዚያም ሪቦኑን መመርመር ነው። ይህ ቅደም ተከተል በገቢ ፍተሻ ውስጥ ለረጅም ጊዜ ተረጋግጦ ስለቆየ፣ ከሚቀጥለው አለመግባባት በኋላ ከመጻፍ ይልቅ አስቀድሞ መጻፍ ተገቢ ነው።
መስፈርት አንድ ሪቦን ቢያንስ ምን መሆን እንዳለበት ይነግርዎታል። ስምምነቱ ይህ ሪቦን ለዚህ መስመር ምን መሆን እንዳለበት ይነግርዎታል። ሁለተኛው ሰነድ ምርትን የሚወስነው ነው።
ተዛማጅ ንባብ፡
- የPV ሪባን ምን ያደርጋል፡ ሦስት ሥራዎች፣ አንድ ልውውጥ
- የPV ሪባን ቁሳቁሶች፡ የመዳብ አስኳል፣ ጠንካራነት እና ሽፋን
- የPV ሪቦን አወቃቀር እና ዓይነቶች፡ ጠፍጣፋ፣ ክብ እና ቅርጽ ያለው
- የ PV ሪባን እንዴት እንደሚሠራ፡ መሳብ፣ ማኒል እና ቲኒንግ
- ለፎቶቮልታይክ ብየዳ ፍሉክስ ለምን አስፈላጊ ነው
- የሪቦን ሽቦ መሳብ እና ቆርቆሮ መለቀሚያ መስመር
- የሶላር ሴል ሕብረት ማያያዣ ዘዴዎች፡ በዞን በዞን መመሪያ
- DH1000 የእርጥበት ሙቀት ምርመራ፡ የውድቀት ዓይነቶች እና ምክንያቶች
- የPV ሞጁል አስተማማኝነት ምርመራዎች፡ ሙሉ ዝርዝሩ
- ሙቅ ነጥቦች፣ ጥቃቅን ስንጥቆች እና PID፦ ሶስት ዘገምተኛ የሞጁል ውድቀቶች
እዚህ የተጠቀሱት እሴቶች ከGB/T 31985 እና T/CPIA 0005-2017 እንደታተሙ እና በእያንዳንዱ ክፍል ከተጠቀሱት የምርመራ ዘዴ መስፈርቶች የተወሰዱ ናቸው። እነዚያ ሰነዶች ምን እንደሚጠይቁ ይገልጻሉ፤ እነሱ የራሳችን ምርት መለኪያዎች አይደሉም፣ እንዲሁም ለመስፈርቱ ወቅታዊ እትም ወይም ለተፈረመ የቴክኒክ ስምምነት ምትክ አይደሉም። የ0.18 mm የመቋቋም ስሌት የራሳችን ስሌት ነው፣ መዳብ በ1.75×10 ተብሎ ተገምቶ በሪቦን ማምረቻ ገጽ ላይ ተባዝቷል-8 Ω·m፣ ሽፋኑ ከመተላለፊያው የተገለለ፣ እና 182 ሚሜ ግማሽ-ሴል። ሁለቱ የአንቀጽ ማጣቀሻዎች፣ T/CPIA 0005-2017 እና T/CSTM 00461-2022፣ ይህ ገጽ በተጻፈበት ጊዜ በሥራ ላይ የነበሩት እትሞች ናቸው።