በጥሩ መስመር ስክሪን ህትመት ውስጥ ያለው አጥር
የይዘት ሰንጠረዥ
ፈጣን መልስ፦ ጥቃቅን-መስመር ስክሪን ህትመት ከራሱ ዝርዝር መግለጫ ጋር በመጣመር በቋሚ ሁኔታ ውስጥ ይገኛል፡ ሂደቱ ምን ማድረግ እንደሚችል የሚገልጸው ወረቀት ከመታተሙ በፊት ጊዜው ያለፈበት ነው፣ ምክንያቱም በምርት ውስጥ ያሉት የጣት ስፋቶች እየቀነሱ ስለሚሄዱ። ምክንያቱ ስሌት ነው። ጠባብ ጣት ያነሰ ብርሃን ይከላከላል እና ሴሉ የሚያመነጨውን ጅረት ይጨምራል፣ ነገር ግን ከፍተኛ ተቃውሞ እና አነስተኛ የመገኛ ቦታ አለው፣ ስለዚህ የፔስት አዘገጃጀት፣ የስክሪን ማጣሪያ እና የህትመት መለኪያዎች ሁሉም በአንድ ላይ መሻሻል አለባቸው። በጨዋታ ላይ ያሉት ልኬቶች ከ13 µm አካባቢ ወደ 9 µm እና ወደ 6 µm ይወርዳሉ፣ ሊደረሱ የሚችሉ ስፋቶች እንደ አወቃቀሩ በ16 µm እስከ 24 µm ክልል ውስጥ ሪፖርት ይደረጋሉ። እያንዳንዱ ቅነሳ ትንሽ ትርፍ ነው ውጤቱ የሚገለጠው ምርቱ ከተጠበቀ ብቻ ነው፣ ለዚህም ነው ጥቃቅን-መስመር ህትመት እንደ ንድፍ ችግር ሁሉ የምርት ችግርም የሆነው።
PV Module Manufacturing · by Jerry, Ooitech
አንድ ወረቀት ገና ተቀባይነት አግኝቷል፣ ግን ውሂቡ ቀድሞውኑ ጊዜ ያለፈበት ነው። በR&D ውስጥ የሚሰራ ማንኛውም ሰው ይህን አስቸጋሪ ሁኔታ ያውቀዋል።
የFraunhofer ISE ወረቀት፣ "በጥሩ መስመር የፊት ጎን ህትመት ውስጥ ያለው እድገት ለ TOPCon የሶላር ሴሎች፣" የተለመደ ምሳሌ ነው። በጣም ኃይለኛ የሆነው ንድፉ ከ13 µm ክፍተት ጋር ኖት የሌለው ስክሪን ተጠቅሟል። የበለጠ ጥቃቅን የሆነ ነገር በሙከራዎቹ ውስጥ ያልተረጋጋ ሆነ። በይፋ በሚገኝ የኢንዱስትሪ መረጃ መሰረት፣ ግንባር ቀደም የሴል አምራቾች ኖት የሌላቸውን የስክሪን ክፍተቶች አስቀድመው ወደ 6 µm በ2026—ከወረቀቱ ላይ ከተዘገበው መጠን ከግማሽ ያነሰ።
ያ ግልጽ ያልሆነ ጊዜ ያለፈበት ሁኔታ ወረቀቱ ለማንበብ የሚገባው በትክክል ለዚህ ነው። በ2024–2025 የስክሪን ህትመት ተግባራዊ አቅም ወሰንን ካርታ አድርጓል። በኋላ ከዚህ ወሰን በላይ የሄዱ አምራቾች አሁንም በጥናቱ ውስጥ ከተገለጸው የንግድ-ነጋዴ ማዕቀፍ ጋር እየሰሩ ነበር።
ቁጥሮች ያበቃሉ። ዘዴዎች ግን አያበቁም። ይህ ጽሑፍ ሁለት ነገሮችን ይመለከታል፡ ወረቀቱ በወቅቱ ያመለከተውን እና የጅምላ ምርት በኋላ ያንን የታሰበ ገደብ እንዴት እንዳለፈ።
1. በወረቀቱ ውስጥ የተከሰተው
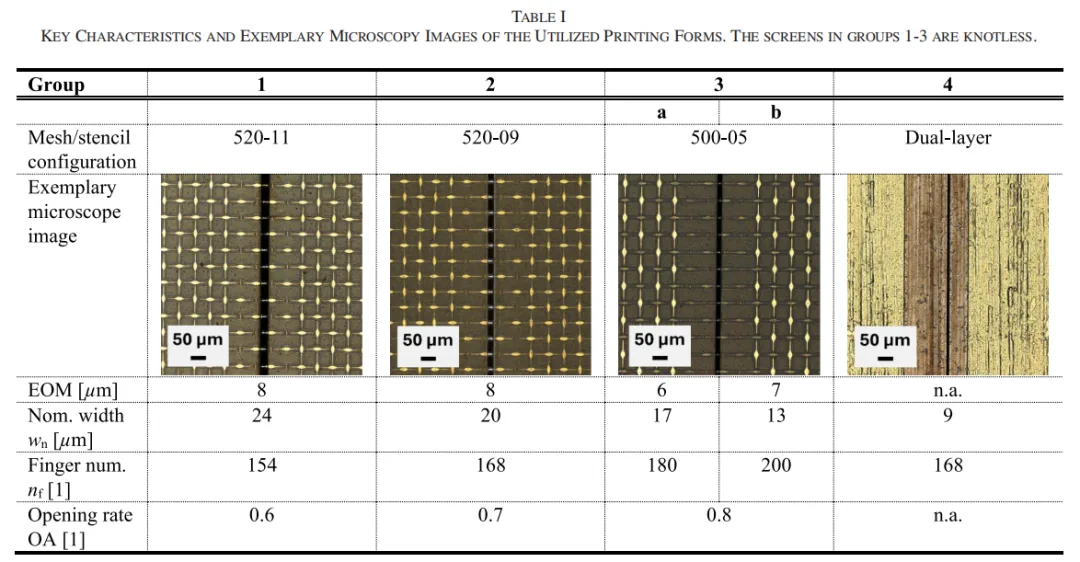
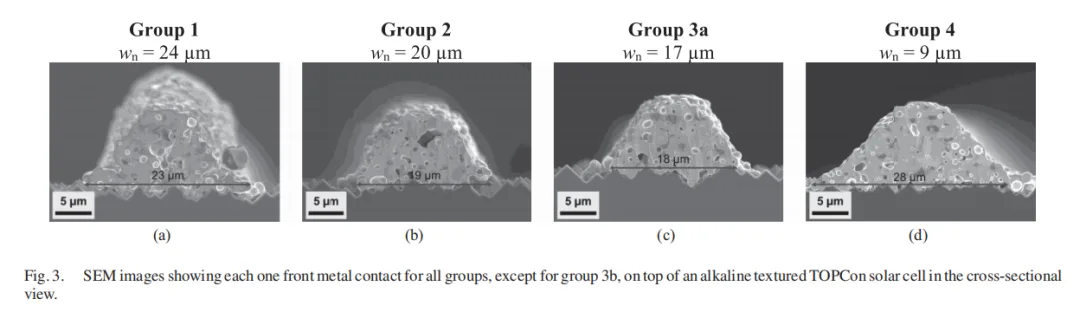
የሙከራ ንድፍ ቀላል ነበር። ተመራማሪዎቹ የM10 ቅርጸት n-አይነት TOPCon የፀሐይ ሴሎችን ተጠቅመው የፊት-ጎን ህትመት ሂደቱን ወደ በርካታ ነጠላ-ተለዋዋጭ የንጽጽር ቡድኖች ከፋፈሉ። እነዚህም የ24፣ 20፣ 17 እና 13 µm ስመ ክፍት ያላቸው ሶስት ቋጠሮ-አልባ ስክሪኖች፣ በተጨማሪም 9 µm ባለ ሁለት-ንብርብር የብረት ፎይል ስቴንስል ይገኙበታል። የኋላ-ጎን ሂደት ሳይለወጥ ቀረ። የተለወጠው የፊት-ጎን ህትመት ዘዴ ብቻ ነበር።
ጥናቱ እንዲሁም የተሟላ የባህሪ ሰንሰለት ተጠቅሟል፡
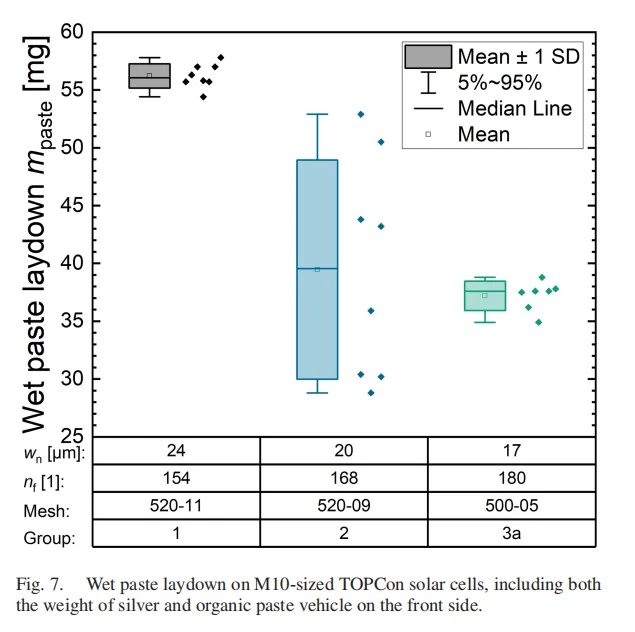
የብር ፍጆታን ለማስላት እርጥብ ፓስታ መመዘን
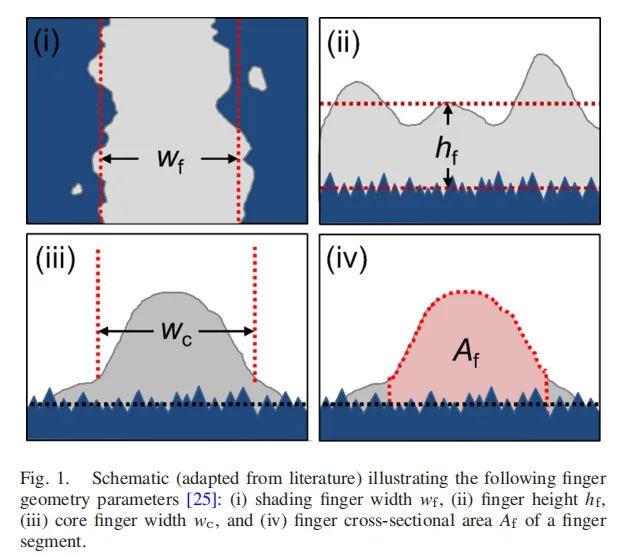
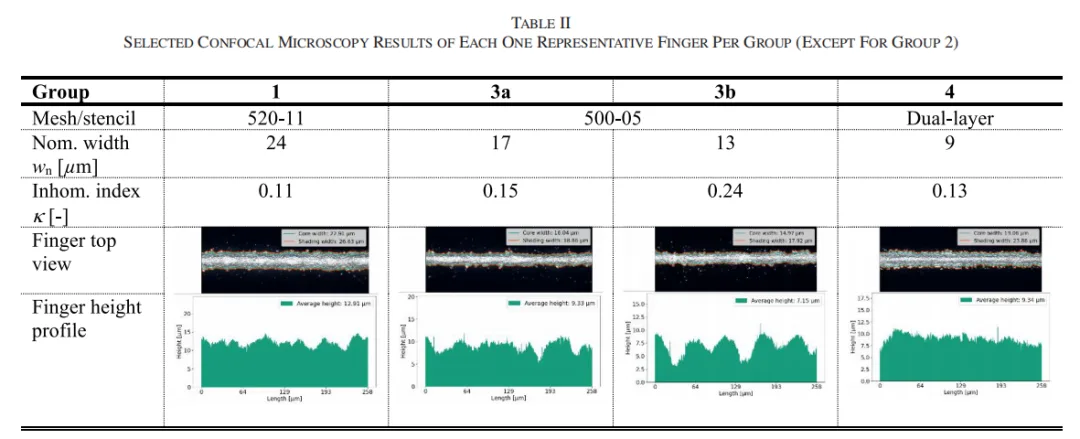
የጣት ስፋትን፣ ቁመትን፣ የመስቀለኛ ክፍል ስፋትን እና የአንድነት ማነስ κ ለመለካት የስካኒንግ ኤሌክትሮን ማይክሮስኮፒ እና የኮንፎካል ማይክሮስኮፒ
የግንኙነት መቋቋምን ለመለካት የማስተላለፊያ ርዝመት ዘዴ
በተጠናቀቁ M10 የፀሐይ ሴሎች ላይ የI-V ሙከራ
ይህ ቅደም ተከተል አዲስ ስክሪን፣ ስቴንስል ወይም የብረታ ብረት ማጣበቂያ ለመገምገም መደበኛ መንገድ ሆኖ ይቆያል።
ውጤቶቹ በሦስት ደረጃዎች ሊከፈሉ ይችላሉ፦
የ17 µm መክፈቻ በጣም ጥሩ የስራ ክልል ነበር። የ16 µm የታተመ የጣት ስፋት አምርቷል። ከ24 µm የማመሳከሪያ ቡድን ጋር ሲነጻጸር፣ የ0.9% አንጻራዊ የብቃት ጭማሪ አስገኝቷል እና የፊት ጎን የፓስታ ፍጆታን በ30% ቀንሷል።
የ13 µm መክፈቻ ግድግዳ ላይ ደረሰ። የጣት አለመመጣጠን κ ከ0.15 ወደ 0.24 ዘለለ፣ የተቋረጡ ጣቶች እና ሌሎች ጉድለቶች ጨምረዋል። ይህ ቡድን ወደ ሴል-ደረጃ ግምገማ አልቀጠለም።
የ9 µm ስቴንስል አሉታዊ ምሳሌ ሆነ። የስክሪን ማተሚያ ፓስታ የ viscosity አለመመጣጠን ቢኖርም በስቴንስሉ ላይ እንዲጫን ተደረገ። የተገኘው የታተመ ጣት 19 µm ስፋት ነበር—ከ13 µm የስክሪን መክፈቻ ቡድን ከሚያመርተው ጣት የበለጠ ሰፊ።
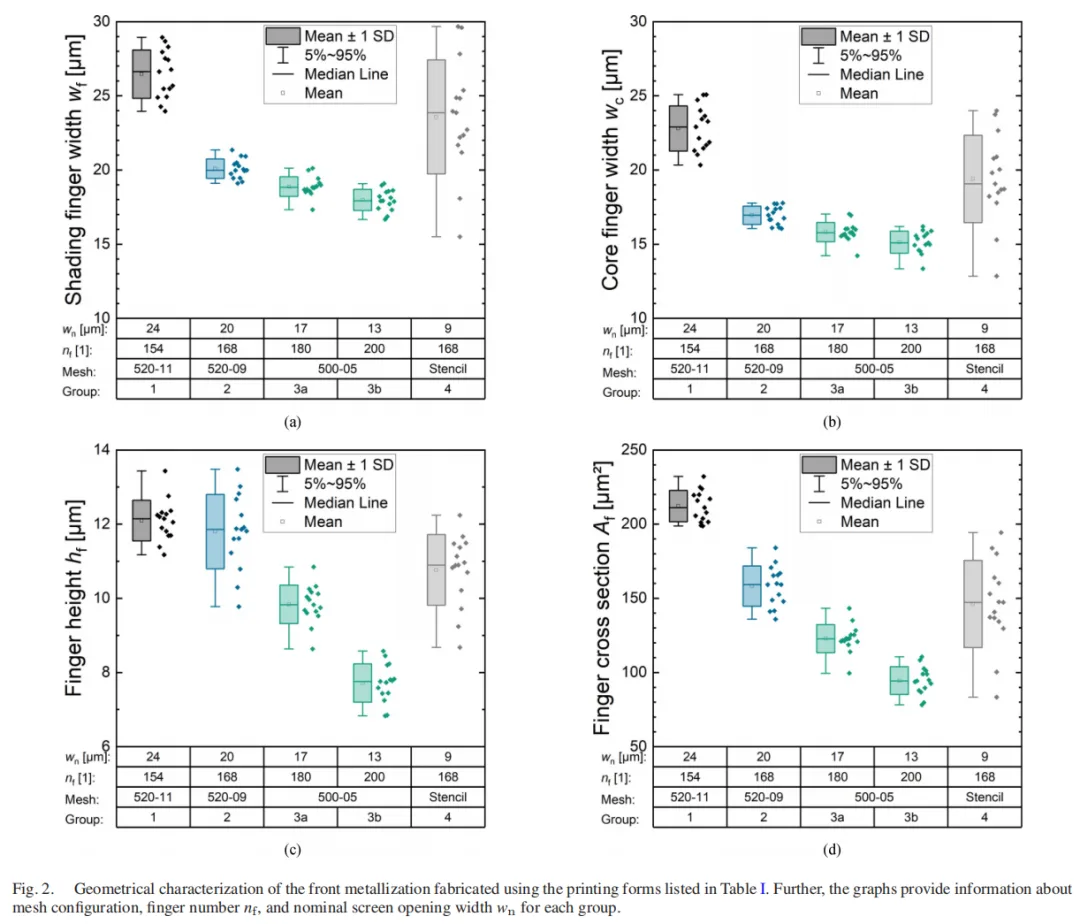
ፍቺው ግልጽ ነበር። ለቋጠሮ-አልባ የስክሪን ማተሚያ፣ ተግባራዊው ጥሩ-መስመር ክልል በ15–17 µm መክፈቻ ዙሪያ ነበር። ከዚያ ነጥብ በታች፣ የማተም ጥራት መጀመሪያ ይበላሻል።
በወረቀቱ እና በ2026 ምርት መካከል ያለው የጊዜ ክፍተት፡ አራት ንጽጽሮች
1. የህትመት ገደብ
በወረቀቱ ውስጥ፣ የ13 µm ክፍት ቦታ ቀድሞውኑ ያልተረጋጋ ነበር። አለመመጣጠን κ ወደ 0.24 ከፍ ብሏል፣ ጉድለቶች ጨምረዋል እና ቡድኑ ወደ ሴል ግምገማ አልደረሰም። በይፋ በሚገኝ የኢንዱስትሪ መረጃ መሰረት፣ መሪ የምርት መስመሮች በ2026 ወደ 6 µm ቋጠሮ የሌላቸው የስክሪን ክፍት ቦታዎች ተንቀሳቅሰዋል።
በወረቀቱ የተሳለው የአቅም ወሰን ወደ ፊት በጣም ተገፍቷል። የተባለው ገደብ ዘላቂ ግድግዳ አልነበረም። በወቅቱ በነበሩት የፓስታ፣ የስክሪን እና የህትመት መሳሪያዎች መካከል ያለው ሚዛን ነጥብ ነበር።
2. ፓስታ የመቆጠብ ተነሳሽነት
በወረቀቱ ውስጥ ምርጡ ቡድን—የ17 µm ክፍት ቦታ እና 16 µm የታተመ ጣት—የፊት ጎን ፓስታ ፍጆታን በ30% በመቀነስ የ0.9% አንጻራዊ የብቃት መሻሻል አሳይቷል።
በ2026፣ የብር ፍጆታ በብዙ የሴል ምርት ወጪ መዋቅሮች ውስጥ ትልቁ የሲሊኮን ያልሆነ የወጪ ንጥል ሆኗል። ፓስታ መቆጠብ ከአሁን በኋላ ሁለተኛ ደረጃ የማመቻቸት ግብ አልነበረም። የምርት ተወዳዳሪነት እና በአንዳንድ ሁኔታዎች የመትረፍ ጉዳይ ሆኗል። የወረቀቱ ዘዴ ከብቃት መሳሪያ ወደ ወጪ መቆጣጠሪያ መሳሪያ ተቀይሯል።
3. የስቴንስል መንገድ
የወረቀቱ 9 µm የብረት ፎይል ስቴንስል አልተሳካም ምክንያቱም የፓስታው viscosity ከህትመት ዘዴው ጋር አልተጣጣመም። 19 µm ስፋት ያለው ጣት አመረተ።
በ2026፣ ሙሉ-መክፈቻ የብረት ስቴንስል ላይ የተመሰረተ የብረት ሳህን ህትመት ወደ ጅምላ ምርት ገብቷል። በወረቀቱ ውስጥ ያልተሳካ መንገድ በኋላ ጠቃሚ የኢንዱስትሪ አቅጣጫ ሆነ። ትምህርቱ ቀጥተኛ ነው፡ የህትመት ዘዴውን መቀየር ፓስታውንም መቀየር ይጠይቃል።
4. የቅልጥፍና ጭማሪው ዋጋ
ወረቀቱ 0.9% አንጻራዊ የቅልጥፍና ጭማሪ ዘግቧል። በ2026፣ የሴል ቅልጥፍናዎች ወደ 26%+ ክልል ገብተዋል፣ እዚህ በተጠቀሱት ምሳሌዎች ውስጥ በ26.09% እና 26.66% መካከል ያሉ ውጤቶች ተዘግበዋል።
የጥላ ቅነሳ የኅዳግ ዋጋ አሁንም ነበረ፣ ነገር ግን ዋናው የንግድ አንቀሳቃሽ ከቅልጥፍና መሻሻል ወደ ብር ቅነሳ ተንቀሳቅሷል።
2. ከ13 µm ወደ 6 µm፡ ገደቡ እንዴት ተሰበረ
13 µm በእርግጥ የስክሪን ህትመት አካላዊ ገደብ ነበር?
አይደለም። ወረቀቱ ራሱ ብዙ ፍንጮችን ትቷል።
በሦስቱ የስክሪን ዲዛይኖች ውስጥ፣ የሽቦው ዲያሜትር ከ11 µm ወደ 9 µm እና ከዚያ ወደ 5 µm ቀንሷል። የክፍት-ቦታ ጥምርታ ከ0.6 ወደ 0.7 እና ከዚያ 0.8 ጨምሯል። የ0° ጥልፍልፍ አቅጣጫም ተዋወቀ።
በሌላ አነጋገር፣ የ13 µm ውጤት ማለት ስክሪኖች ከዚህ የበለጠ ጥሩ ሊሠሩ አይችሉም ማለት አልነበረም። ትርጉሙ በወቅቱ የነበረው የፔስት፣ ስክሪን እና መሣሪያ ጥምረት በዚያ ደረጃ ላይ መረጋጋት አለመቻሉ ነበር።
የዚህ ሶስት ማዕዘን እውነተኛ እንቅፋት የትኛው ጎን ነበር?
ስክሪኑ ራሱ በከፊል ሊገለል ይችላል። ጥናቱ ለዘመኑ የላቀ የኖትሌስ ስክሪን ቴክኖሎጂን ይወክላል። የሽቦ ዲያሜትር፣ የክፍት ቦታ መጠን እና የስክሪን አንግል ቀድሞውኑ በከፍተኛ ሁኔታ ተገፍተው ነበር። የ13 µm ቡድን ያልተሳካው የስክሪን አቅራቢው ጥረት ስላላደረገ አይደለም። ስክሪኑ በፔስቱ እየተዘገየ ነበር።
የህትመት መሣሪያውም በአጠቃላይ የኢንዱስትሪ መድረክ ላይ የተመሠረተ ነበር። ተመሳሳይ አታሚዎች በሁለቱም ላቦራቶሪዎች እና መሪ የምርት መስመሮች ውስጥ ይገኙ ነበር። ያ የፔስቱን እንደ ቁልፍ ተለዋዋጭ ይተዋል።
ጥሩ መስመር ህትመት የሶስት መንገድ ጉተታ ጨዋታ ነው። እያንዳንዱ 1 µm የጣት ስፋት መቀነስ የጨረር ጥላን ይቀንሳል፣ ነገር ግን የጣቱን መስቀለኛ ቦታ ይቀንሳል። ተከታታይ መከላከያ ሊጨምር ይችላል፣ የህትመት ጉድለቶች እና የምርት መጥፋት አደጋ ሲጨምር። ውጤቱ የሚወሰነው ፔስቱ፣ ስክሪኑ እና ሂደቱ አብረው መራመድ ይችሉ እንደሆነ ነው።
በ2024 እና 2026 መካከል፣ ሦስቱም ጎኖች ተሻሽለዋል።
ፔስት፡ ከአጠቃላይ ዓላማ ውህድ ወደ ንድፍ ቁሳቁስ
የብር ቅንጣት መጠኖች መቀነስ ቀጠሉ፣ ለትክክለኛ ቀጭን መስመር የሚውሉ ፓስቶች የተለየ ምድብ ሆኑ። የTOPCon የፊት ጎን ቀጭን ጣት ፓስት ልማት በሦስት አቅጣጫዎች ተንቀሳቀሰ፡ ቀጭን ጣቶችን ማተም፣ ጥሩ የማቃጠል ባህሪን መጠበቅ እና የኤሌክትሪክ መከላከያ መጨመርን ማስወገድ።
በ6 µm የስክሪን መክፈቻ፣ ትንሽ ትልቅ የሆኑ ቅንጣቶች ስክሪኑን ሊዘጉት ይችላሉ። ወጥ የሆነ የጣት መገለጫ መጠበቅ ይበልጥ ከባድ ይሆናል።
የቀጭን ጣት አለመመጣጠን κ፣ በመሠረቱ፣ በእጅጉ ቀጭን መክፈቻዎች ስር የፓስቱን ፍሰት ባህሪ ነጸብራቅ ነው። ፓስቱ በ6 µm መክፈቻ በቋሚነት ማስተላለፍ ካልቻለ፣ ውጤቱ የስክሪን መዘጋት፣ የተቋረጡ ጣቶች እና የκ ሹል መጨመር ነው። በጥናቱ ውስጥ ያለው የ13 µm ቡድን በህትመት ጥራት ምክንያት ያልተሳካ ይመስላል። በጥልቀት ሲታይ፣ ፓስቱ በዚያ መክፈቻ ስር የማስተላለፍ ገደቡ ላይ ደርሷል።
በፓስት አዘገጃጀት እና በህትመት ዘዴ መካከል ያለው የጠበቀ ግንኙነት ባለፉት ሁለት ዓመታት ውስጥ ደጋግሞ ታይቷል።
ስክሪን፡ ቋጠሮ የሌላቸው መዋቅሮች እና 0° አቅጣጫ መደበኛ ሆኑ
የጥናቱ 500-05 ስክሪን—በ5 µm የሽቦ ዲያሜትር፣ 0.8 ክፍት ስፋት ጥምርታ እና 0° አቅጣጫ—በወቅቱ አስቀድሞ ኃይለኛ ንድፍ ነበር።
ቀዳሚ የምርት ማያ ገጾች በኋላ በተመሳሳይ አቅጣጫ ወደ ሌላ ትውልድ ተዛወሩ። የሽቦ ዲያሜትሮች ይበልጥ ቀጭን ሆኑ፣ ክፍት ቦታ ጥምርታዎች ጨመሩ እና የውጥረት ቁጥጥር ተሻሻለ። በ6 µm መክፈቻ የተረጋጋ ምርት ለማግኘት በመጀመሪያ በማያ ገጹ ላይ እጅግ በጣም ከፍተኛ የማምረቻ ትክክለኛነት ይጠይቃል።
ሂደት፡ LECO ቁጥጥር የሚደረግበት ጥሩ-ጣት የመነካካት መቋቋም
ይህ ብዙ ጊዜ የማይታወቅ ጎን ነው።
ጣቶች ይበልጥ ጠባብ ሲሆኑ፣ የመነካካት ቦታ ይቀንሳል። የመነካካት መቋቋም በተለምዶ በከፍተኛ ሁኔታ ይጨምራል። LECO፣ ወይም በሌዘር የተሻሻለ የመነካካት ማመቻቸት፣ ከጥሩ-መስመር TOPCon ምርት ጋር በሰፊው ተያይዟል ምክንያቱም ይህን የኤሌክትሪክ ኪሳራ ሊቀንስ ይችላል።
የኢንዱስትሪ ሪፖርቶች እንደሚያመለክቱት LECO ቀድሞውኑ በትልቅ የTOPCon አቅም ድርሻ ላይ ተቀባይነት አግኝቷል። ከአማራጭ የውጤታማነት ማሻሻያ ወደ ጥሩ-ጣት ምርት ተግባራዊ የማስቻል ሂደት ተንቀሳቅሷል። ያለ LECO ወይም ተመጣጣኝ የመነካካት-ማመቻቸት አቀራረብ፣ በ6 µm መክፈቻ በተሳካ ሁኔታ ማተም ሂደቱ ለተረጋጋ የጅምላ ምርት ዝግጁ ነው ማለት አይደለም።
ፓስቱ፣ ማያ ገጹ እና ሂደቱ ሁሉም ወደፊት ከተራመዱ በኋላ፣ የሚዛን ነጥቡ ከ15 µm አካባቢ ወደ 6–8 µm ክልል ተዛወረ። ገደቡ በአንድ አስደናቂ ፈጠራ አልተሰበረም። ሶስት ኃይሎች በተመሳሳይ ጊዜ ገፍተውታል።
3. በወረቀቱ የተተወው ዘዴ
ከዚህ ወረቀት አንድ ነገር ብቻ መውሰድ ከቻሉ፣ ከቁጥሮች ይልቅ ማዕቀፉ መሆን አለበት።
መጀመሪያ፡ የሶስትዮሽ ሚዛን
እያንዳንዱ ጥሩ መስመር የህትመት መፍትሄ በኦፕቲካል ጥላ፣ በኤሌክትሪክ መቋቋም እና በህትመት ጥራት መካከል ያለ ሚዛን ነው። ይህ ማዕቀፍ የባህሪ መጠኖች እየትንሸሉ ሲሄዱም ትክክለኛ ሆኖ ይቆያል። ተመሳሳይ አመክንዮ የብረት ሳህን ህትመትን፣ ኤሌክትሮፎርምድ ስክሪኖችን እና ሌሎች የብረት ማድረጊያ መንገዶችን ለመገምገም መጠቀም ይቻላል።
ሁለተኛ፡ የባህሪ ሰንሰለት
ፓስቱን ይመዝኑ፣ ጂኦሜትሪውን ይመርምሩ፣ የግንኙነት መቋቋምን ይለኩ እና ከዚያ የተጠናቀቀውን ሴል ይሞክሩ። እነዚህ አራት እርምጃዎች ከተጠናቀቁ በኋላ፣ የአዲስ ስክሪን ወይም ፓስት ዋጋ ሊለካ ይችላል።
የ13 µm ቡድን ለምን ወደ ሴል ግምገማ አልቀጠለም? ምክንያቱም የጂኦሜትሪክ ባህሪ በκ ስለታለ መነሳት ችግሩን አስቀድሞ ገልጦ ነበር። ቅደም ተከተሉ—መጀመሪያ ሞርፎሎጂን ይመርምሩ፣ ሁለተኛ የኤሌክትሪክ አፈጻጸምን ይለኩ እና በመጨረሻ ሴሉን ይገምግሙ—አንድ የብቃት ቁጥር ደካማ ወይም ያልተረጋጋ ሂደትን እንዳይደብቅ ለመከላከል ይረዳል።
ሶስተኛ፡ ፓስቱ እና የህትመት ዘዴው አብረው መለወጥ አለባቸው
የ9 µm ስቴንስል ውድቀት የሆነው የስክሪን ማተሚያ ፓስት በስቴንስል ሂደት ላይ ስለተገደደ ነው። የብረት ሳህን ማተሚያን የሚያስተዋውቁ ፋብሪካዎች አሁን በተለምዶ የፓስት ቀመሮቻቸውን ያስተካክላሉ ወይም እንደገና ያዘጋጃሉ። ወረቀቱ ይህንን ወጥመድ ቀድሞውኑ ባልተሳካ የሙከራ ቡድን አማካኝነት ምልክት አድርጎበታል።
አራተኛ፡ የጣት ብዛት መቁጠር አለበት፣ መገመት አይደለም
ወረቀቱ እንደ Gridmaster እና Pitchmaster ያሉ መሳሪያዎች የሚጠቀሙበትን አመክንዮ በመከተል የጥሩ ጣቶችን ብዛት ለማስላት አስቀድሞ የተለካ የመቋቋም መረጃን ተጠቅሟል።
ከልምድ ላይ ከተመሰረተ ፍርግርግ ዲዛይን ወደ ስሌት ፍርግርግ ዲዛይን መሸጋገር በጥሩ-መስመር ዘመን ከጊዜ ወደ ጊዜ ጠቃሚ እየሆነ መጥቷል። ፒች፣ የጣት ብዛት እና መቋቋምን እንደገና ሳያስሉ ጣቶቹን ማጥበብ ኪሳራዎችን ከጥላ ወደ ተከታታይ መቋቋም ማዛወር ይችላል።
4. ወረቀቱ ያልሸፈነው አዲሱ የጦር ሜዳ
ወረቀቱ በስክሪን ማተሚያ እና በብረት ፎይል ስቴንስል ላይ ቆመ። በ2026 ግን የጥሩ-መስመር የጦር ሜዳ በተለመደው የስክሪን ማተሚያ ብቻ አልተገደበም። የስክሪን ውጥረት እና መዋቅራዊ ገደቦች ከ10 µm በታች የተረጋጋ የጅምላ ምርት እየጨመረ አስቸጋሪ ያደርጉታል፣ ስለዚህ ኢንዱስትሪው በርካታ አማራጮችን እየመረመረ ነው።
የብረት ሳህን ማተሚያ፡ ሙሉ መክፈቻ የብረት ስቴንስል ከ14–15 µm ጣቶችን ማምረት ይችላል። እዚህ በተብራራው ምሳሌ ውስጥ፣ የገጽታ ጥምርታ ከ45% ወደ 59% ጨምሯል፣ የግንኙነት መቋቋም ደግሞ በ15% ቀንሷል። በ Joule የታተመ ጥናት በኒንግቦ የቁሳቁስ ቴክኖሎጂ እና ምህንድስና ተቋም በዚህ አቅጣጫ እድገት ሪፖርት አድርጓል፣ እና ቶንግዌይ ሂደቱን ወደ ዓለም አቀፍ የጅምላ ምርት ያስተዋወቀ የመጀመሪያው ኩባንያ እንደሆነ ተዘግቧል። በተግባር፣ የብረት ሳህን ህትመት የወረቀቱን ያልተሳካ የስቴንስል ጽንሰ-ሀሳብ የፓስታ ተዛማጅ ችግርን በመፍታት ወደ ምርት መስመር ቀይሮታል።
ኤሌክትሮፎርምድ ስክሪኖች፡ በኢንዱስትሪ ሪፖርቶች እና በአምራቾች የይገባኛል ጥያቄዎች መሰረት፣ የጣት ንድፍ ትክክለኛነት ±2 µm ሊደርስ ይችላል። ኤሌክትሮፎርምድ ስክሪኖችን የሚጠቀሙ TOPCon ሴሎች በ26.2% ብቃት ሪፖርት ተደርጓል። እነዚህ አሃዞች አሁንም በምርት ምርት፣ በመለኪያ ሁኔታዎች እና በረጅም ጊዜ የሂደት መረጋጋት ላይ መገምገም አለባቸው።
R&D መስመሮች 10 µm ጣቶች ላይ ደርሰዋል፡ በኒንግቦ የቁሳቁስ ቴክኖሎጂ እና ምህንድስና ተቋም እና በጂንኮሶላር የጋራ ስራ የጣት ስፋትን ወደ 10 µm እና ክፍተቱን ከ1,120 µm ወደ 825 µm ቀንሷል። የኢንዱስትሪ M10 ሴል በተዘገበው ውጤት የተረጋገጠ የ26.66% ብቃት አግኝቷል።
ጥናቱ በብር ፍጆታ ፍፁም ዋጋ ላይ ያተኮረ አልነበረም። ጥሩ-መስመር ህትመት የፓስታ ቅነሳን 30% አድርሷል፣ ነገር ግን በ2026 ዋናው ግጭት በእያንዳንዱ ሴል ፍፁም ፍጆታ ላይ ነበር።
ለ210R ሴሎች፣ የኢንዱስትሪው አሃዞች እንደሚያሳዩት አማካይ የብር ፓስታ ፍጆታ በአንድ ሴል ከ70+ mg ክልል ገብቷል። ብር ትልቁ የሲሊኮን-ያልሆነ ወጪ እቃ ሆኗል። የፓስታ ቅነሳ ከማመቻቸት ግብ ወደ ምርት ቅድሚያ ተለወጠ።
ጥሩ-መስመር ህትመት አንዱ አቀራረብ ብቻ ነው። በብር የተሸፈነ የመዳብ ፓስታ፣ የመዳብ ኤሌክትሮፕላቲንግ እና ሌሎች የብር-ቅነሳ ወይም ብር-ነጻ የብረታ ብረት መስመሮች በተመሳሳይ ጊዜ እየገሰገሱ ናቸው።
5. የምርት-መስመር መሐንዲሶች ይህን ጥናት እንዴት ማንበብ አለባቸው
ሶስት ተግባራዊ እርምጃዎች አስፈላጊ ናቸው።
መጀመሪያ፡ በማዕቀፉ ላይ ያተኩሩ፣ በአሮጌ ቁጥሮች ላይ አይደለም
የምርት መዝገቦች ከጥናቱ የቁጥር ገደቦች አልፈዋል። የሶስት-መንገድ ሚዛን፣ የባህሪ ሰንሰለት እና የፓስታ-ሂደት ትስስር አመክንዮ አሁንም ጠቃሚ ናቸው። በትክክለኛ የምርት መስመር ላይ ማንኛውንም አዲስ ስክሪን፣ ፓስታ ወይም የብረታ ብረት ሂደት ለመገምገም የሚሰራ አብነት ይሰጣሉ።
ሁለተኛ፡ የራስዎን ሚዛን ነጥብ ያስሉ
የመሪ አምራች የ6 µm ክፍት መስራት መቻሉ ማለት እያንዳንዱ መስመር ወዲያውኑ መቀበል አለበት ማለት አይደለም።
የእርስዎ ፓስት ሲስተም፣ የስክሪን አቅራቢ፣ የፕሪንተር ሁኔታ፣ የLECO ውቅር፣ የእቶን መስኮት እና የመነሻ ምርት የእርስዎ ትክክለኛ ሚዛን ነጥብ የት እንዳለ ይወስናሉ። እነዚህን ነገሮች ሳያረጋግጡ የሚገኘውን ትንሹን ክፍት መከተል የወረቀቱን 13 µm ውድቀት ሊደግም ይችላል፡ እየጨመረ κ፣ የተቋረጡ ጣቶች እና ድንገተኛ የጉድለት መጨመር።
ሦስተኛ፡ የብር ቅነሳን ወደ ምህንድስና ችግሮች መከፋፈል
ብር ዋና የሲሊኮን ያልሆነ ወጪ ነገር ነው። ጥሩ መስመር ህትመት፣ የፓስት ማመቻቸት፣ የስክሪን ልማት፣ በብር የተሸፈነ መዳብ እና የመዳብ ኤሌክትሮፕላቲንግ እያንዳንዳቸው በብቃት፣ በመቋቋም፣ በሂደት መረጋጋት፣ በመሳሪያ ኢንቨስትመንት እና በምርት መካከል የራሳቸው ሚዛን አላቸው።
ወረቀቱ አንድ የመጨረሻ መልስ አይሰጥም። ችግሩን ወደ ሊለኩ የሚችሉ ክፍሎች ለመከፋፈል መሳሪያ ይሰጣል።
ማጠቃለያ
የ13 µm ክፍት በአንድ ወቅት የኖትሌስ ስክሪን ህትመት ገደብ ተደርጎ ይታይ ነበር። በይፋ በሚገኝ የኢንዱስትሪ መረጃ መሰረት፣ ያ ገደብ በ2026 ወደ 6 µm ተገፍቷል።
ገደቡ መቼም ግድግዳ አልነበረም። እሱ የቁሳቁስ አቅም፣ የመሳሪያ ትክክለኛነት እና የሂደት ቁጥጥር መገናኛ ነበር በተወሰነ ጊዜ። ፓስት በዚያ መገናኛ ውስጥ በጣም ዝቅተኛ ግምት ከተሰጣቸው ክፍሎች አንዱ ነበር። በወረቀቱ ውስጥ ያሉትን ያልተሳኩ ቡድኖች አስከትሏል፣ እና በኋላም በጅምላ ምርት ውስጥ ከወሳኝ ምክንያቶች አንዱ ሆነ።
መገናኛው መንቀሳቀሱን ይቀጥላል። ማዕቀፉ ግን አይቀጥልም። ይህ የዚህ ወረቀት ዘላቂ እሴት ነው።
የሕዝብ አስተያየት፡ የምርት መስመርዎ የፊት-ጎን ጥሩ-ጣት ደረጃ ላይ ደርሷል?
በአሁኑ ጊዜ የትኛውን የብር-ቅነሳ መንገድ እየተጠቀሙ ነው፡ ጥሩ ጣቶች፣ በብር የተሸፈነ መዳብ ወይም የመዳብ ኤሌክትሮፕላቲንግ?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
የOoitech እይታ
ትክክለኛው የምርት ዒላማ ትንሹ የስክሪን መክፈቻ አይደለም፤ የግንኙነት መቋቋምን፣ ምርትን ወይም የማሽን ጊዜን ሳያበላሹ ሊጠበቅ የሚችል ዝቅተኛው የብር ፍጆታ ነው። የ6 µm ሂደት ዋጋ የሚፈጥረው የፓስት ሪዮሎጂ፣ የስክሪን ውጥረት፣ የህትመት መለኪያዎች፣ የማቃጠያ መስኮት እና የLECO ቅንብሮች እንደ አንድ ስርዓት ሲመዘኑ ብቻ ነው። ለመስመር መሐንዲሶች፣ κ፣ የመቋረጥ መጠን እና የመቋቋም ስርጭት ብዙውን ጊዜ ከአንድ ምርጥ-ሴል ውጤታማነት ውጤት የበለጠ ጠቃሚ ናቸው።