የሶላር ፓነል ማምረቻ ማሽን፡ የትኞቹ ማሽኖች ያስፈልጉዎታል
የይዘት ሰንጠረዥ
ፈጣን መልስ፦ የሶላር ፓነል ማምረት አንድ ማሽን አይደለም። የሞጁል ፋብሪካ የተገናኘ መስመር ያካሂዳል፣ እያንዳንዱ ክፍል አንድ ሥራ ይሠራል፡ ሴሎችን በአሁኑ መለየት፣ ለግማሽ ወይም ለሺንግል ሴሎች ሌዘር መቁረጥ፣ ሴሎችን ወደ ሕብረቶች ለመብዳት ታቢንግ እና ስትሪንግ፣ ሕብረቶችን ከኢንካፕሱላንት እና መስታወት ጋር ማዘጋጀት፣ ክምርን ለማጣበቅ ላሚኔሽን፣ የአሉሚኒየም ፕሮፋይል እና የመገናኛ ሳጥን ለመግጠም ክፈፍ፣ ከዚያም የ IV ምርመራ እና የተጠናቀቁ ሞጁሎችን መለየት። መሣሪያ መምረጥ ማለት የእያንዳንዱን ጣቢያ ዑደት ጊዜ ከዒላማው የምርት መጠን ጋር ማዛመድ ማለት ነው፣ ምክንያቱም በጣም ዘገምተኛው ጣቢያ የመስመሩን ፍጥነት ይወስናል። አንድ መስመር በተለምዶ በዓመታዊ አቅሙ ይገለጻል — 5 MW፣ 50 MW፣ 300 MW ወይም 1.2 GW — እና የማሽኖቹ ብዛት ከዚያ ቁጥር ይከተላል። የምርት ኪሳራ በጣቢያዎች መካከል ይከማቻል፣ ስለዚህ በስትሪንግ ወቅት ተጨማሪ አንድ አስረኛ በመቶ መሰበር ከሚመስለው በጣም የበለጠ ውድ ነው።
PV Module Manufacturing · by Jerry, Ooitech
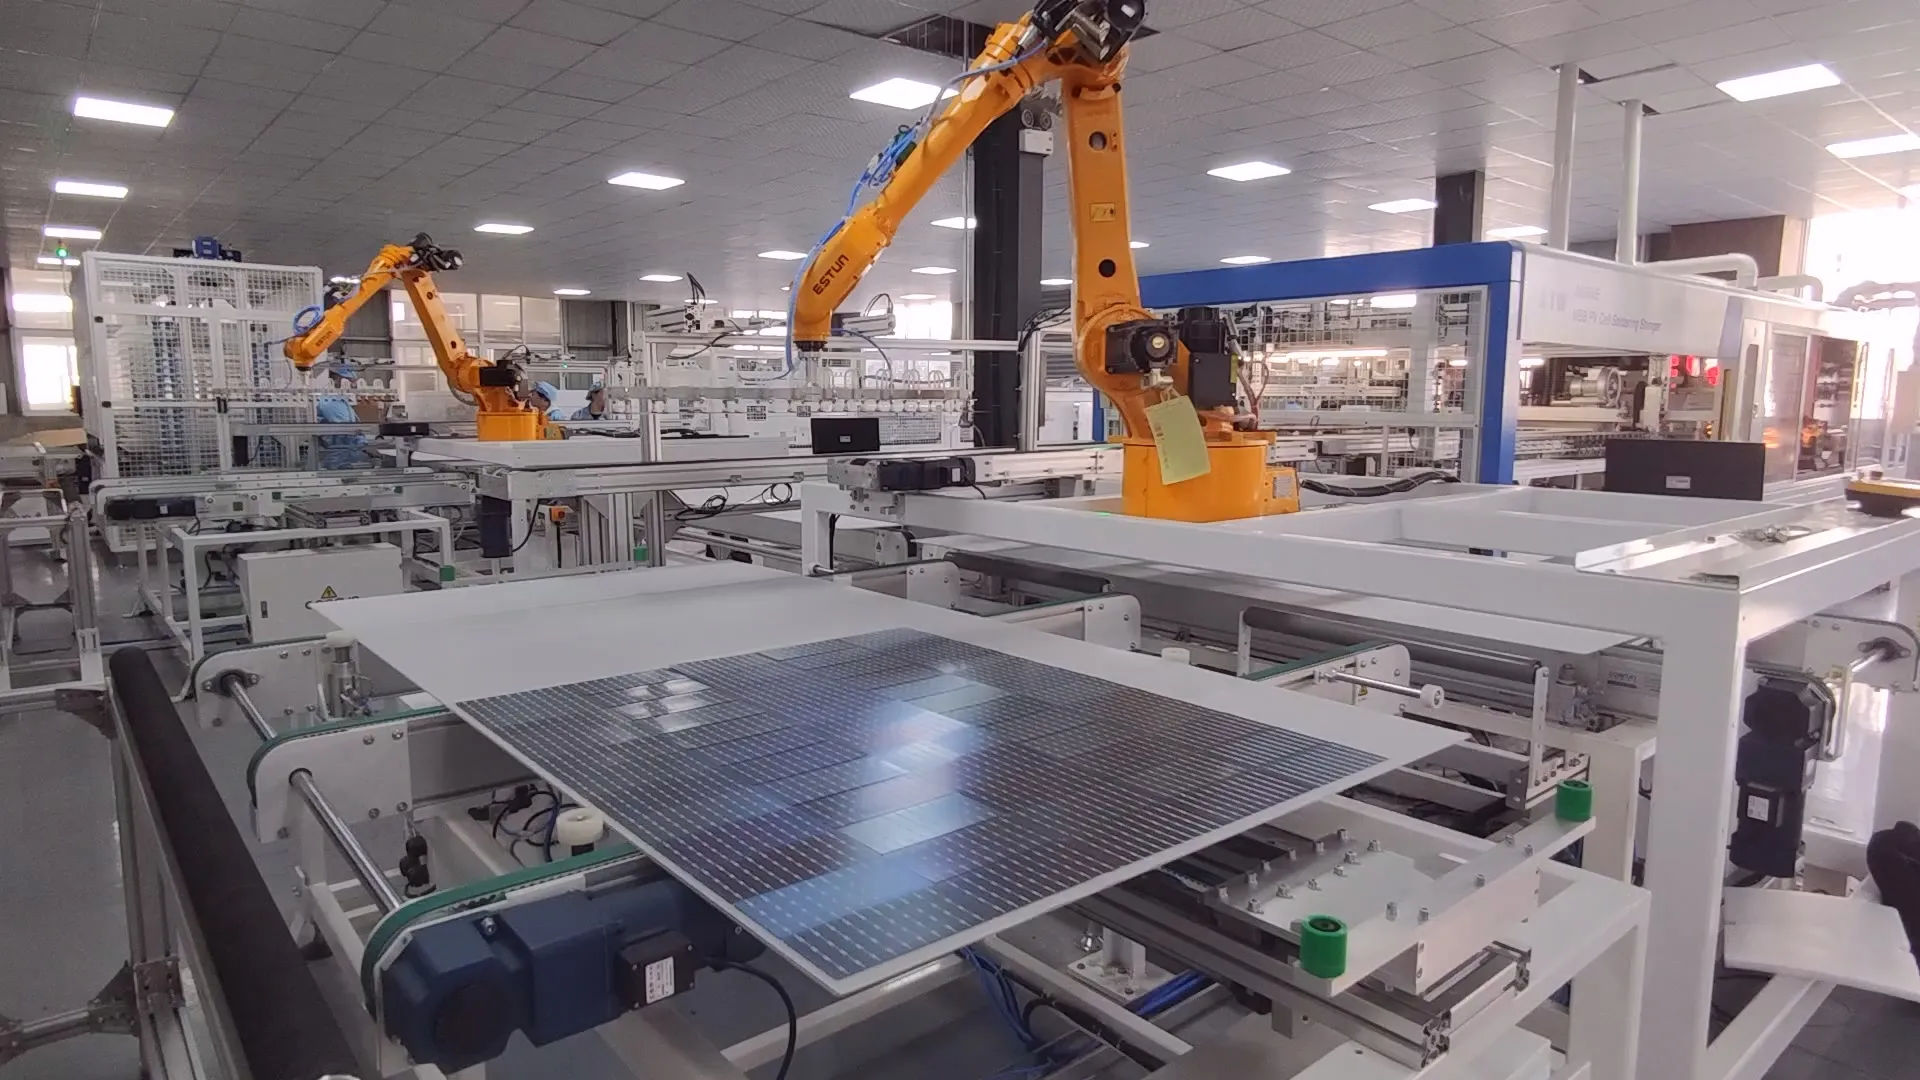
የሶላር ፓነል ማምረቻ መሳሪያዎች አንድ ትልቅ ክፍል አይደሉም። አንድ የሞዱል ፋብሪካ እርስ በርስ የተገናኙ የማሽኖች መስመርን ያካሂዳል፣ እያንዳንዱም የሥራውን ክፍል ይሠራል፡ ሴሎችን መቁረጥ፣ ወደ ስትሪንግ መቅለጥ፣ ስትሪንጎችን ማዘጋጀት፣ ሞዱሉን ማላሚኔት ማድረግ፣ ፍሬሙን መጫን እና የተጠናቀቀውን ፓነል መመርመር። መምረጥ ሶላር ፓነሎችን ለማምረት የሚያገለግሉ ማሽኖች ስለዚህ የቅደም ተከተል ውሳኔ ነው፣ የግዢ ዝርዝር አይደለም።
በወረቀት ላይ በጣም ቀላል ይመስላል። በተግባራዊ ምርት ውስጥ ግን እያንዳንዱ ሂደት በሚቀጥለው ላይ ተጽዕኖ ያሳድራል። በማስቀመጫ ጊዜ ትንሽ የአቀማመጥ ስህተት ከላሚኔሽን በኋላ አረፋ ወይም የአሰላለፍ ጉድለት ሊሆን ይችላል። ደካማ የሽያጭ መገጣጠሚያ ለሰው ዓይን ጥሩ ሊመስል ይችላል ነገር ግን በEL ምርመራ ወቅት እንደ ጨለማ ቦታ ይታያል።
ለዚህም ነው ጥሩ የሶላር ፓነል ማምረቻ መስመር እንደ የዘፈቀደ የማሽኖች ስብስብ ሳይሆን እንደ አንድ ሚዛናዊ ስርዓት መስራት ያለበት።
ይህ መመሪያ በ የሶላር ፓነል ማምረቻ መሳሪያዎች በመደበኛ የሞዱል መስመር ላይ፣ ማሽኖቹ በሚሠሩበት ቅደም ተከተል፡ ሴል መለያ እና ሌዘር መቁረጥ፣ ስትሪንግ፣ ላይአፕ፣ ላሚኔሽን፣ ፍሬም ማድረግ እና የመጨረሻ ምርመራ። እያንዳንዱ ክፍል ማሽኑ ምን እንደሚሠራ፣ ለምን አስፈላጊ እንደሆነ እና ከመግዛትዎ በፊት ምን ማረጋገጥ እንዳለብዎ ያብራራል። በአቅም የበጀት ቁጥሮችን ለማየት፣ ይመልከቱ የፀሐይ ፓነል ማምረቻ መስመር ወጪ በአቅም.
መሳሪያዎቹን ከማየታችን በፊት አንድ አስፈላጊ ልዩነት አለ።
ይህ ጽሑፍ ስለ የሶላር ሞዱል ማምረቻ መስመር—የተጠናቀቁ የሶላር ሴሎችን ገዝቶ ወደ ሶላር ፓነሎች የሚሰበስብ ፋብሪካ። የሶላር ሴሎችን ከሲሊኮን ዋፈር ማምረት የተለየ ሂደት ሲሆን እርጥብ ኬሚካል መሳሪያዎችን፣ የስርጭት ምድጃዎችን፣ PECVD ወይም ALD ስርዓቶችን፣ የስክሪን ማተሚያዎችን፣ የማቃጠያ ምድጃዎችን እና ሌሎች ልዩ ማሽኖችን ያካትታል።
ስለዚህ፣ የተጠናቀቀ የሶላር ፓነል ለመሥራት ምን ማሽኖች ያገለግላሉ?
1. የሶላር ሴል ሞካሪ እና መደርደሪያ ማሽን
የአሁኑ የሴል መፈተሻ ከ IEC 60904-9:2020 ጋር ይገመገማል፡ ከ300–1200 nm የሚዘልቅ የስፔክትራል ግጥሚያ፣ ወደ 100 mW/cm² የተስተካከለ የጨረር መጠን፣ የብርሃን ጥንካሬ አለመመጣጠን በ2% ወይም ከዚያ በታች እና የአጭር ጊዜ አለመረጋጋት ለ A ደረጃ በ1% ወይም ከዚያ በታች።
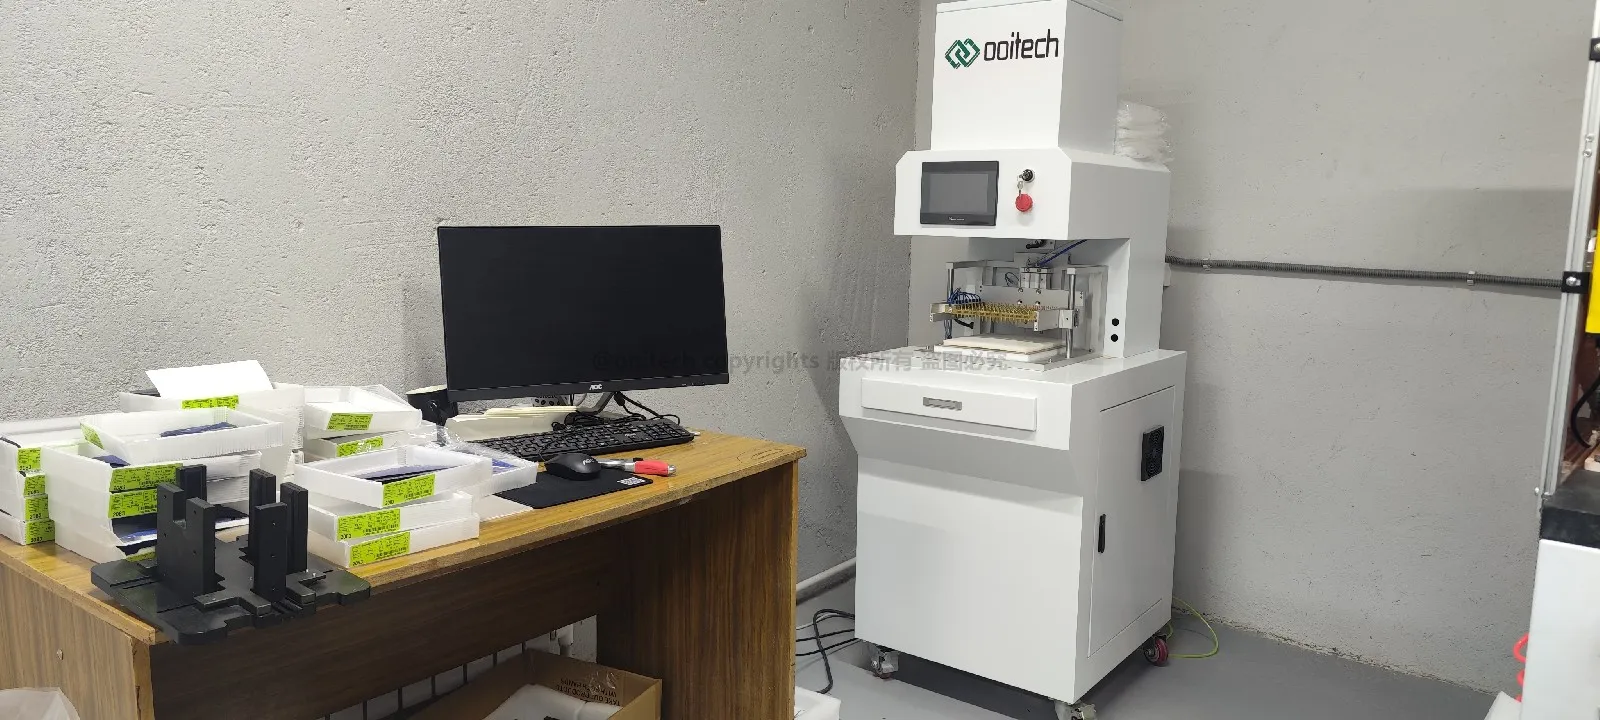
ከተመሳሳይ የምርት ቡድን የሚመጡ የፀሐይ ሴሎች ሁልጊዜ በኤሌክትሪክ ተመሳሳይ አይደሉም። የእነሱ አሁን ያለው ቮልቴጅ እና ከፍተኛ ኃይል በትንሹ ሊለያዩ ይችላሉ። በከፍተኛ ልዩነት ያላቸው የኤሌክትሪክ ባህሪያት ያላቸው ሴሎች በተመሳሳይ ሕብረቁምፊ ውስጥ ከተገናኙ ዝቅተኛ አፈጻጸም ያለው ሴል የጠቅላላውን ሕብረቁምፊ ውጤት ሊገድብ ይችላል።
A የፀሐይ ሴል መሞካሪያ እንደዚህ ያሉ መለኪያዎችን ይለካል፡
ክፍት ዑደት ቮልቴጅ
አጭር ዑደት አሁን ያለው
ከፍተኛ ኃይል
የሴል ውጤታማነት
I-V ከርቭ ባህሪያት
የመደርደሪያ ሥርዓቱ ከዚያም ተመሳሳይ አፈጻጸም ያላቸውን ሴሎች ይቧድናል።
አንዳንድ የምርት መስመሮች ሴሎቹ ወደ ሕብረቁምፊ ሂደት ከመግባታቸው በፊት የጠርዝ ቺፖችን፣ የተደበቁ ስንጥቆችን፣ ብክለትን እና በኤሌክትሪክ እንቅስቃሴ የሌላቸውን ቦታዎች ለመለየት አውቶማቲክ የኦፕቲካል ምርመራ ወይም የሴል ደረጃ EL ምርመራ ይጠቀማሉ።
ትንሽ እርምጃ ቢመስልም ትክክለኛ መደርደር የኤሌክትሪክ አለመመጣጠንን ለመቀነስ እና የተጠናቀቁ ሞጁሎችን ወጥነት ለማሻሻል ይረዳል።
2. የፀሐይ ሴል ሌዘር መቁረጫ ማሽን
አንድ አቅራቢ መያዝ ያለበት አሃዝ በ ±0.1 ሚሜ ወይም ከዚያ በላይ የመቁረጥ ትክክለኛነት ነው፣ እና ለሥራው የሚመጣጠን የሌዘር ምንጭ — ለጎድጓዳ ሥራ ወደ 50 ዋ እና ከጎኑ የማሞቂያ ደረጃ ሲሠራ እስከ 300 ዋ።
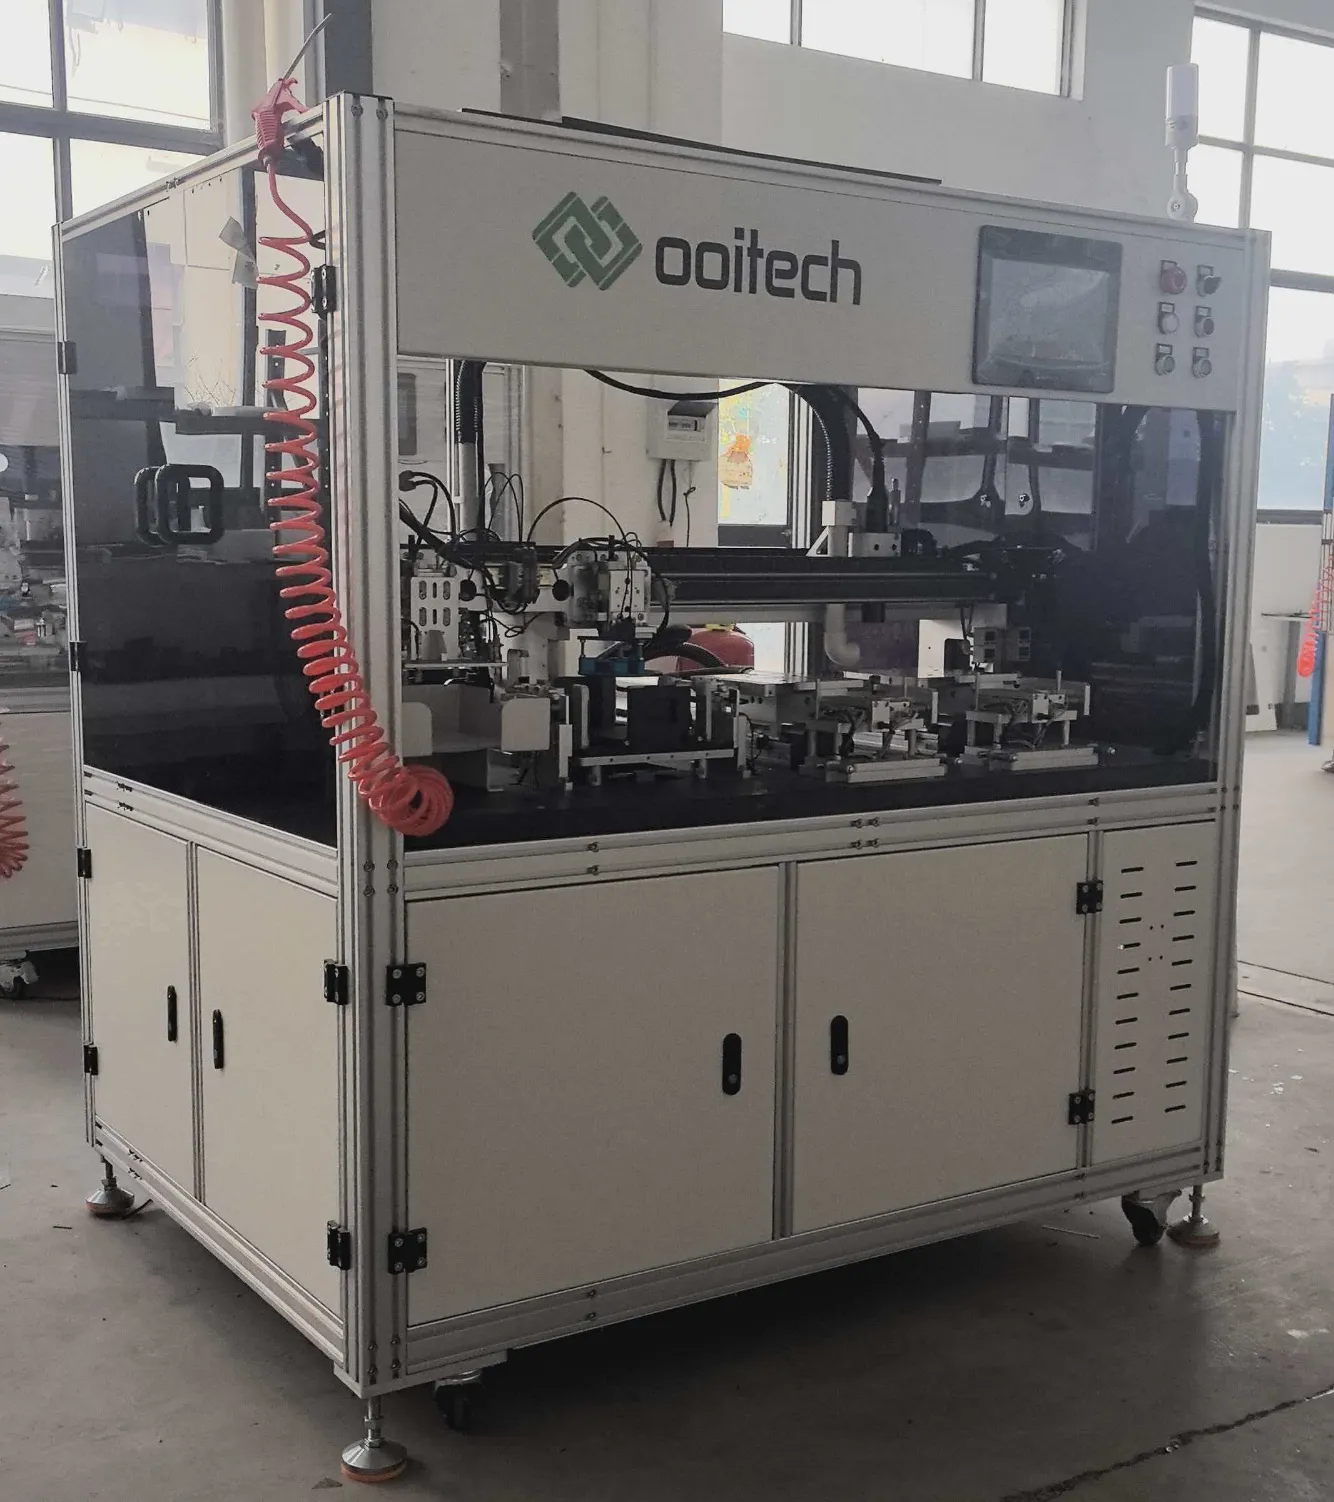
አብዛኛዎቹ ዘመናዊ የፀሐይ ሞጁሎች በ የፀሐይ ሴል ሌዘር መቁረጫ ማሽንላይ የሚቆረጡ ግማሽ-ተቆራረጥ ሴሎችን ይጠቀማሉ። ሺንግልድ እና ሌሎች ልዩ የሞጁል ንድፎች እንዲያውም ትናንሽ የሴል ክፍሎችን ሊጠቀሙ ይችላሉ። በእነዚህ አጋጣሚዎች፣ ሙሉ መጠን ያላቸው የፀሐይ ሴሎች ከስትሪንግ በፊት መከፋፈል አለባቸው።
የፀሐይ ሴል ሌዘር መቁረጫ ማሽን ሴሎቹን በከፍተኛ ትክክለኛነት ይቆርጣል እና ይለያል። እንደ ሞጁል ዲዛይኑ ሴሎቹን በግማሽ፣ በሦስተኛ ወይም በትናንሽ ቁርጥራጮች ሊቆርጥ ይችላል።
ሁለት የተለመዱ የመቁረጥ ዘዴዎች ጥቅም ላይ ይውላሉ፦
የተለመደ የሌዘር ቅርጽ መቅረጽ ከዚያም ሜካኒካል መሰበር
ሜካኒካል እና የሙቀት ጭንቀትን ለመቀነስ የተነደፈ አጥፊ ያልሆነ የሌዘር መቁረጥ
ሴሎቹ እየቀጠሉ እና እየተስፋፉ ሲሄዱ አጥፊ ያልሆነ መቁረጥ የበለጠ አስፈላጊ እየሆነ መጥቷል። በመቁረጥ ጊዜ የተፈጠሩ ማይክሮክራኮች በስትሪንግ፣ በላሚኔሽን፣ በትራንስፖርት ወይም በረጅም ጊዜ የውጭ አካባቢ አሠራር ወቅት ሊስፋፉ ይችላሉ።
አንድ ፋብሪካ ሙሉ ሴል ሞጁሎችን ብቻ የሚያመርት ከሆነ የሌዘር መቁረጫ ማሽን አስፈላጊ ላይሆን ይችላል። ለግማሽ ሴል እና ለሺንግል ሞጁል ምርት ግን የመስመሩ ዋና አካል ነው።
3. ታበር ስትሪንገር ማሽን
የመግቢያ ደረጃ ስትሪንገሮች በሰዓት ወደ 1,200 ሴሎች እና ከፍተኛ ፍጥነት ያላቸው መድረኮች እስከ 6,800 ይሠራሉ፤ የቦታ አቀማመጥ ትክክለኛነት ±0.15 ሚሜ ነው እና በ Class A ሴሎች ላይ የሚደርስ መሰበር በ 0.2% ወይም ከዚያ በታች መሆን አለበት። የሪቦን ስፋት ከ 0.35–1.2 ሚሜ እና የሴል ቅርጾች ዛሬ በሚሠሩ ማሽኖች ላይ ከ 156–230 ሚሜ ይደርሳሉ።
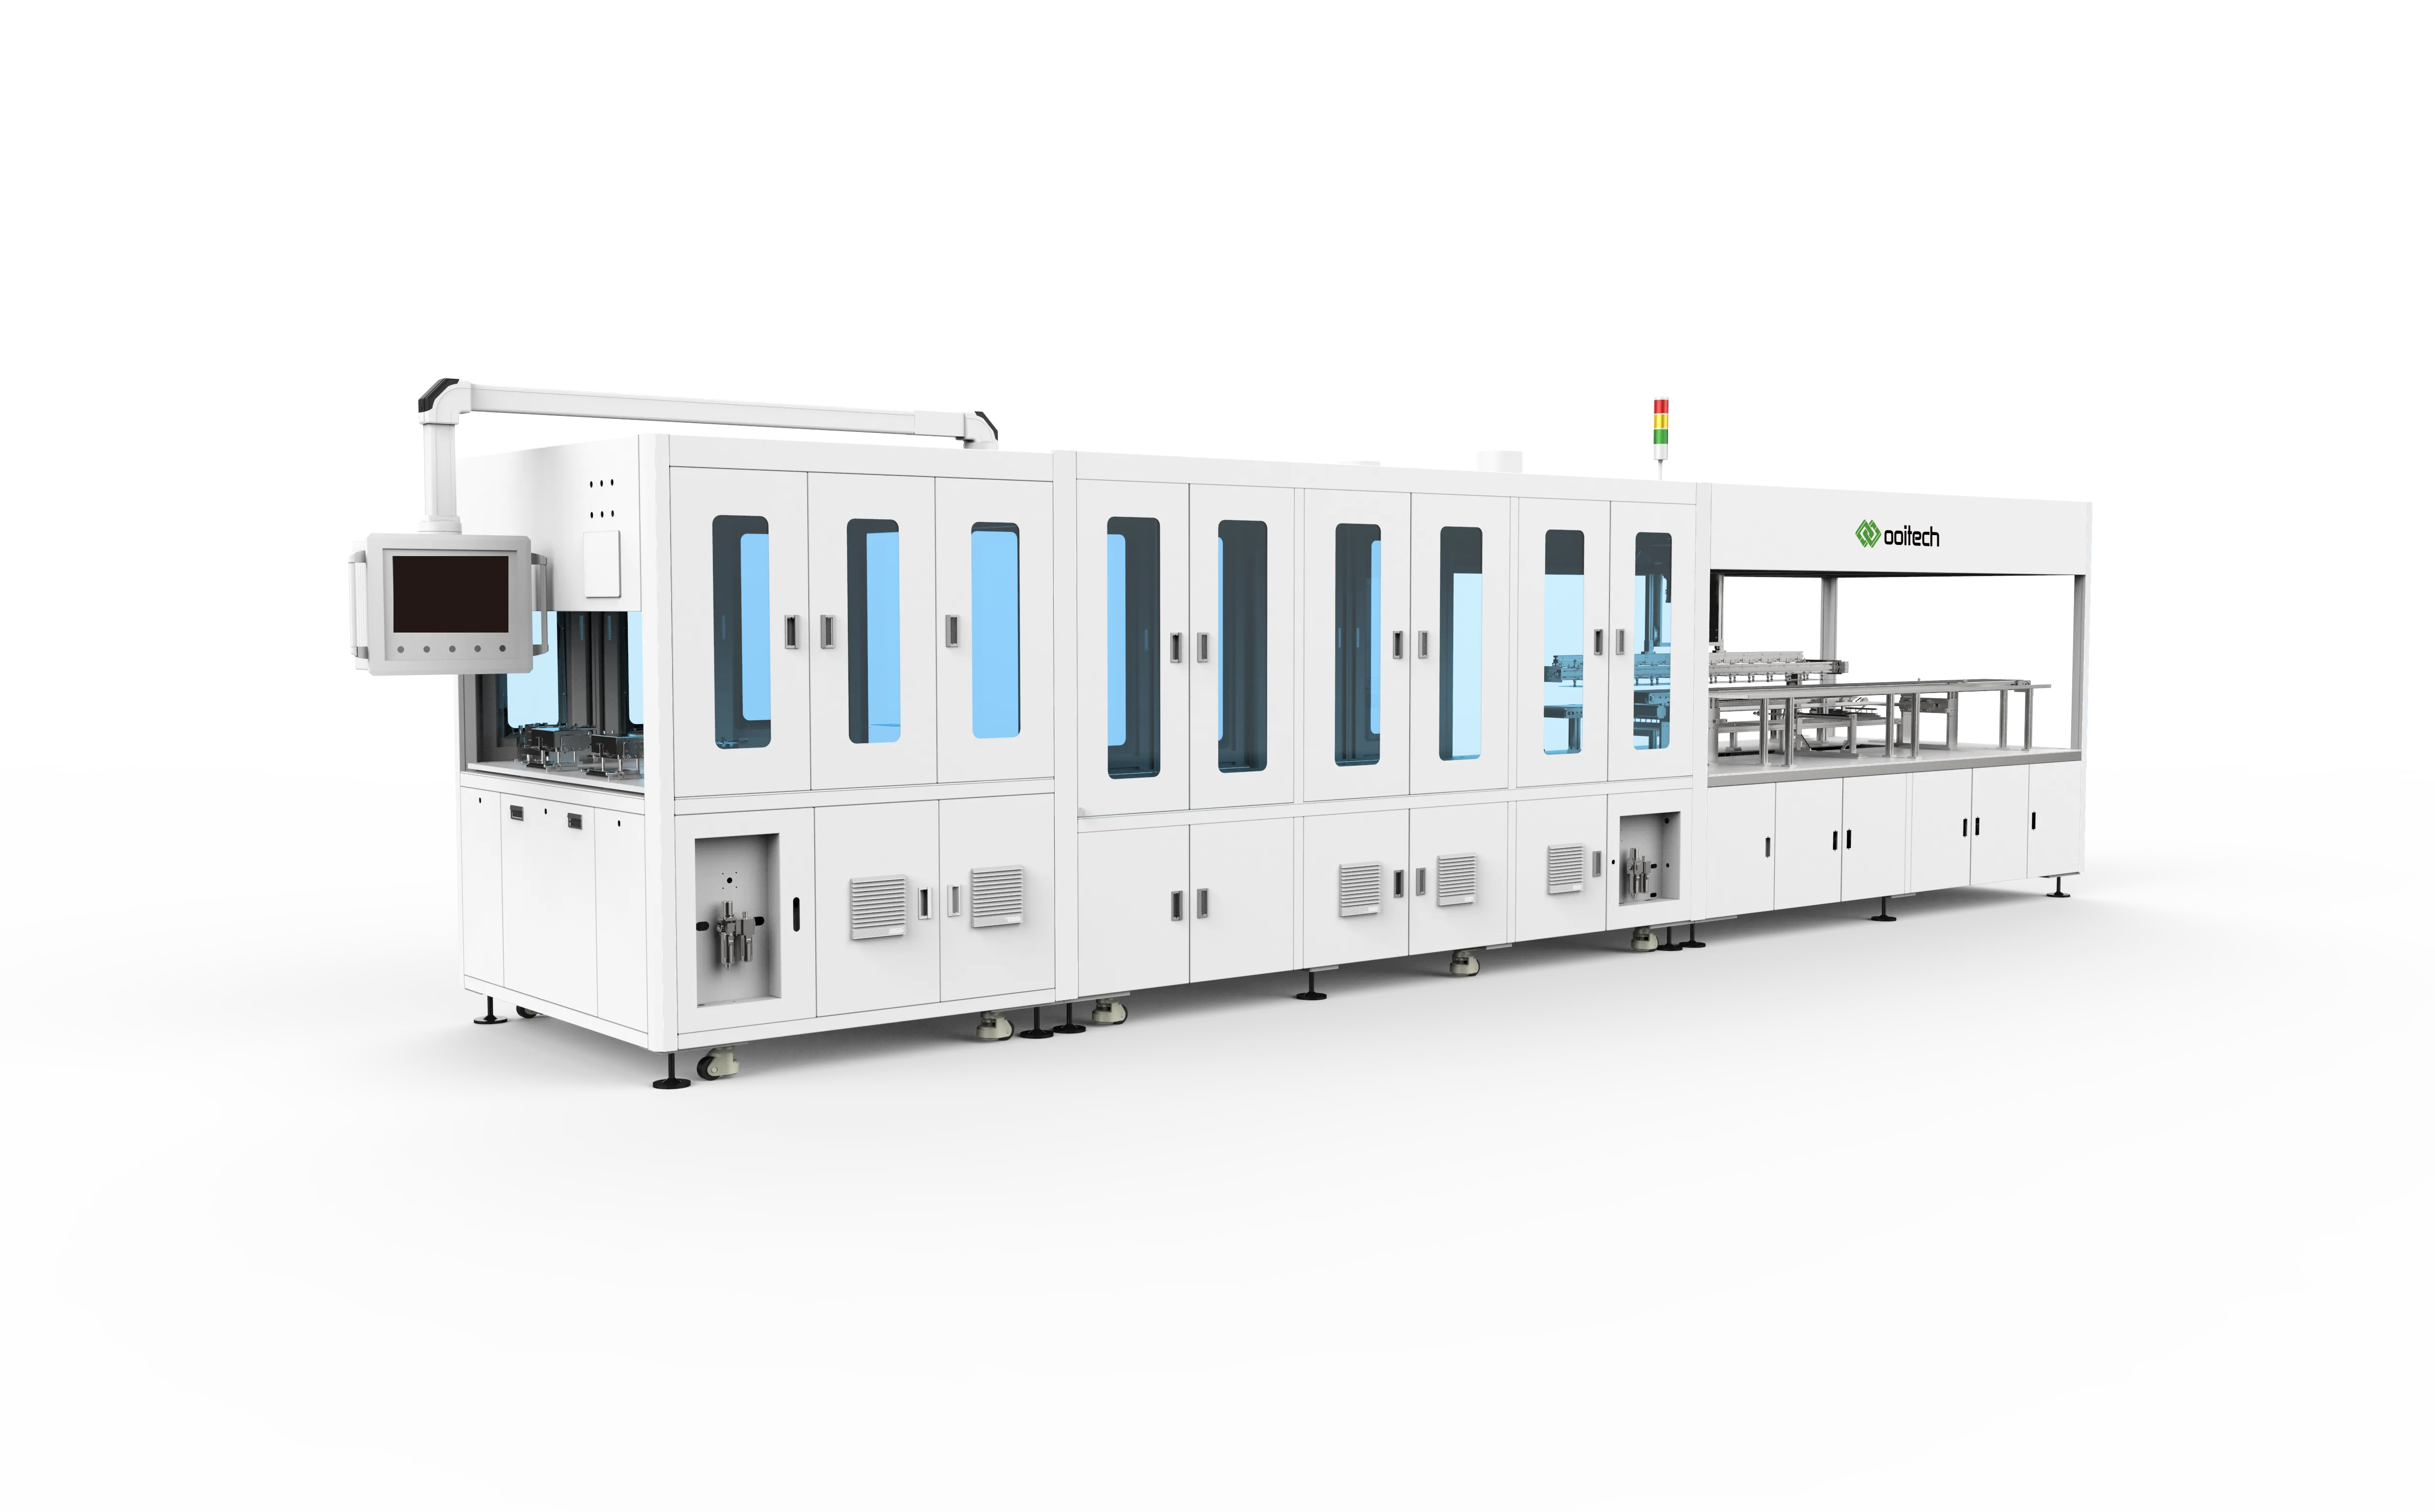
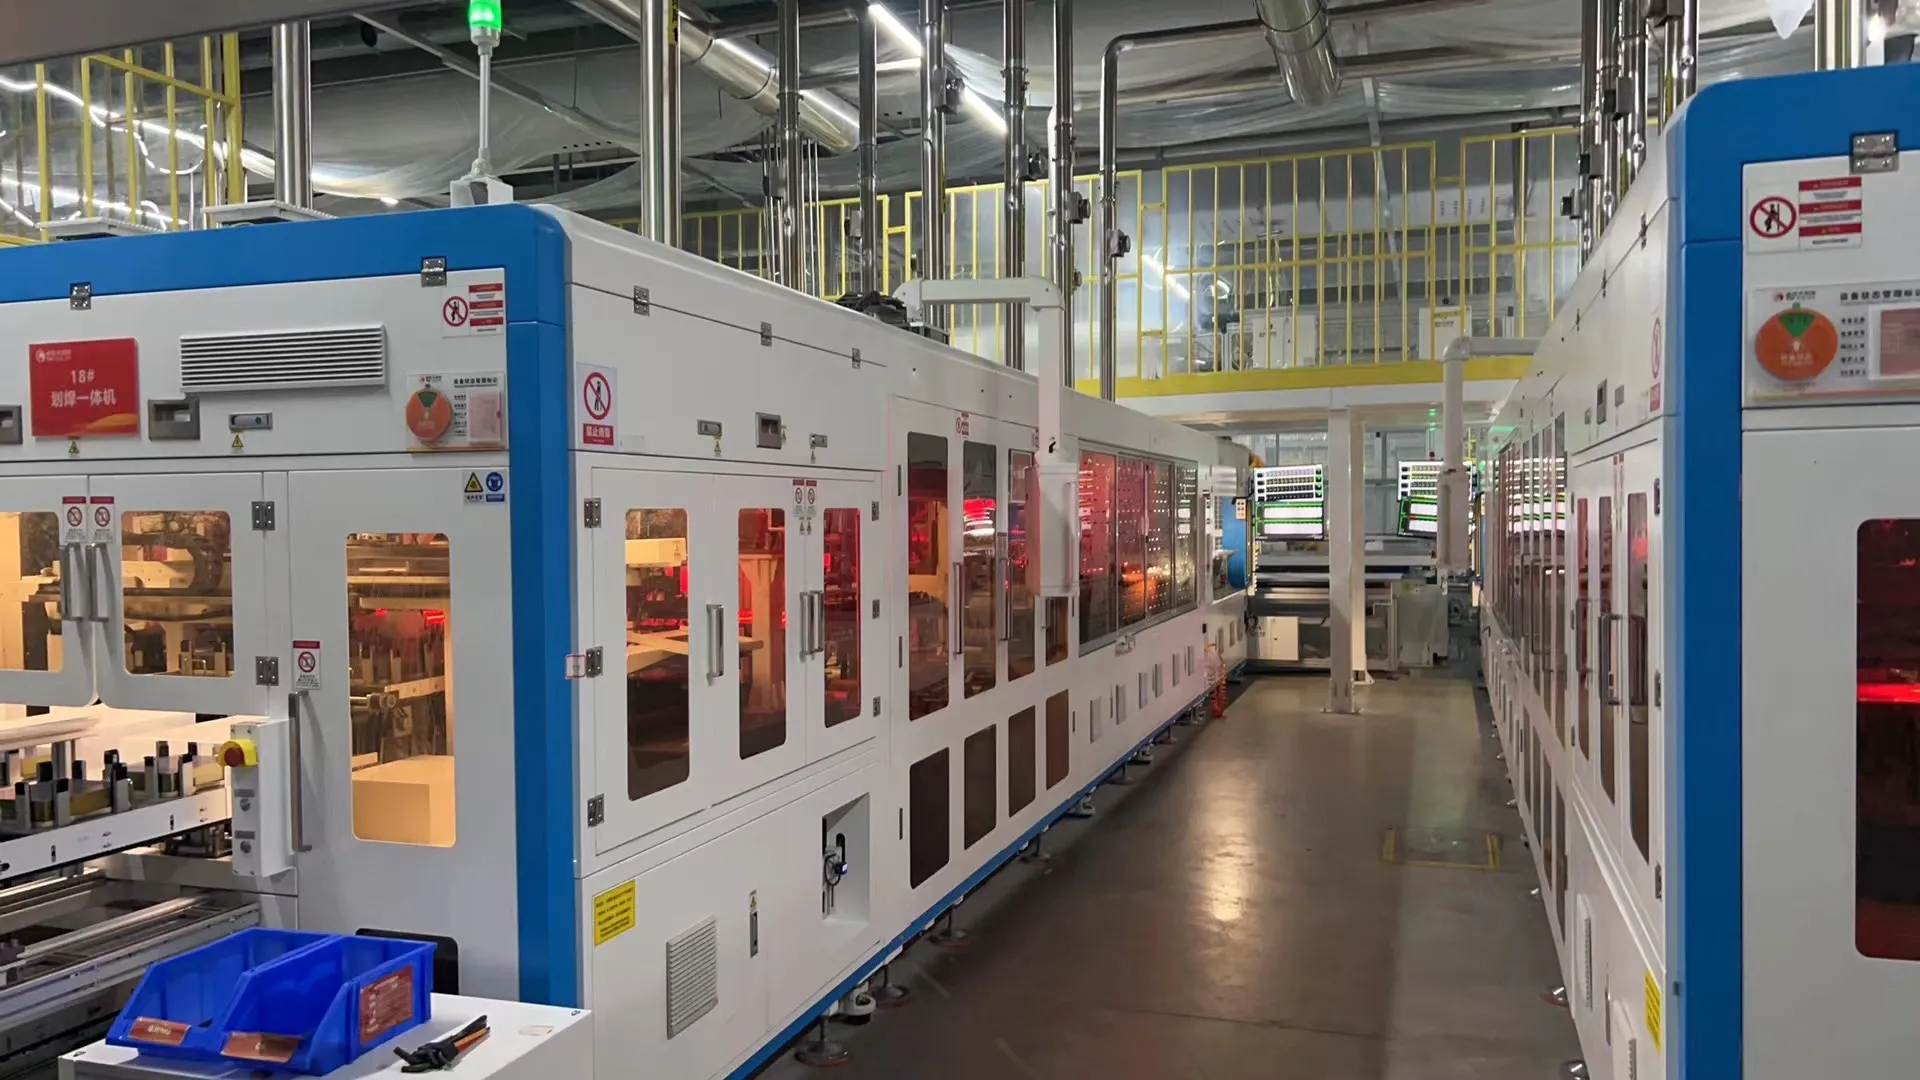
የ ታበር ስትሪንገር ብዙውን ጊዜ የፀሐይ ፓነል ማምረቻ መስመር ልብ ተደርጎ ይቆጠራል።
ዋናው ስራው የፎቶቮልታይክ ሪቦንን በግለሰብ ሴሎች ላይ መሸጥ እና ሴሎቹን በተከታታይ በማገናኘት የሴል ስትሪንጎችን መፍጠር ነው። ዘመናዊ ማሽኖች ብዙውን ጊዜ ሁለቱንም ታቢንግ እና ስትሪንግን በአንድ አውቶማቲክ ሂደት ውስጥ ያጣምራሉ።
አንድ ታበር ስትሪንገር በተለምዶ የሚያስተናግደው፡
የሴል መጫን እና መለየት
የሴል አቀማመጥ
የሪቦን አቅርቦት
የፍሉክስ አተገባበር
ሽያጭ
የስትሪንግ አሰላለፍ
የስትሪንግ መቁረጥ እና መልቀቅ
የእይታ ምርመራ
ትክክለኛው የስትሪንግ ዘዴ በሴል ቴክኖሎጂ ላይ የተመሰረተ ነው።
PERC እና TOPCon ሴሎች በአጠቃላይ በተለመደው ባለብዙ-ባስባር ስትሪንገሮች ሊሰሩ ይችላሉ። የHJT ሴሎች ለሙቀት ስሜታዊ ስለሆኑ ዝቅተኛ የሙቀት መጠን መሸጥ ሊፈልጉ ይችላሉ። BC፣ IBC፣ ABC እና HPBC ሴሎች አዎንታዊ እና አሉታዊ እውቂያዎቻቸው ሁለቱም በኋለኛው በኩል ስለሆኑ ልዩ የኋላ-እውቂያ ብየዳ መሳሪያ ያስፈልጋቸዋል።
የስትሪንገር ምርጫ በሴል መጠን፣ በባስባር ዲዛይን፣ በሪቦን አይነት፣ በሙቀት መጠን እና በሞዱል መዋቅር ላይ የተመሰረተ መሆን አለበት - በሚታወጀው የሴሎች-በሰዓት አሃዝ ላይ ብቻ ሳይሆን።
4. የኢንላይን ስትሪንግ ኤል ኢንስፔክሽን
በስትሪንግ ላይ ያለ Inline EL በካሜራ ቁጥር ብቻ ሳይሆን በጥራት ይገዛል፡ በፒክስል ወደ 0.5 ሚሜ የሆነው ጥቃቅን ማይክሮ ስንጥቆችን የሚያሳይ ነው፣ እና ሁለት 4.6 ሜጋፒክስል ካሜራዎች የአሁኑ ትውልድ የተለመዱ ናቸው።

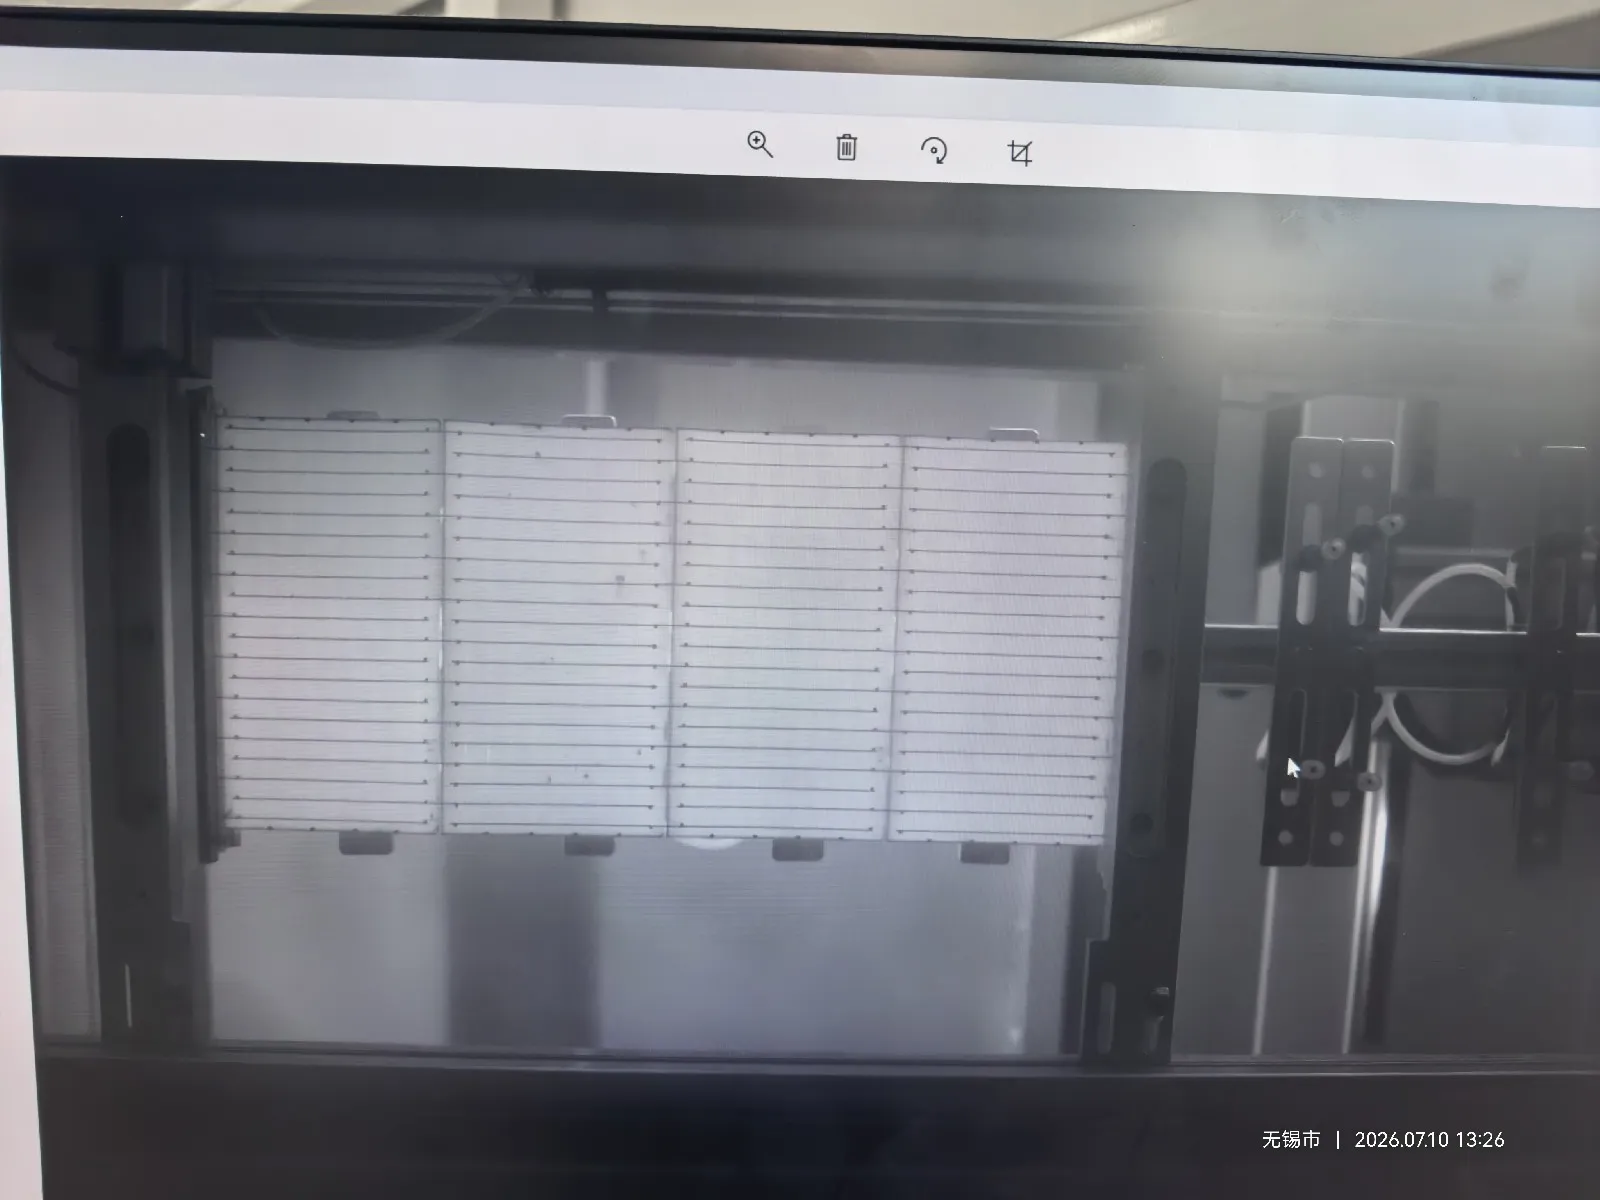
የስትሪንግ EL ምርመራ፣ የ የስትሪንግ ደረጃ EL መሞካሪያበመጠቀም፣ አብዛኛውን ጊዜ ሙሉ በሙሉ የተለየ ማሽን ሳይሆን በታበር ስትሪንገር ውስጥ የተዋሃደ አማራጭ ተግባር ነው።
በተግባር፣ አብዛኞቹ አምራቾች ይህን አማራጭ ይመርጣሉ፣ በተለይም በTOPCon፣ HJT ወይም BC ሴሎች ሞጁሎችን ሲያመርቱ። በእነዚህ የሴል ቴክኖሎጂዎች፣ ደካማ የሽያጭ መገጣጠሚያዎች፣ የተደበቁ ስንጥቆች እና በኤሌክትሪክ እንቅስቃሴ ውስጥ ያልተካተቱ ቦታዎች በተለመደው የእይታ ምርመራ ለመለየት አስቸጋሪ ሊሆኑ ይችላሉ።
የኢንላይን ኤል ኢንስፔክሽን ከሽያጭ በኋላ ወዲያውኑ ስትሪንጉን ይፈትሻል። ከተገናኙት ሴሎች ጋር ኤሌክትሪክ ይተገበራል፣ እና ኢንፍራሬድ ስሜታዊ ካሜራ የኤሌክትሮሉሚንሰንስ ምስል ይይዛል። ስንጥቆች፣ የተቋረጡ ቦታዎች እና ደካማ የኤሌክትሪክ ግንኙነቶች እንደ ያልተለመዱ ጨለማ ክልሎች ይታያሉ።
ይህ ጉድለት ያለባቸው ስትሪንጎች ከሌይአፕ እና ከላሚኔሽን በፊት እንዲወገዱ ያስችላል፣ ጥገና ወይም መተካት አሁንም በአንጻራዊነት ቀላል በሚሆንበት ጊዜ።
ከመስመር ውጭ የሆነ የስትሪንግ ኤል ቴስተር አሁንም ለናሙና፣ እንደገና ለመፈተሽ ወይም ለላብራቶሪ ትንተና ጥቅም ላይ ሊውል ይችላል፣ ነገር ግን ስትሪንገሩ የኢንላይን ኤል ኢንስፔክሽን ሲያካትት እንደ የተለየ የምርት ጣቢያ በመደበኛነት አያስፈልግም።
5. የሶላር መስታወት መጫን እና የፍተሻ መሳሪያ
የሚይዘው መስታወት በተለምዶ 2.0፣ 2.5 ወይም 3.2 ሚሜ ውፍረት ያለው ነው፣ ከ 91.5% በላይ የብርሃን ማስተላለፍ እና ፀረ-ነጸብራቅ ሽፋን በሚተገበርበት ቦታ ከ 93.5–94.5% አለው።
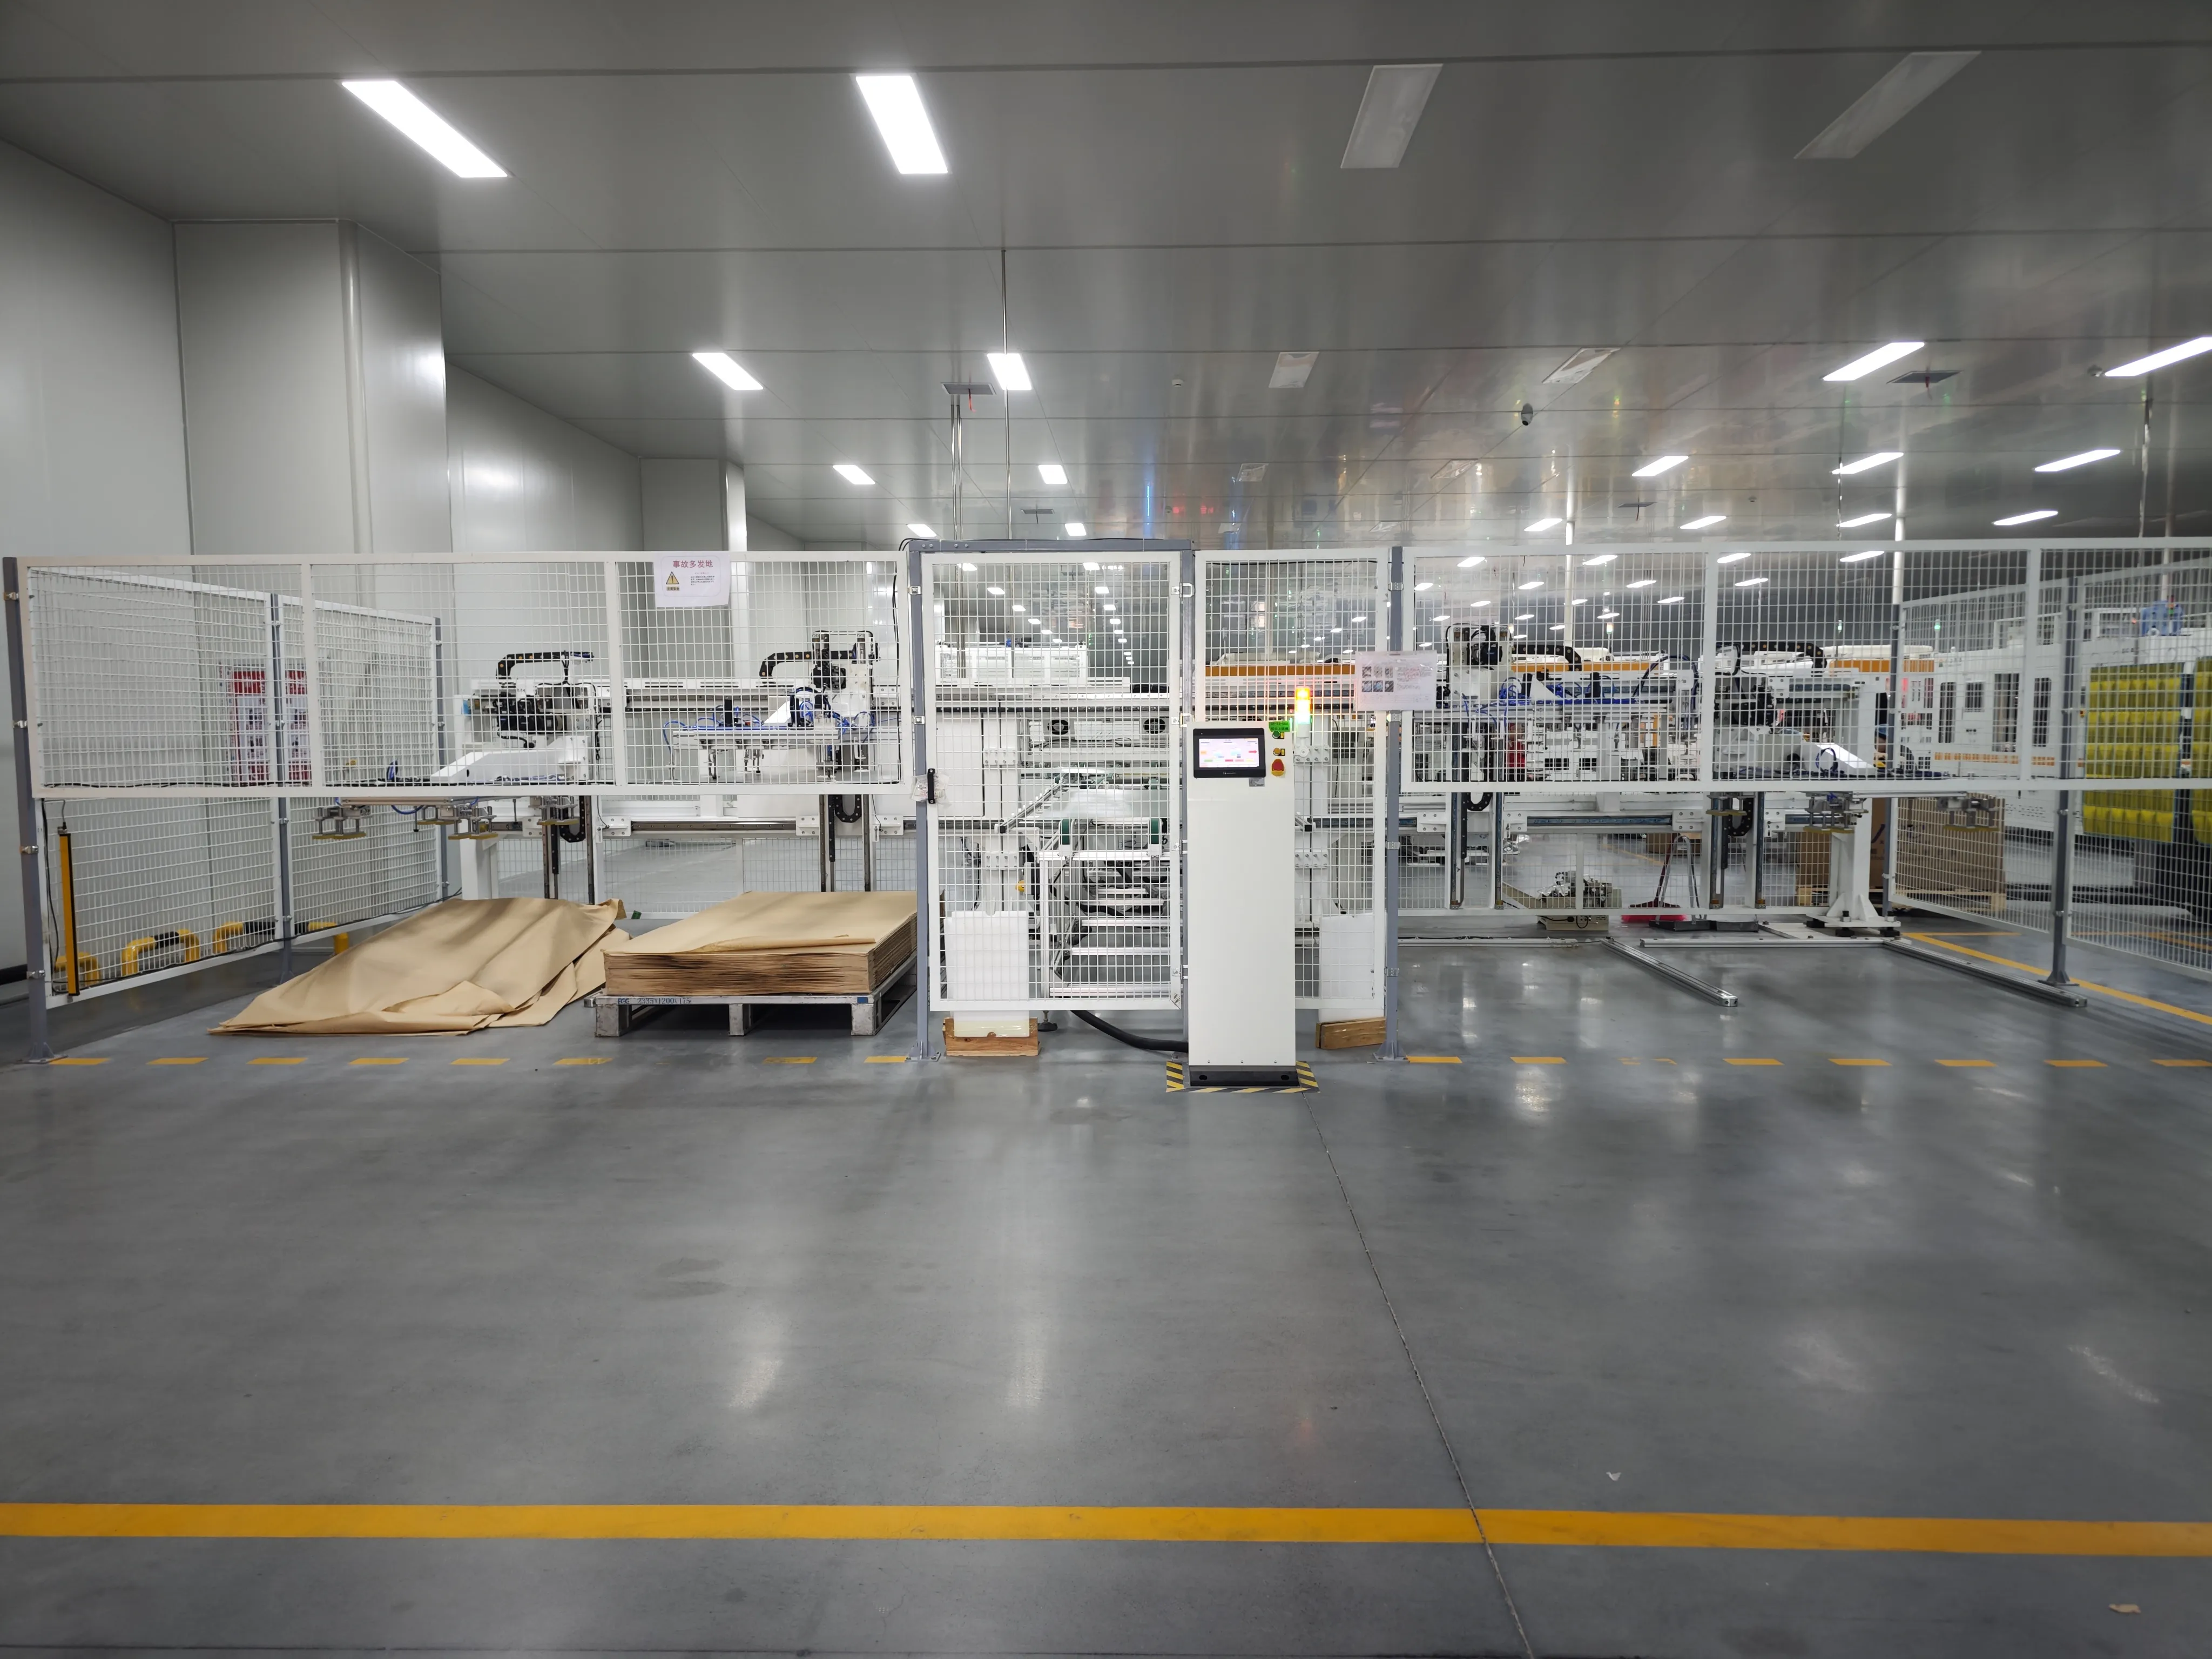
ለዘመናዊ ሞዱል ፋብሪካዎች የሚቀርበው የሶላር መስታወት በመስታወት አምራቹ ይታጠባል እና ይዘጋጃል። በዚህ ምክንያት፣ በመደበኛ የሶላር ፓነል ማምረቻ መስመር ውስጥ የተለየ የመስታወት ማጠቢያ ማሽን በአጠቃላይ አያስፈልግም።
አውቶማቲክ የመስታወት ጫኚ የተዘጋጀውን መስታወት በማጓጓዣው ላይ ያስቀምጣል። EVA ወይም POE ከመቀመጡ በፊት፣ መስታወቱ ለሚከተሉት ይፈተሻል፦
አቧራ እና የገጽታ ብክለት
ጭረቶች
የጠርዝ ጉዳት
የመስታወት ቁርጥራጮች
የሽፋን ጉድለቶች
የተሳሳቱ ልኬቶች
የፊት መስታወት የሞዱል ቁልል መሠረት ይሆናል፣ ስለዚህ በሚቀጥሉት የቁሳቁስ አቀማመጥ እና የሴል አቀማመጥ ሂደቶች ወቅት አቀማመጡ የተረጋጋ መሆን አለበት።
6. የEVA፣ POE እና የኋላ ሉህ መቁረጫ እና አቀማጭ ማሽኖች
ቁሳቁሶቹ ማሽኑ ከመሥራቱ በፊት የራሳቸውን ቁጥሮች ይይዛሉ፡ ከማከም በኋላ 75–85% ጄል ይዘት ያለው EVA ኢንካፕሱላንት እና ከ80 N/cm በላይ የመላጫ ጥንካሬ ወደ ብርጭቆ፣ ተቆርጦ በሞጁሉ ስዕል መሠረት የተዘረጋ።
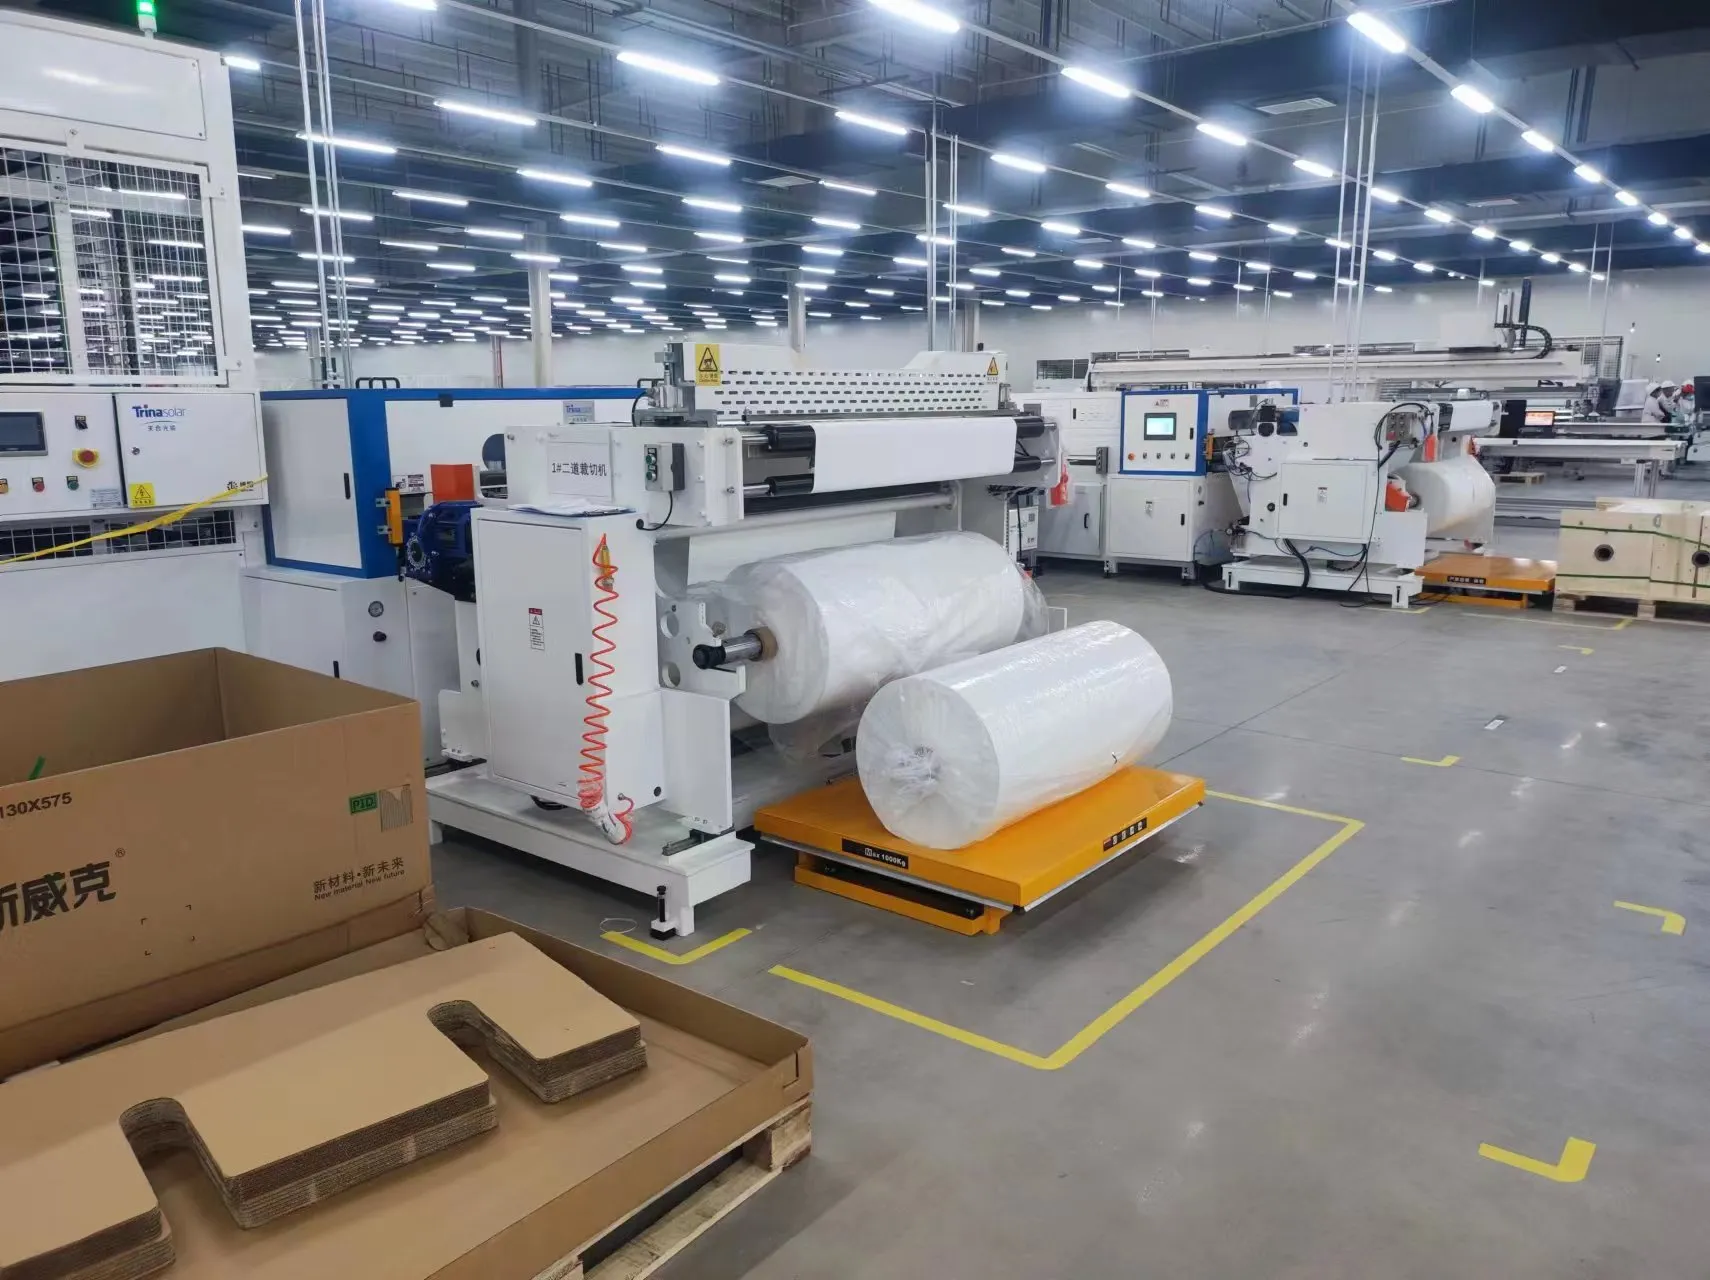
ከሌይአፕ በፊት፣ የማሸጊያው እና የኋላ-ንብርብር ቁሳቁሶች በ EVA እና የኋላ ሉህ መቁረጫ ማሽን.
አውቶማቲክ የመቁረጥ እና የማስቀመጫ ማሽን እንደሚከተሉት ያሉ ቁሳቁሶችን ማዘጋጀት ይችላል፦
የኢቪኤ ፊልም
የፖኤ ፊልም
ቲፒቲ ወይም ሌሎች የኋላ ሽፋኖች
የመከላከያ ቁራጮች
የባስባር መከላከያ ቁሳቁሶች
ከተቆረጠ በኋላ ማሽኑ ማሸጊያውን በራስ-ሰር በመስታወቱ ላይ ያስቀምጣል።
ለመስታወት-መስታወት ሞጁሎች የፖሊመር የኋላ ሽፋን በሁለተኛ የመስታወት ቁራጭ ይተካል። ስለዚህ የመስመር አቀማመጥ፣ ላሚኔተር እና የአያያዝ መሳሪያዎች ለተጨማሪ ክብደት እና ለተለያየ የሞጁል መዋቅር የተነደፉ መሆን አለባቸው።
ትናንሽ ፋብሪካዎች የኢቪኤ እና የኋላ ሽፋን ቁሳቁሶችን በእጅ ሊቆርጡ ይችላሉ። አውቶማቲክ መቁረጥ እና መዘርጋት የምርት አቅም ሲጨምር የበለጠ ጠቃሚ ይሆናል ምክንያቱም የልኬት ወጥነትን ስለሚያሻሽል እና የቁሳቁስ ብክነትን ስለሚቀንስ።
7. አውቶማቲክ የመዘርጋት ማሽን
ሌይአፕ በአንድ ሞጁል 48 ሰከንድ ወይም ከዚያ ያነሰ የዑደት ጊዜ፣ ±0.1 ሚሜ የብርጭቆ አሰላለፍ ትክክለኛነት፣ እና ከ1,600 እስከ 2,600 ሚሜ ረጅም ጎን ያለውን ብርጭቆ የሚሸፍን የሥራ ክልል ተብሎ ተገልጿል።
የ ራስ-ሰር የማስቀመጫ ማሽን የተጠናቀቁ የሴል ሕብረቁምፊዎችን ወስዶ በመስታወት እና በኢንካፕሱላንት ላይ ያስቀምጣቸዋል።
ይህ ትክክለኛ ሂደት ነው። የሕብረቁምፊ ክፍተት፣ የሴል አሰላለፍ እና በሴሎች እና በመስታወት ጠርዞች መካከል ያለው ርቀት በተገለጹት መቻቻል ውስጥ መቆየት አለበት።
ደካማ አሰላለፍ በተጠናቀቀ ፓነል ላይ ለማስተዋል ቀላል ነው፣ ነገር ግን መልክ ብቻውን አሳሳቢ አይደለም። የተሳሳቱ የሕብረቁምፊ አቀማመጦች በማሸጊያ፣ በጠርዝ መዘጋት እና በረጅም ጊዜ የሞዱል አስተማማኝነት ላይም ተጽዕኖ ሊያሳድሩ ይችላሉ።
አውቶማቲክ የማስቀመጫ ማሽን በተለምዶ የሚጠቀመው፡-
የኢንዱስትሪ ሮቦቶች ወይም የጋንትሪ ሲስተሞች
የቫኩም መያዣዎች
የእይታ ካሜራዎች
አውቶማቲክ የአቀማመጥ እርማት
የሕብረቁምፊ ክፍተት መቆጣጠሪያዎች
የመስታወት አቀማመጥ ማወቂያ
አንዳንድ የምርት መስመሮች የተለየ የማስቀመጫ ማሽን ይጠቀማሉ። ሌሎች ደግሞ የሕብረቁምፊ አቀማመጥን፣ ማስቀመጫን እና ባስቀመጫን በአንድ የተቀናጀ ክፍል ውስጥ ያጣምራሉ።
8. የባስ ማሽን
ራስ-ሰር የባስ ማሽን በ17–18 ሰከንድ ዑደት ይሠራል እና አጠቃቀሙን ከ99% በላይ ይይዛል፣ እና ብዙ-ባስባር አቀማመጦች እየተባዙ ሲሄዱ ከ5 እስከ 30 ባስባሮችን መሸፈን አለበት።
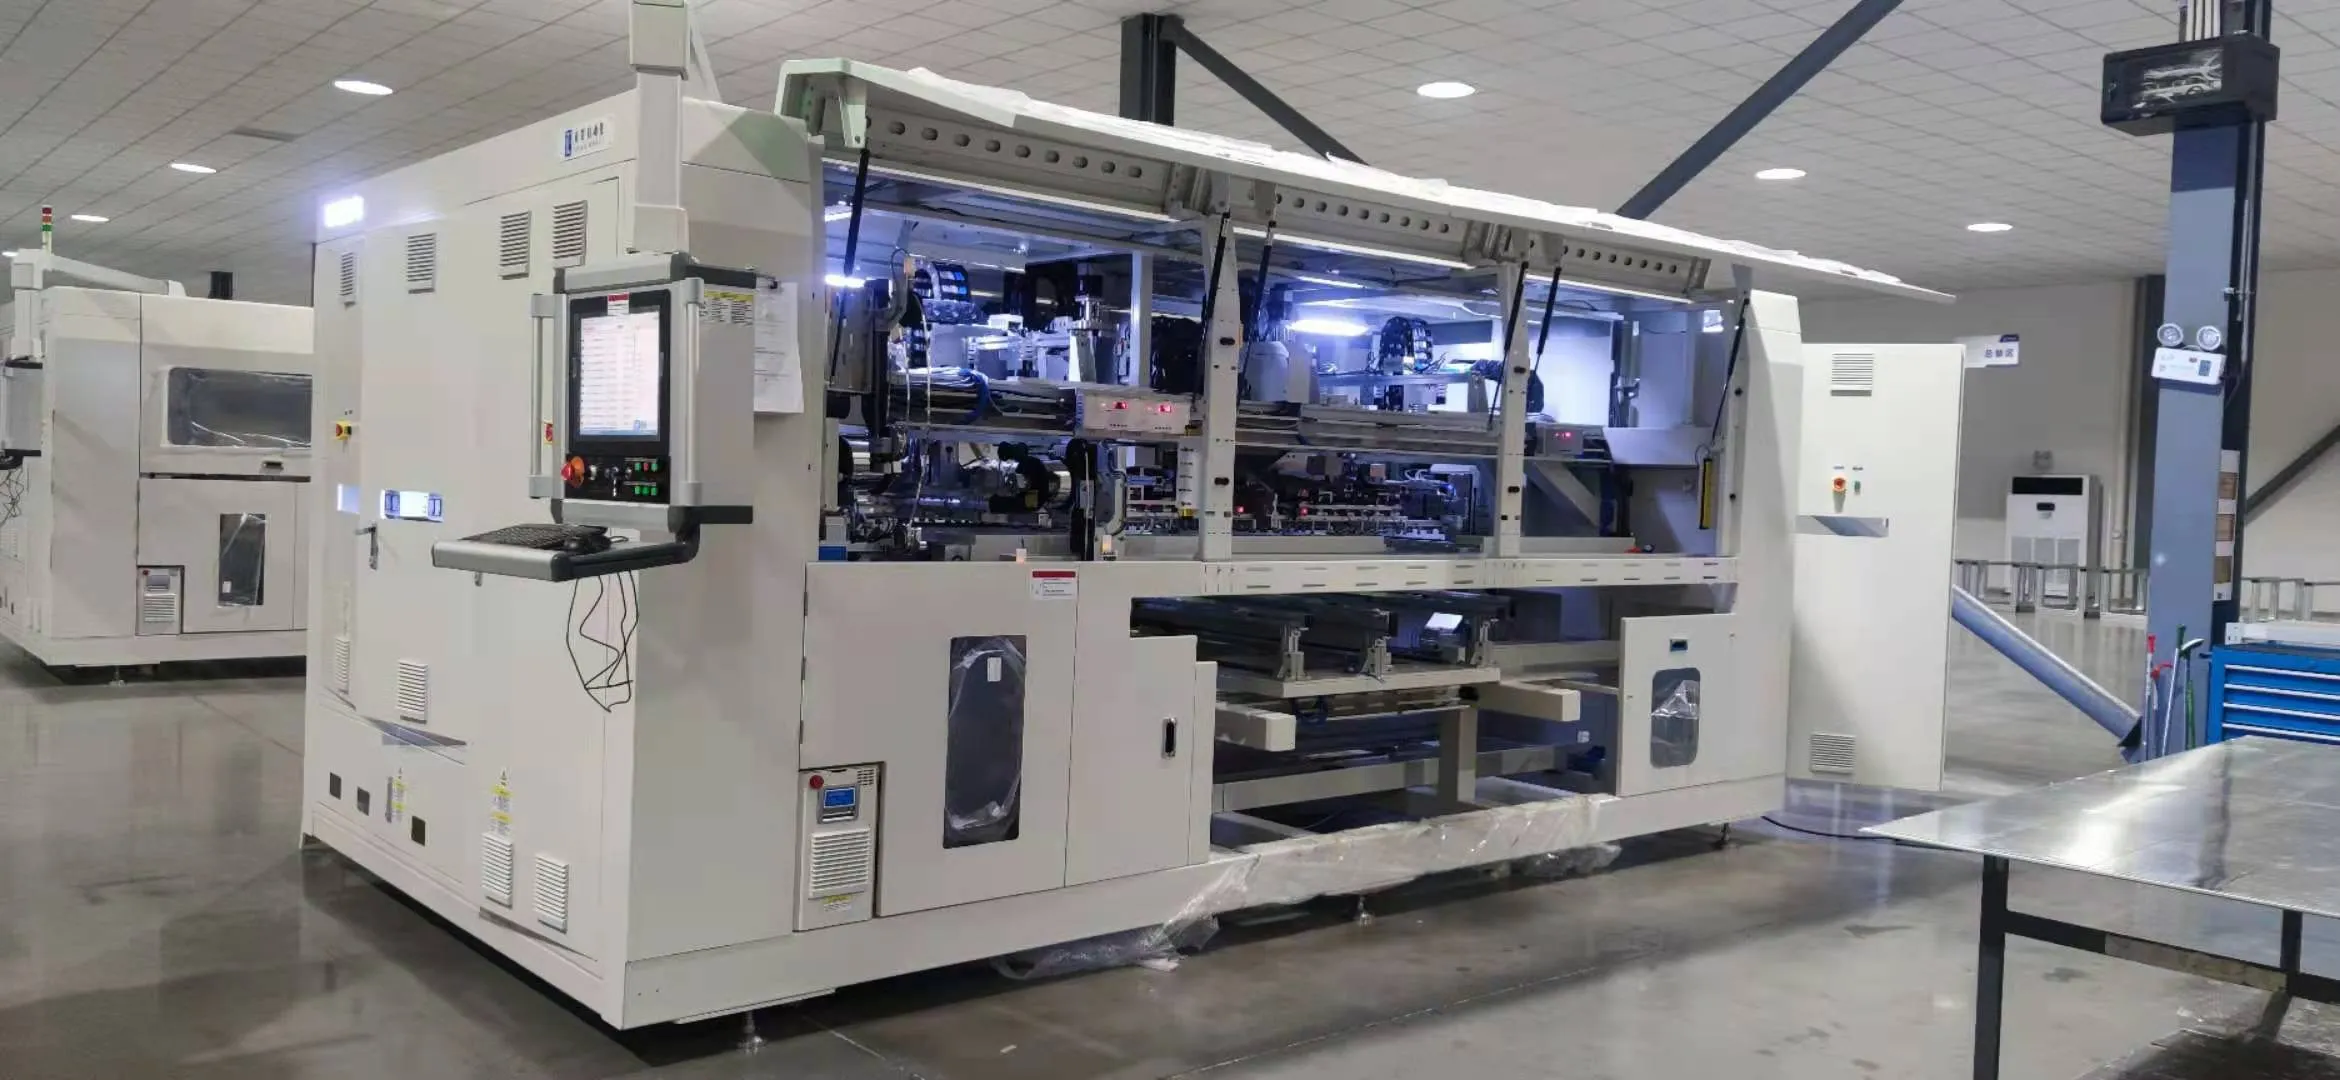
ሕብረቁምፊዎቹ ከተቀመጡ በኋላ፣ በተለምዶ በአንድ ራስ-ሰር የባስባር ማሽን.
አውቶማቲክ የባስ ማሽን የሕብረቁምፊ ተርሚናሎችን በሞዱሉ ኤሌክትሪካዊ ንድፍ መሠረት ይሸጣል ወይም ይሸጣል። እንዲሁም የባስባር ሪባኖችን በራስ-ሰር ማጠፍ፣ መቁረጥ እና ማስቀመጥ ይችላል።
የግማሽ ሴል ሞጁሎች ልዩ ትኩረት ያስፈልጋቸዋል ምክንያቱም የላይኛው እና የታችኛው የሴል ክፍሎቻቸው በአጠቃላይ በትይዩ የተገናኙ ናቸው። የመውጫ ነጥቡ በተለምዶ ከፓነሉ አናት ይልቅ በመሃል አካባቢ ይገኛል።
የባስ ማድረግ ሂደት መቆጣጠር ያለበት፡
የባስባር አቀማመጥ
የብየዳ ወይም የሽያጭ ሙቀት
የመገጣጠሚያ ጥንካሬ
የሪቦን ቅርጽ
የሕብረቁምፊ ክፍተት
የመውጫ ሪቦን አቀማመጥ
ደካማ የባስ ግንኙነት የኃይል መጥፋት፣ ከፍተኛ የአካባቢ ማሞቂያ ወይም ሙሉ የወረዳ ውድቀት ሊያስከትል ይችላል።
በትንሽ ከፊል-አውቶማቲክ መስመር ላይ ባስ ማድረግ በሽያጭ መሳሪያዎች እና አቀማመጥ አብነቶች በእጅ ሊጠናቀቅ ይችላል። ከፍተኛ አቅም ያላቸው ፋብሪካዎች ለተሻለ ወጥነት እና ውጤት በተለምዶ አውቶማቲክ ባስ ማሽኖችን ይጠቀማሉ።
9. የቅድመ-ላሚኔሽን ኢኤል ሞካሪ እና የእይታ ምርመራ
ከላሚኔሽን በፊት ያለው EL በምስል ጥራት ይገዛል — በአሁኑ ሞካሪ ላይ 4,928 × 3,264 ፒክሴሎች — እና መስመሩ ለመገንባት ያሰበውን ትልቁን ሞጁል የሚይዝ የሥራ ቦታ።
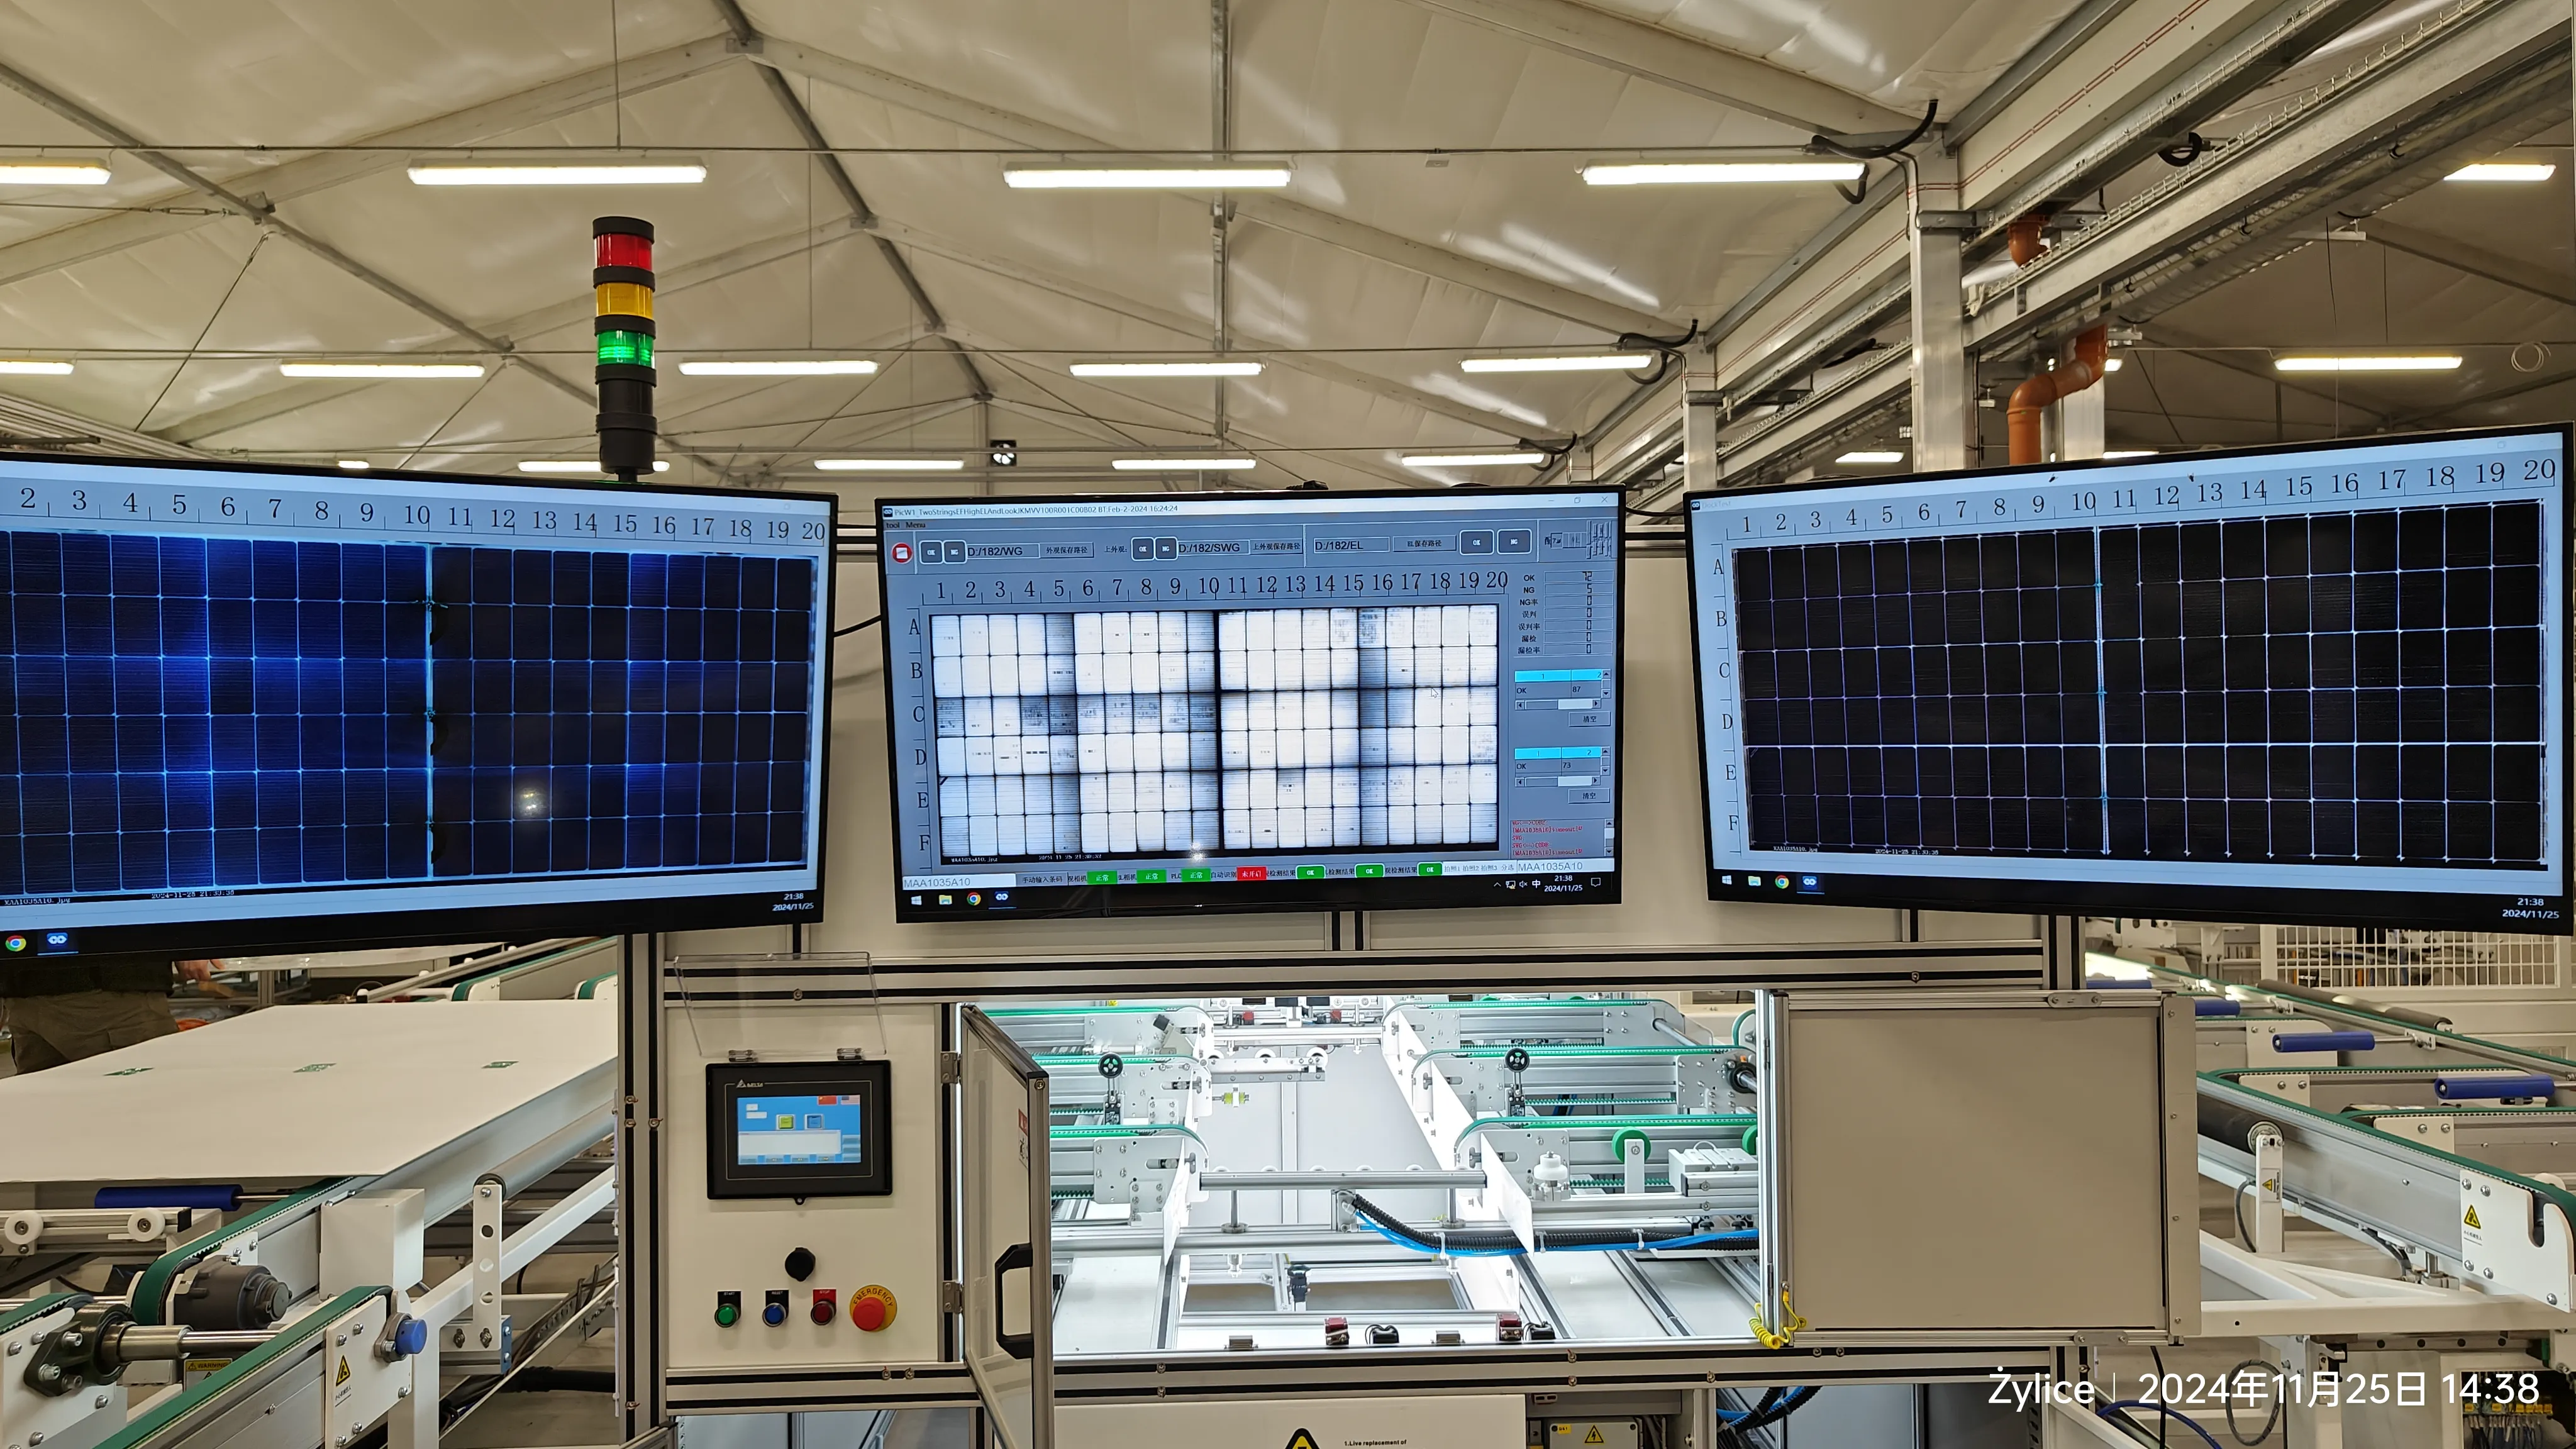
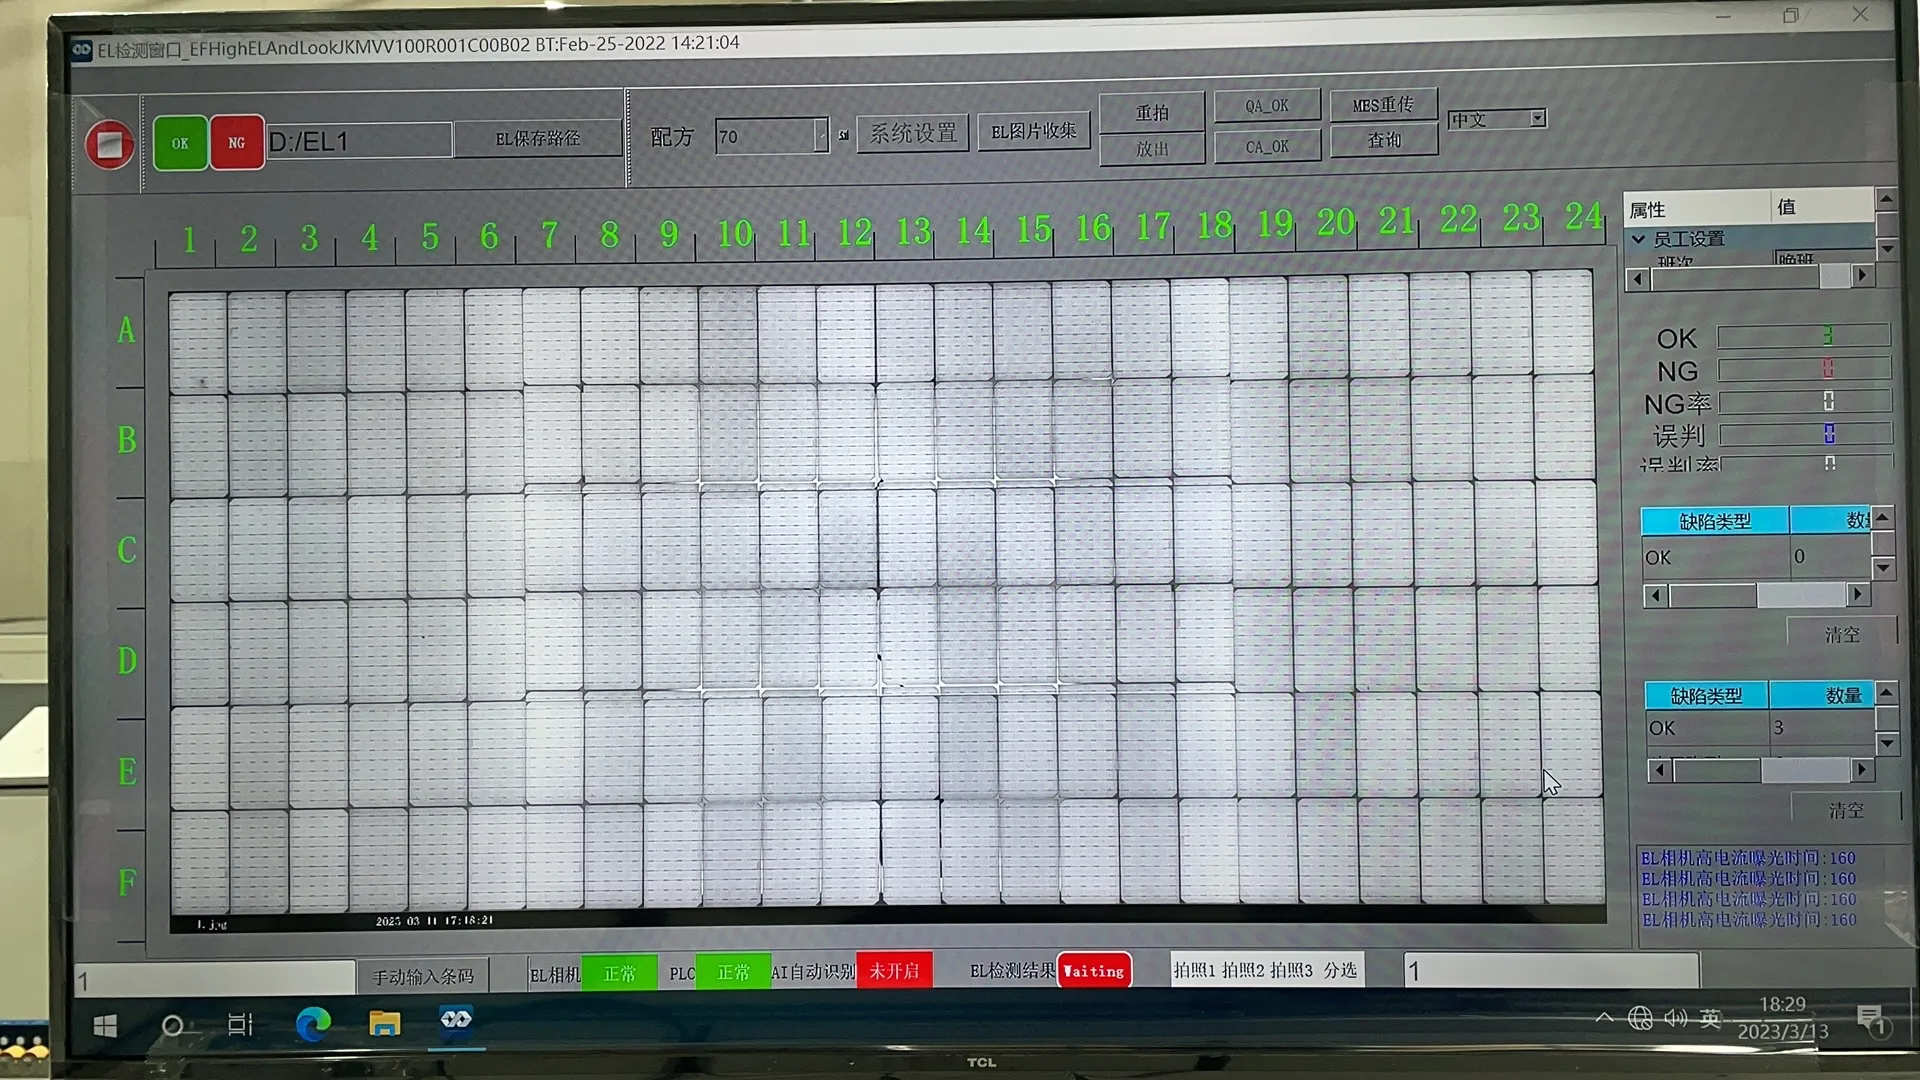
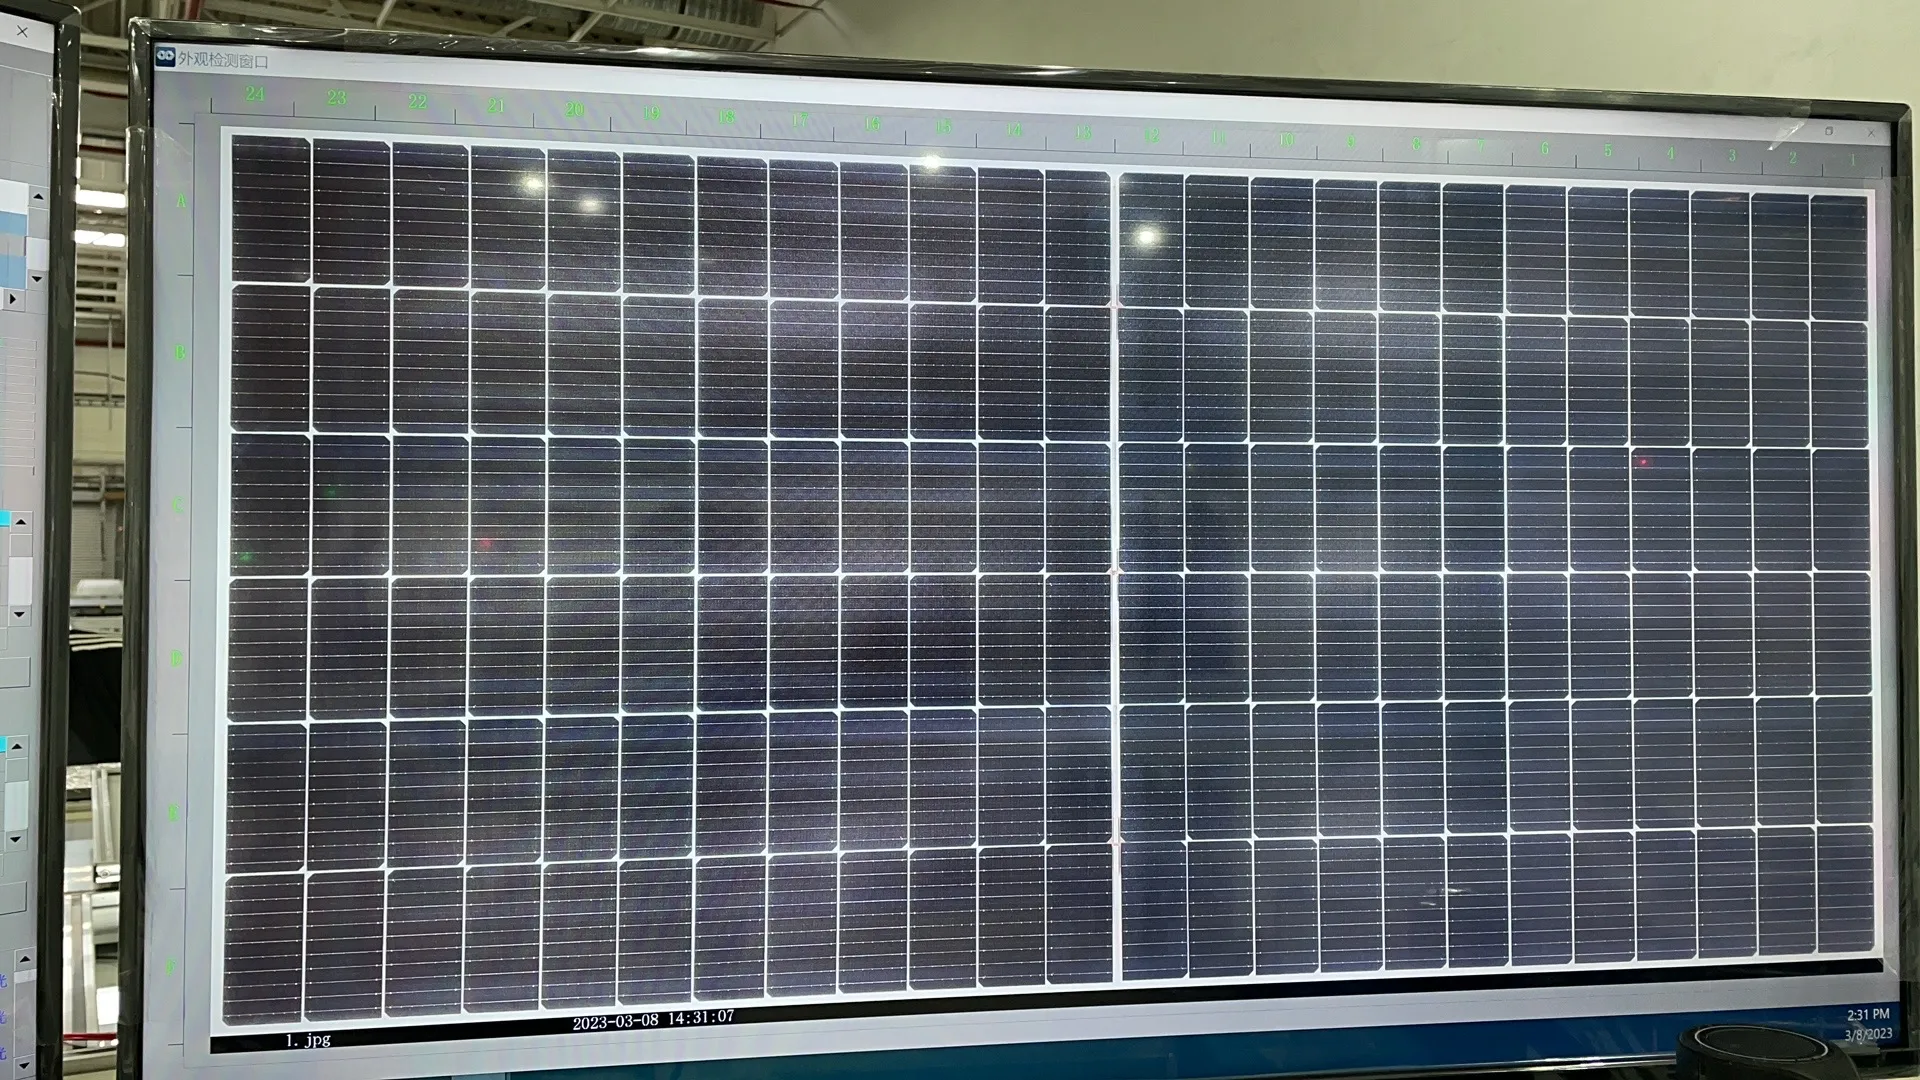
ላይ በባስባር ሪባን በኤሌክትሪክ መገናኘት አለባቸው። EL ሙከራ.
ይህ ብዙ የምርት ጉድለቶችን ለመጠገን የመጨረሻው ተግባራዊ እድል ነው። ኦፕሬተሮች ወይም አውቶማቲክ የፍተሻ ስርዓቶች እንደሚከተሉት ያሉ ችግሮችን ይፈትሻሉ፡
የተሰነጠቁ ሴሎች
የተሳሳቱ ሕብረቁምፊዎች
የጎደሉ ሪባኖች
ደካማ የባስ ግንኙነቶች
የተሳሳቱ የመውጫ ቦታዎች
በሞዱል ውስጥ ብክለት
የተሸበሸበ ወይም የተፈናቀለ ኢንካፕሱላንት
የተሳሳተ የኋላ ሉህ አቀማመጥ
የቅድመ-ላሚኔሽን ኢኤል ሞካሪ ሙሉውን የሴል ዑደት ኤሌክትሪካዊ ሁኔታ በቋሚነት ከመታተሙ በፊት ይፈትሻል።
ላሚኔሽን ውጤታማ በሆነ መልኩ የማይቀለበስ ነው። ከላሚኔሽን በኋላ ጉድለት ከተገኘ የጥገና ዋጋ በጣም ከፍ ያለ ነው፣ እና በብዙ አጋጣሚዎች ሙሉው ሞዱል መጣል አለበት።
10. የሶላር ፓነል ላሚነተር
የሂደቱ መስኮት ኢንካፕሱላንት እየተገናኘ ሳለ 140–150°C ነው፣ እና የምግብ አዘገጃጀቱ ከአንድ የሙቀት መጠን ቅንብር ይልቅ የቫኪዩም ደረጃዎች፣ የማሞቂያ መወጣጫ፣ ግፊት እና የመቆያ ጊዜ ቅደም ተከተል ነው።
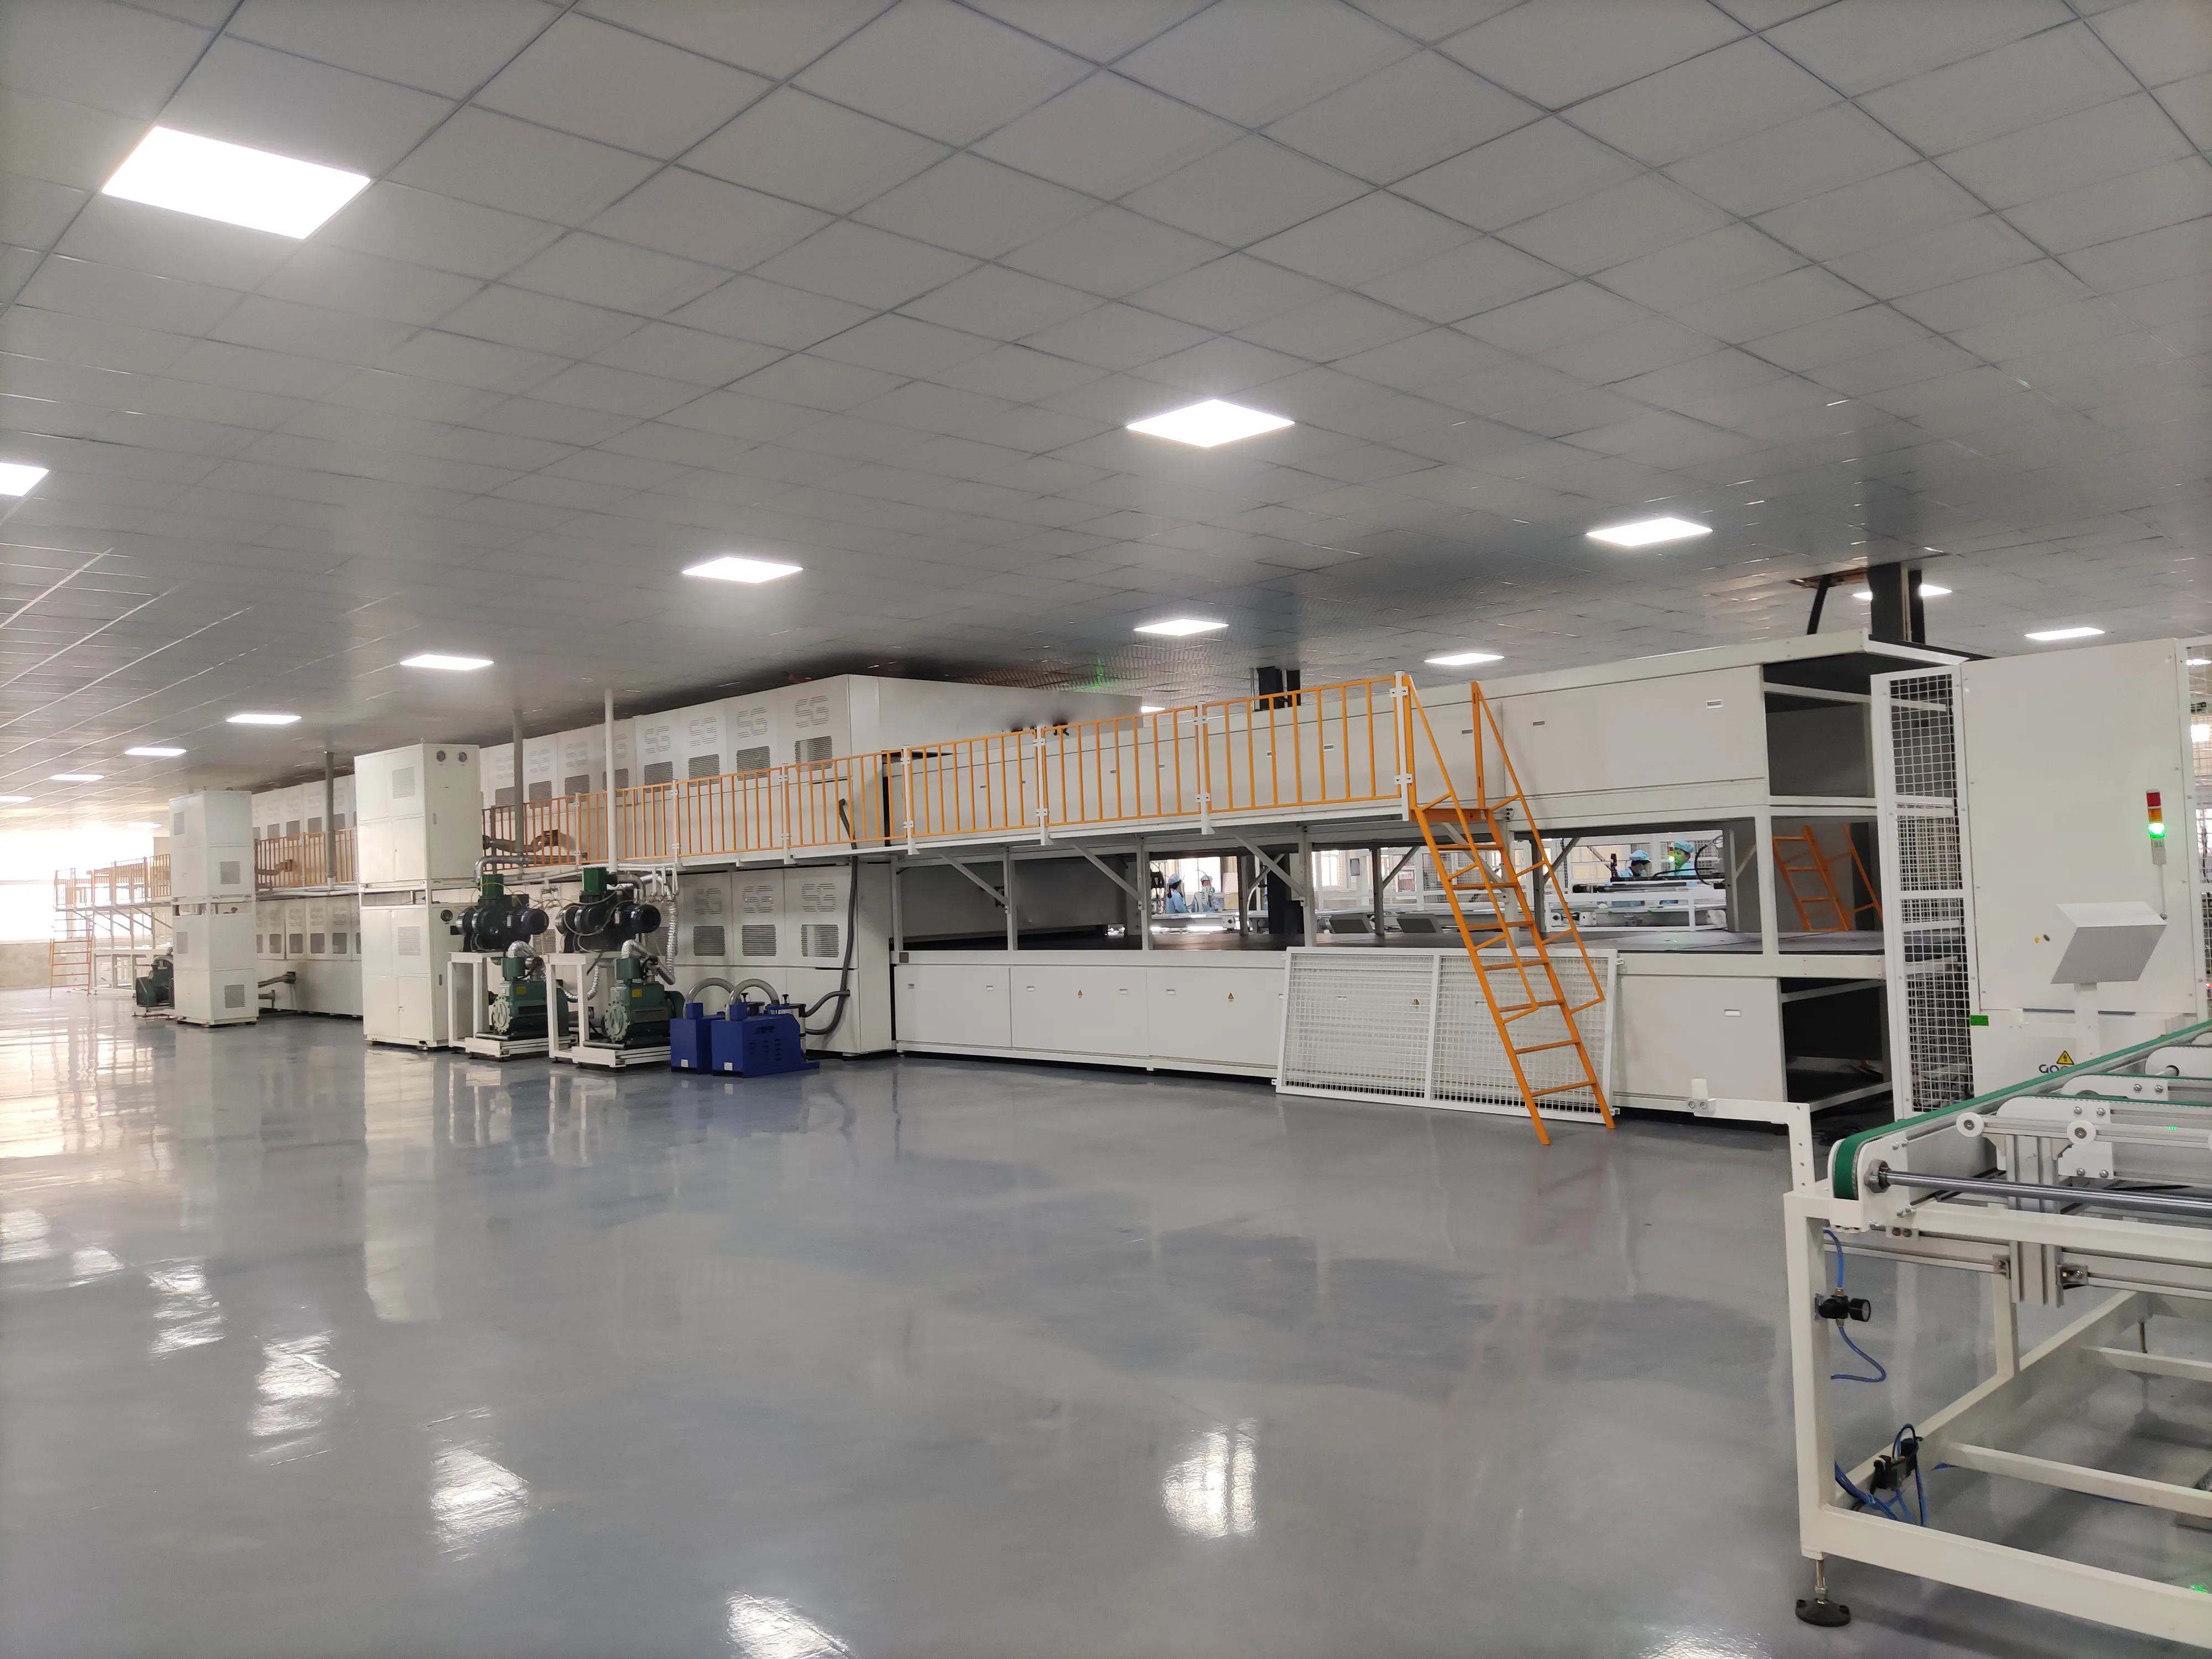
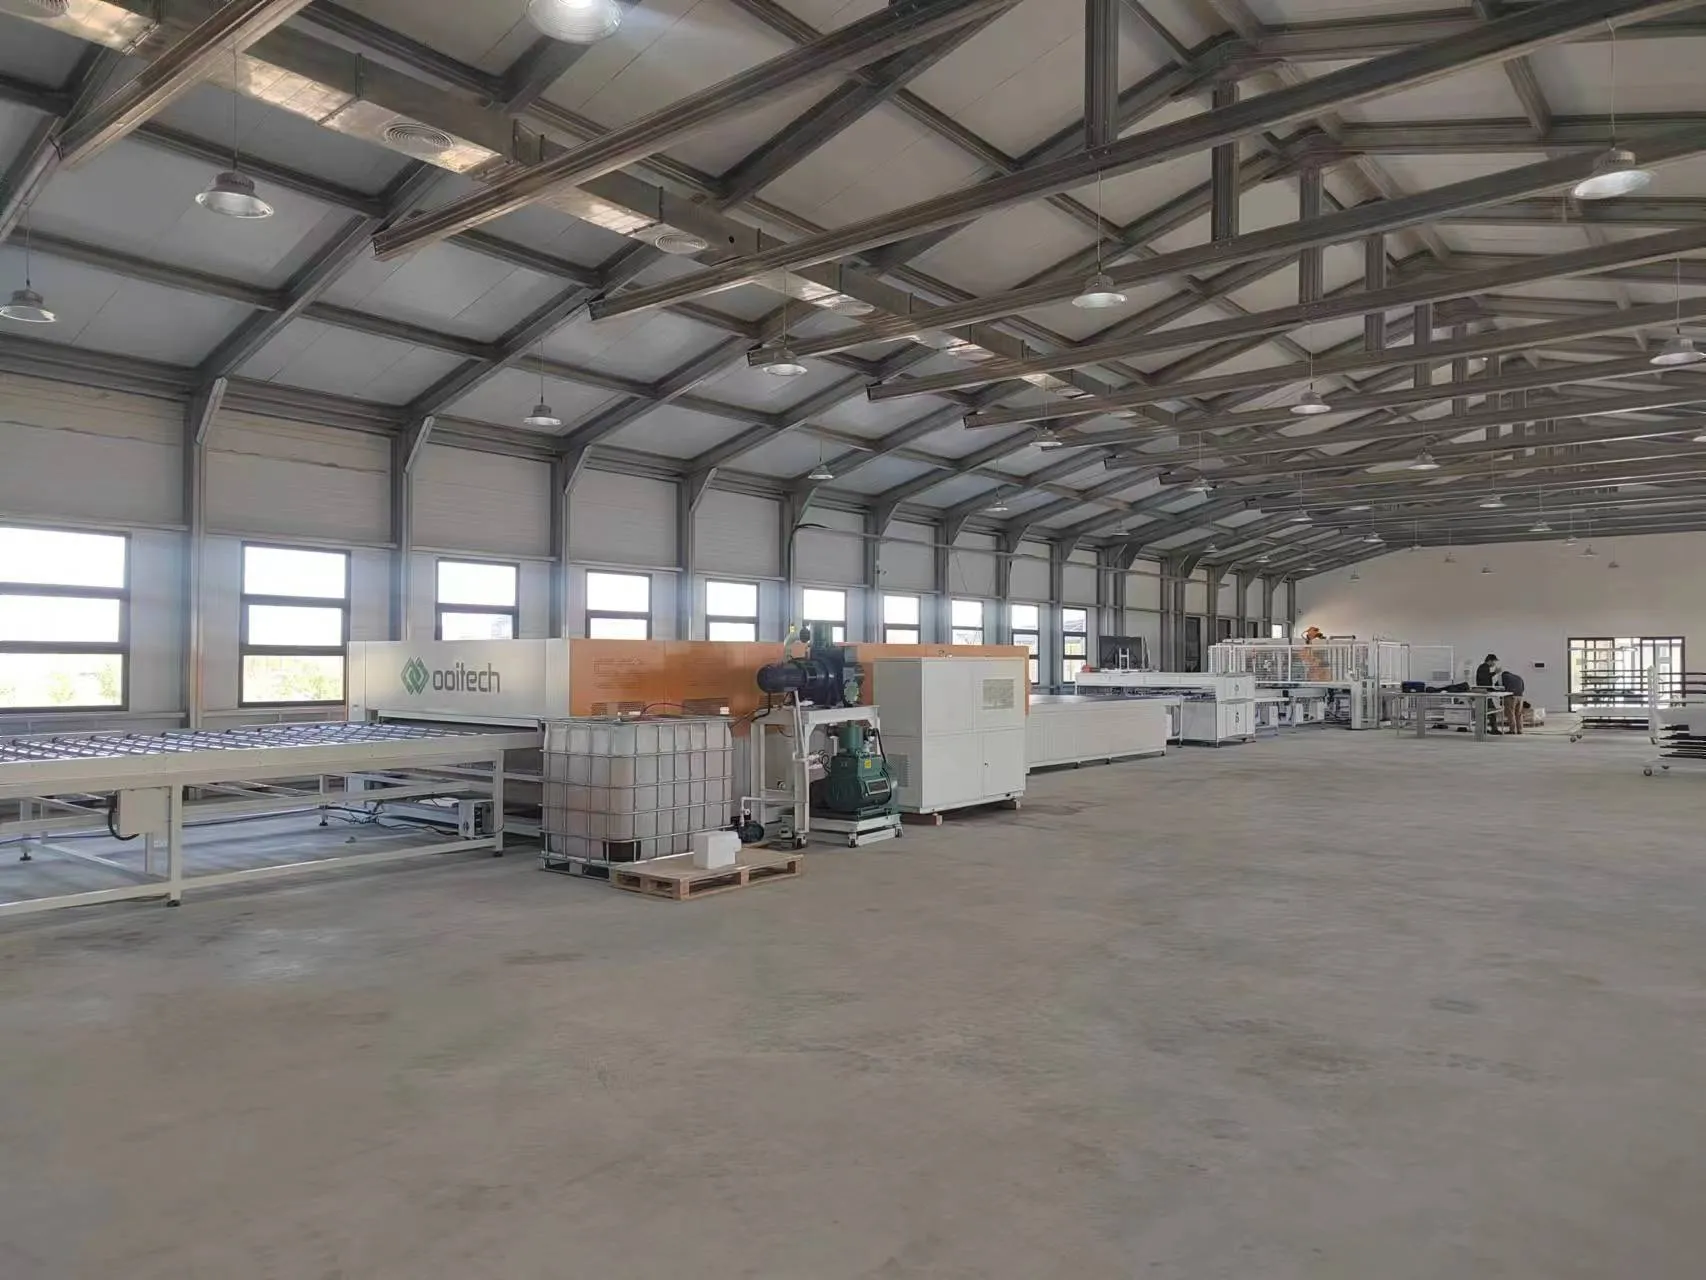
የ ከላሚኔሽን በፊት፣ የተገጣጠመው ሞጁል የእይታ ፍተሻ ማለፍ አለበት እና ላሚኔተር
በላሚነተሩ ውስጥ፣ ቫክዩም ከሞዱል ቁልል ውስጥ የታሰረ አየርን ያስወግዳል። ሙቀት እና ግፊት ከዚያም ኢቪኤ ወይም ፒኦኢን ያከማቻሉ፣ ሁሉንም ንብርብሮች አንድ ላይ ያጣምራሉ።
የላሚኔሽን አሰራር የሚወሰነው በሚከተሉት ነው፦
የኢንካፕሱላንት አይነት
የሞዱል መጠን
የመስታወት ውፍረት
የመስታወት-የኋላ ሉህ ወይም የመስታወት-መስታወት መዋቅር
የሴል ቴክኖሎጂ
የቁሳቁስ አቅራቢ መስፈርቶች
አንድ የተለመደ የላሚኔሽን ዑደት ከ10 እስከ 20 ደቂቃ ሊወስድ ይችላል፣ ምንም እንኳን ትክክለኛው ጊዜ እንደ ቁሳቁሶች እና መሳሪያዎች ይለያያል።
ላሚኔተሩ ብዙውን ጊዜ በምርት መስመር ውስጥ በጣም ቀርፋፋው ዋና ሂደት ነው። ስለዚህ አንድ ፋብሪካ በትይዩ የሚሰሩ በርካታ ላሚኔተሮች ሊፈልግ ይችላል።
ይህ የምርት አቅምን ሲያሰሉ አስፈላጊ ነጥብ ነው። ፈጣን ስትሪንገሮችን መጫን የላሚኔሽን ክፍል ፓነሎችን በተመሳሳይ ፍጥነት ማቀነባበር ካልቻለ የመጨረሻውን ሞጁል ውጤት አይጨምርም።
የላሚኔሽን ጥራት በቀጥታ ማጣበቅን፣ የኤሌክትሪክ መከላከያን፣ የእርጥበት መቋቋምን እና የሞጁሉን የሚጠበቀውን የአገልግሎት ዘመን ይነካል።
11. የመቁረጥ እና ከላሚኔሽን በኋላ የፍተሻ መሳሪያዎች
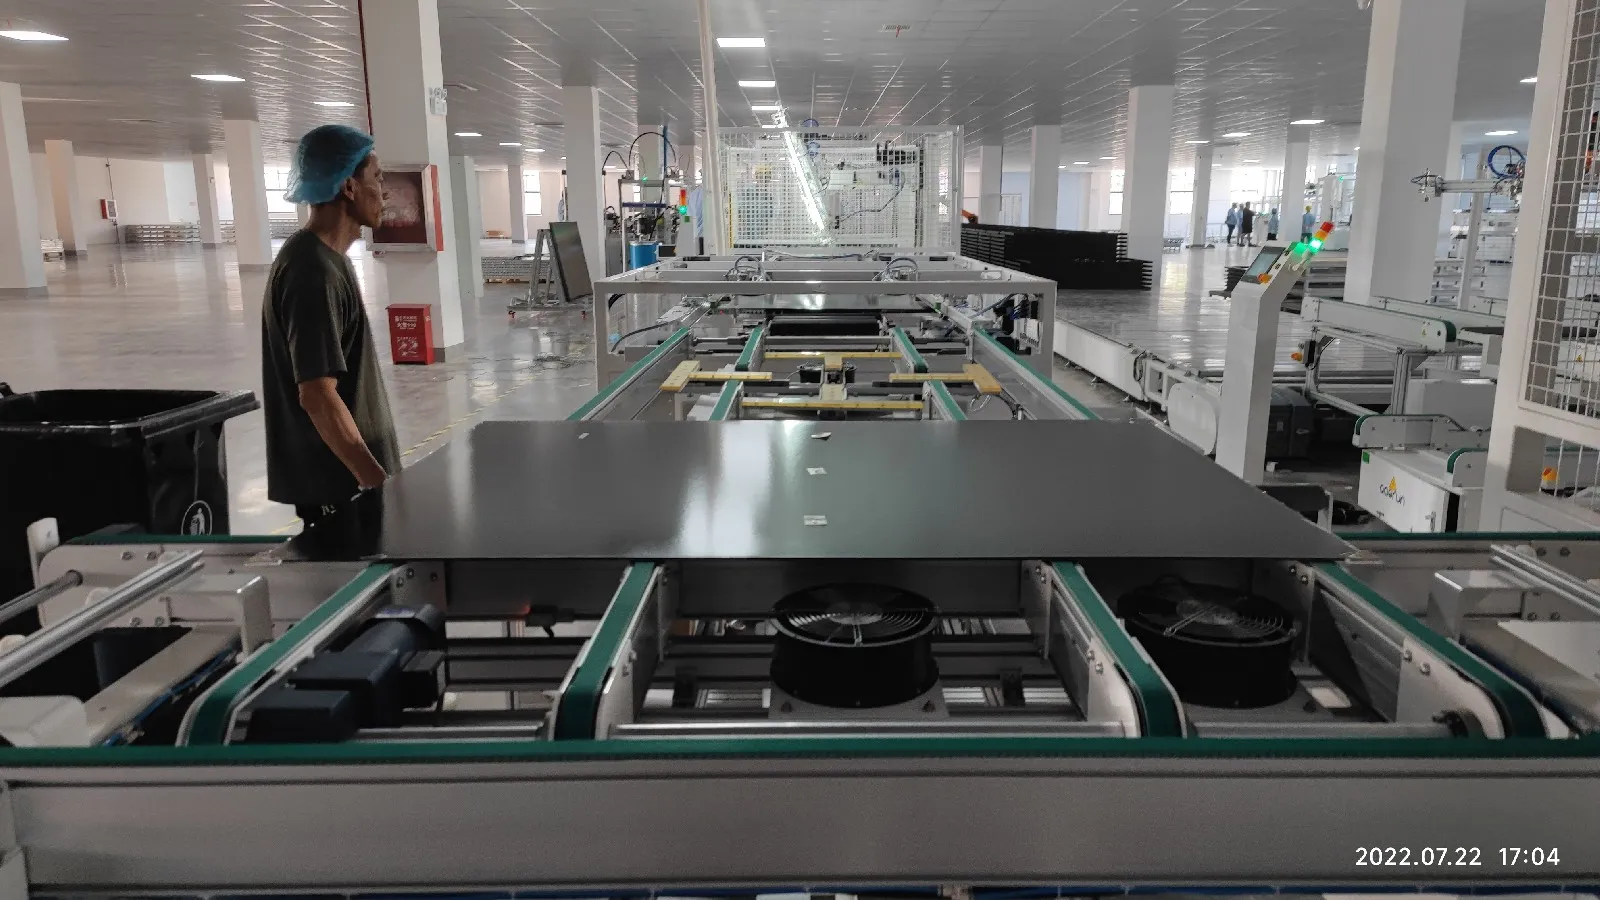
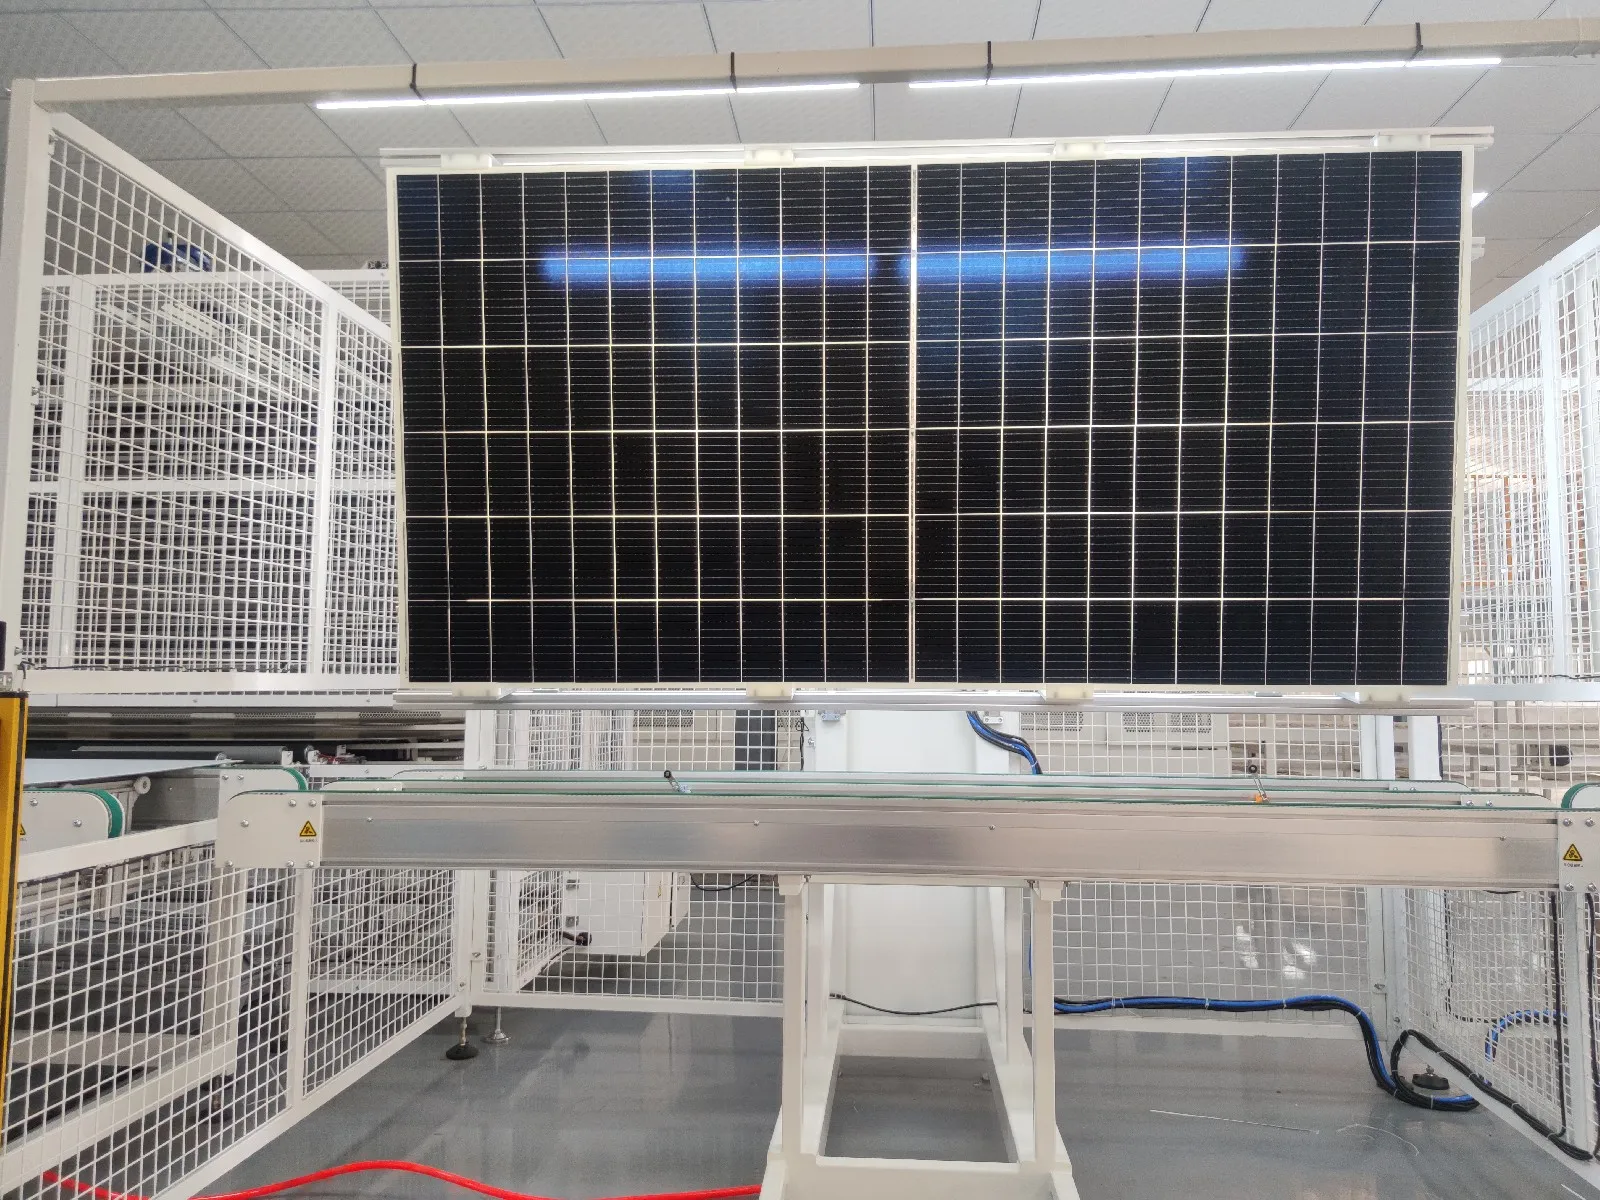
ከላሚኔሽን በኋላ ከመጠን በላይ የሆነ EVA፣ POE ወይም የኋላ ሉህ በሞዱሉ ጠርዝ ዙሪያ ይቀራል። ይህ ቁሳቁስ ከመቅረጽ በፊት መወገድ አለበት።
በትንሽ መስመር ላይ ኦፕሬተሮች ጠርዞቹን በእጅ ሊቆርጡ ይችላሉ። ከፍተኛ አቅም ያለው አውቶማቲክ መስመር በተለምዶ የጠርዝ መቁረጫ ማሽን ይጠቀማል።
ላሚኔት የተደረገው ሞዱል ለሚከተሉትም ይፈተሻል፦
የአየር አረፋዎች
ዲላሚኔሽን
ከመጠን በላይ የሆነ ኢንካፕሱላንት ፍሰት
ጭረቶች
የመስታወት ጉዳት
የሴል እንቅስቃሴ
የሕብረቁምፊ መፈናቀል
በላሚኔቱ ውስጥ ብክለት
አውቶማቲክ የማዞሪያ ክፍሎች በእጅ ማንሳት ላይ ሳይመሰረቱ የሞዱሉን ሁለቱንም ጎኖች ለመመርመር ቀላል ያደርጋሉ።
12. የፍሬም ማጣበቅ እና የፍሬም ማሽን
የፍሬም ትክክለኛነት በ±1 ሚሜ ይያዛል፣ የዲያጎናል ልዩነት በ±1.5 ሚሜ ውስጥ፣ እስከ 2,000 × 1,100 × 50 ሚሜ ባለው የሥራ ክልል ላይ፤ የፍሬም ሙጫ እስከ 2,500 ሚሜ ርዝመት ይሠራል።
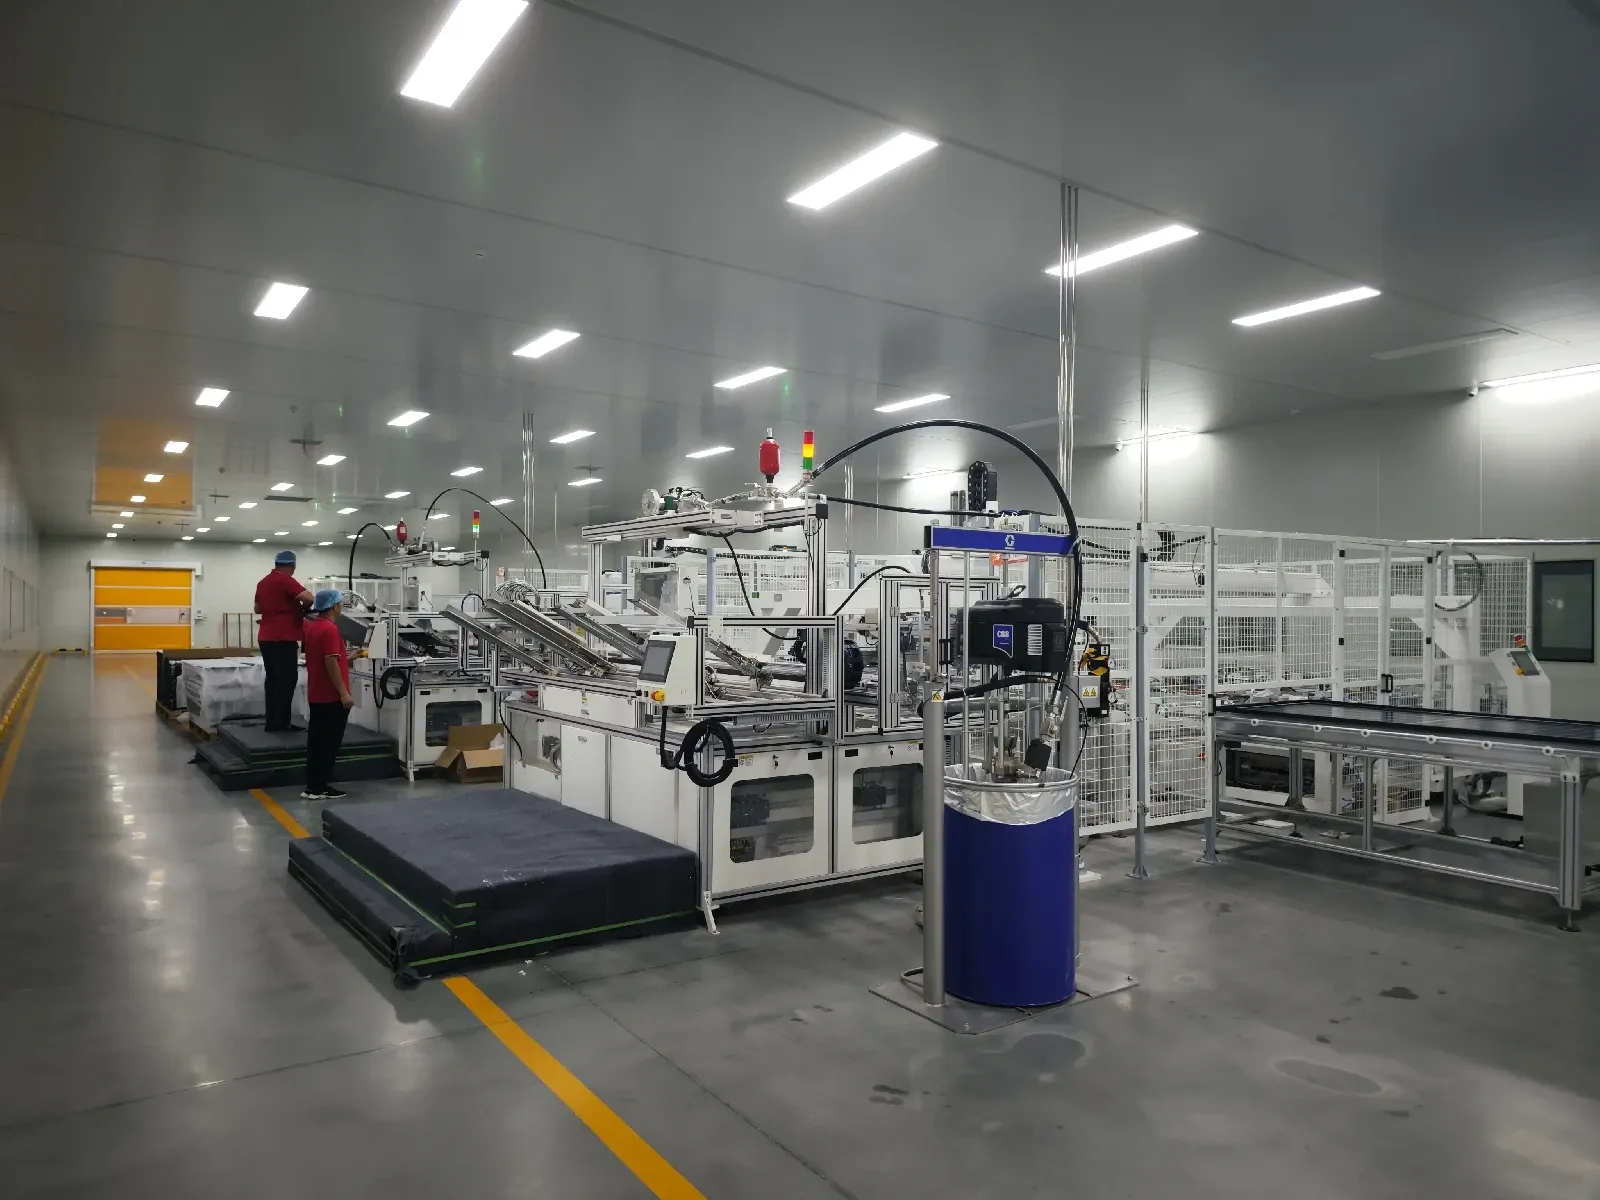

መስታወቱን፣ ኢንካፕሱላንትን፣ የሶላር ሴሎችን እና የኋላ ሉሁን—ወይም የኋላ መስታወትን—ወደ አንድ ዘላቂ መዋቅር ያቀላቅላል። አብዛኛዎቹ የተለመዱ የሶላር ፓነሎች በየፍሬም ማሽን
የፍሬም ክፍል የሚከተሉትን ሊያካትት ይችላል፦
አውቶማቲክ የፍሬም ማጣበቂያ ማሽን
የአሉሚኒየም ፍሬም መጫኛ ስርዓት
የማዕዘን ቁልፍ ማስገቢያ መሳሪያ
የፍሬም መሰብሰቢያ ማሽን
የአየር ግፊት ወይም የሃይድሮሊክ ፍሬም ማሽን
የፍሬም ቀዳዳ መቆፈሪያ መሳሪያ
ማኅተም ከአሉሚኒየም ፕሮፋይሎች ውስጥ ከመተግበሩ በፊት አራቱ የፍሬም ክፍሎች በተሰበሰበው ሞጁል ዙሪያ ይጫናሉ።
የተጠናቀቀው ፍሬም አራት ማዕዘን፣ ደህንነቱ የተጠበቀ እና በትክክል የታሸገ መሆን አለበት። የተለመዱ የፍሬም ጉድለቶች የላላ ማዕዘኖች፣ በቂ ያልሆነ ማኅተም፣ ከመጠን በላይ ማኅተም፣ ጭረቶች እና የተሳሳቱ የፍሬም ልኬቶች ያካትታሉ።
ፍሬም የሌላቸው የብርጭቆ-ብርጭቆ ሞጁሎች እንደ ምርቱ ዲዛይን ይህን ሂደት ላያስፈልጋቸው ይችላል።
13. የጅንክሽን ቦክስ መጫኛ ማሽኖች
ጁንክሽን-ቦክስ ብየዳ በ ±0.1 ሚሜ የCCD አቀማመጥ የ16 ሰከንድ ወይም ከዚያ ያነሰ ዑደት ይሠራል፣ ለብየዳ ውጥረት የሚጠበቀው ብቁ የመሆን መጠን በ100% ወይም በአጠገቡ ነው።
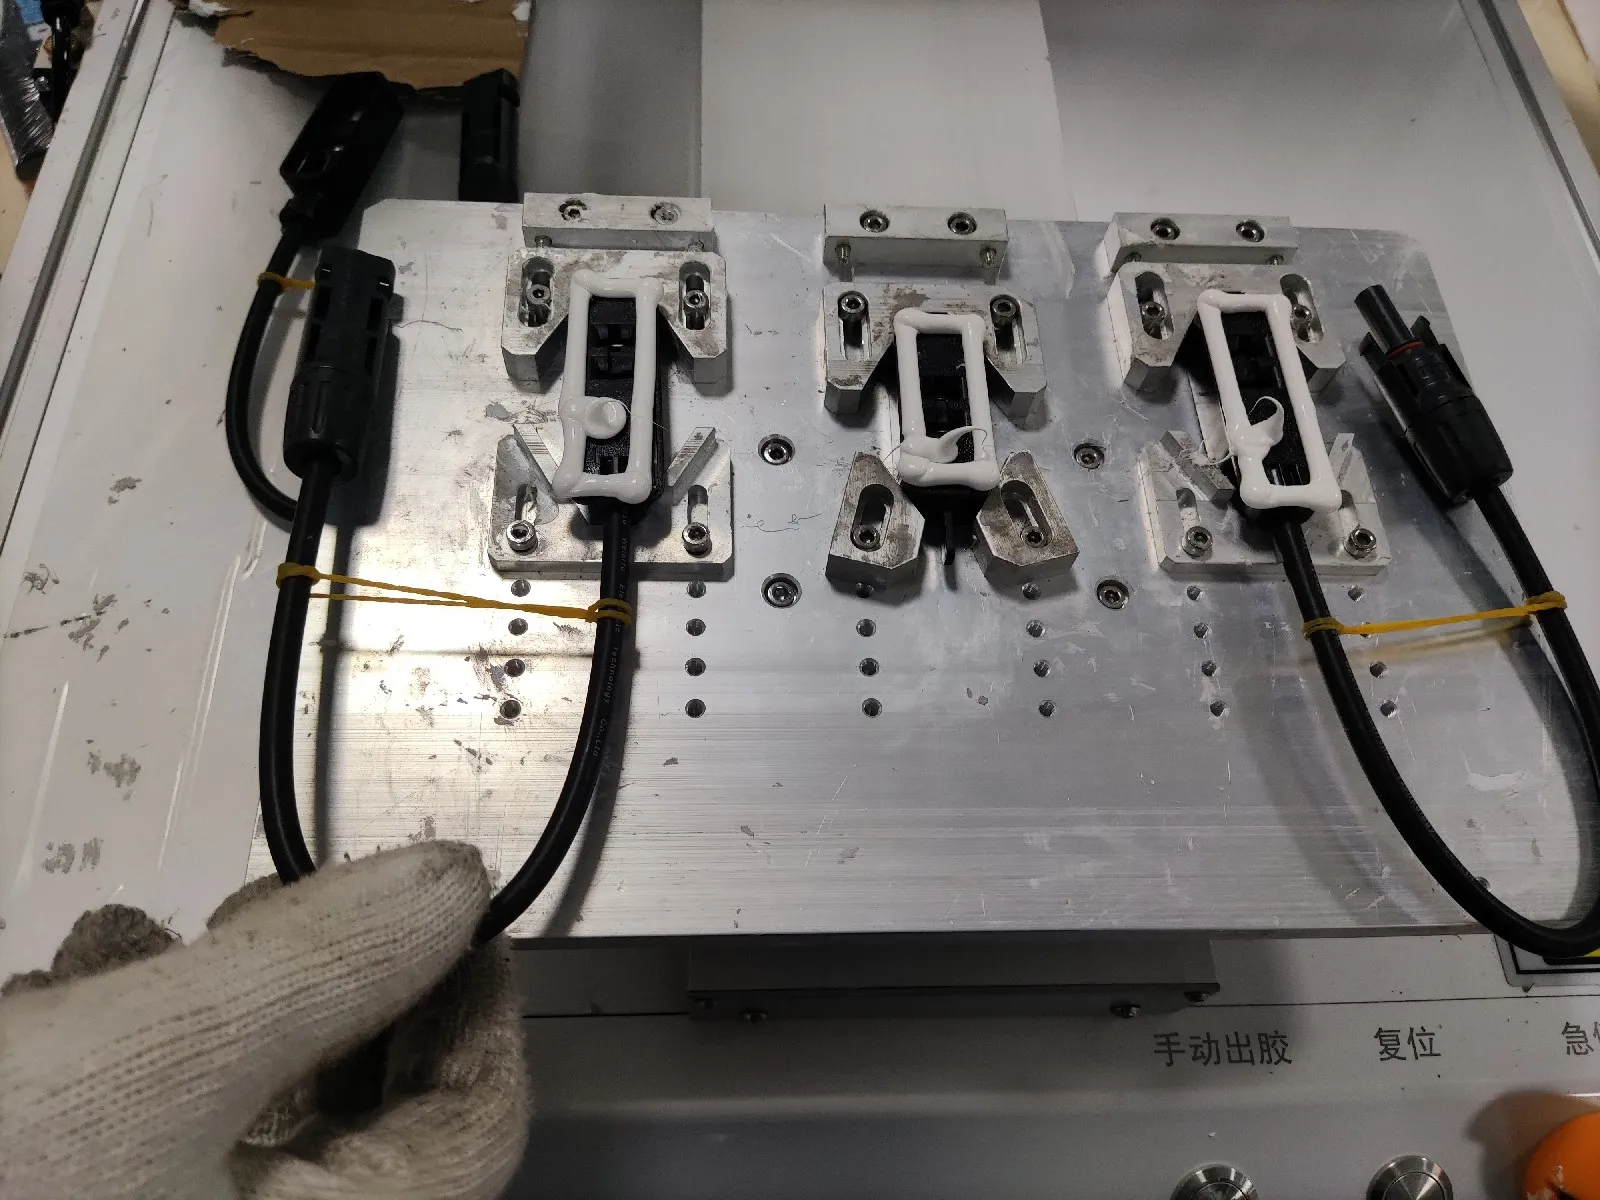
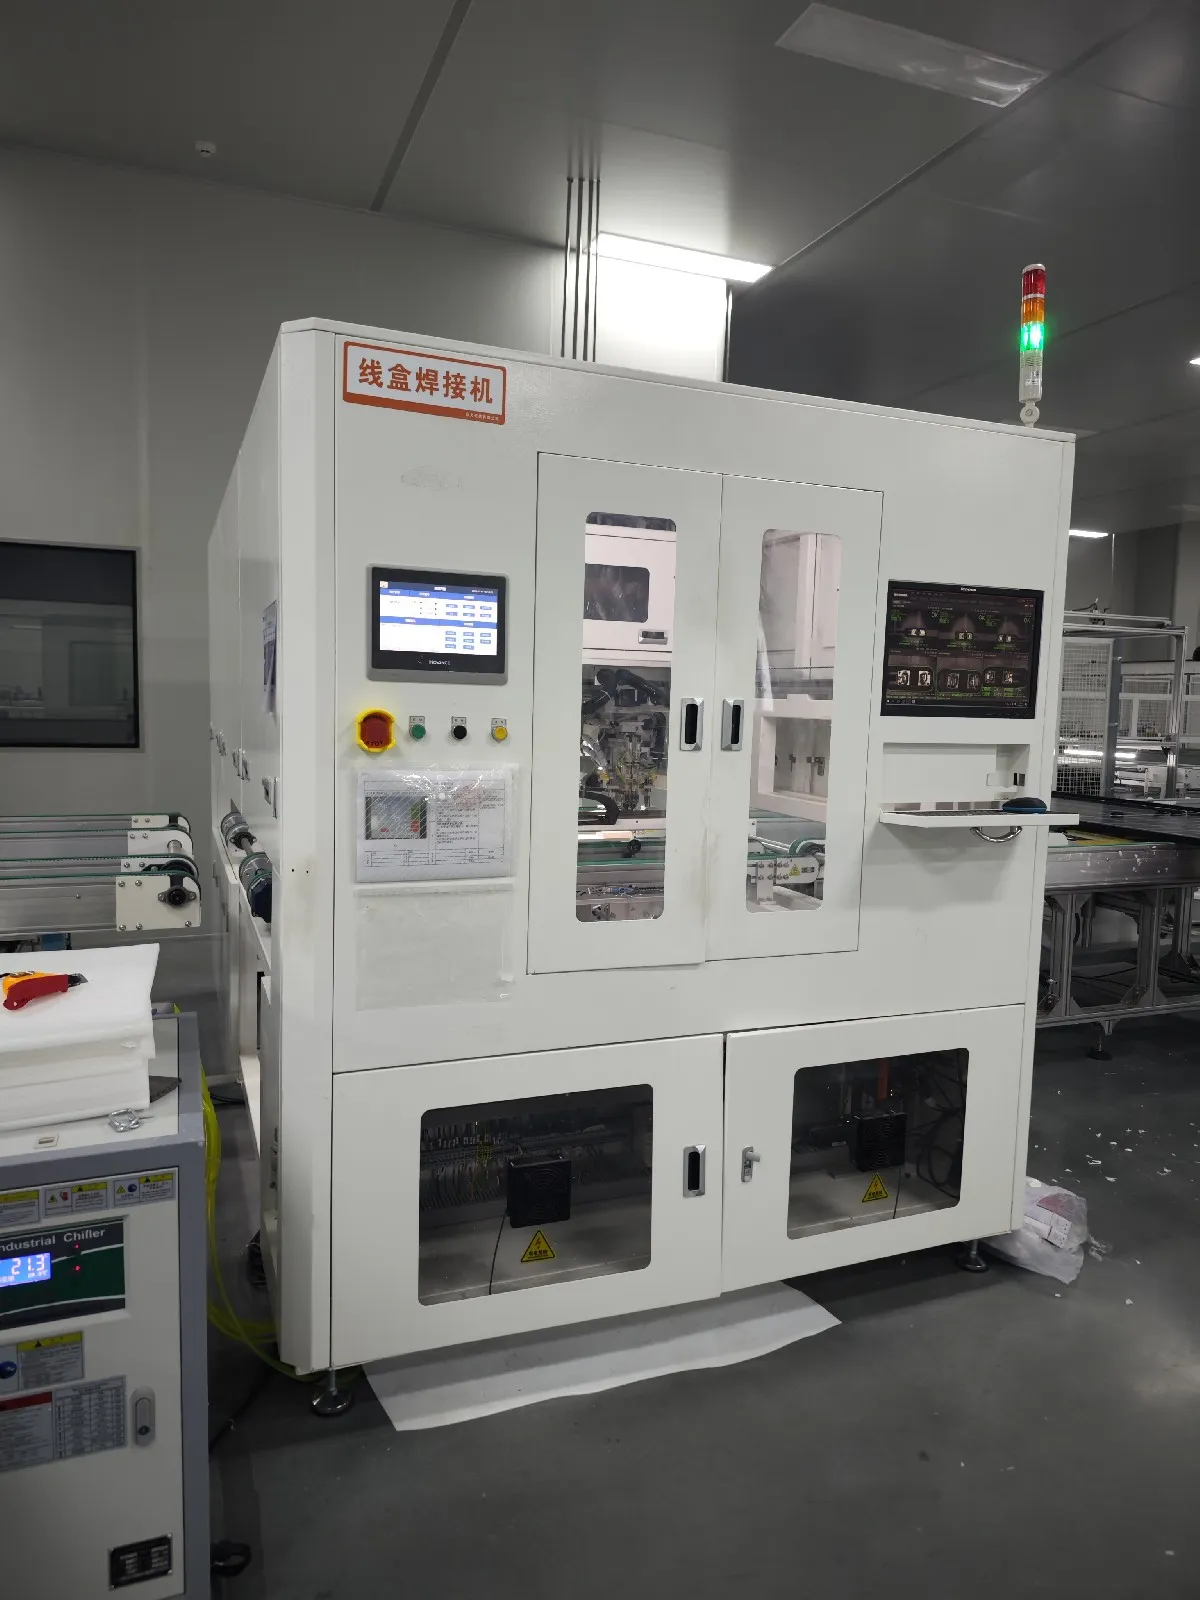
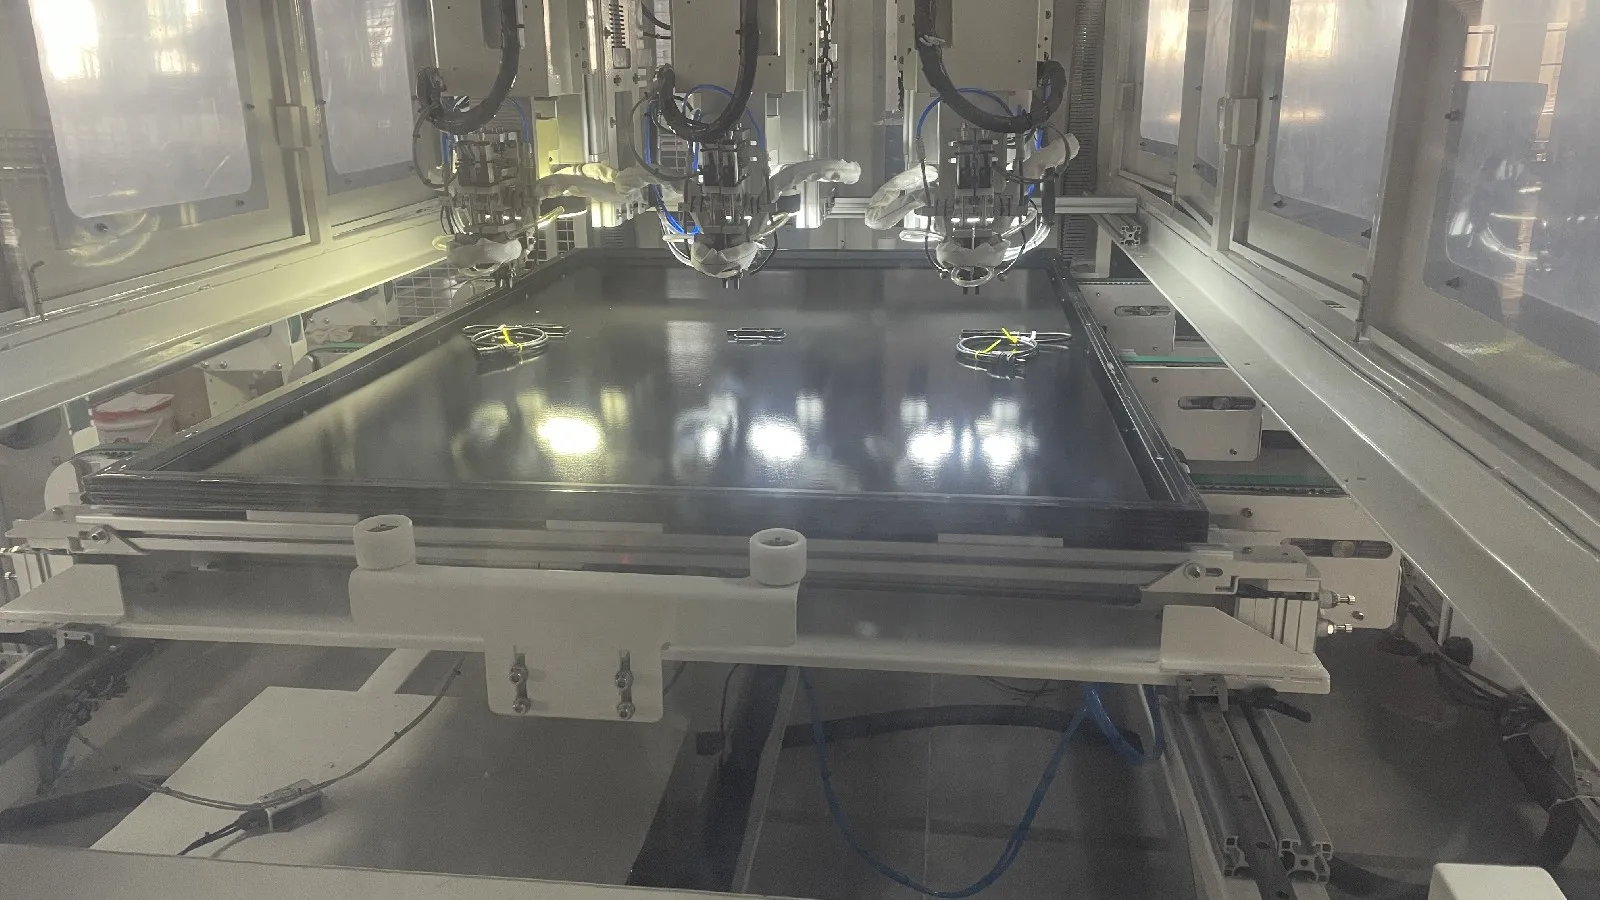
, የሚተገበር የአሉሚኒየም ፍሬም ይጠቀማሉ፣ ይህም የመስታወት ጠርዞችን ለመጠበቅ እና በትራንስፖርት እና በመጫኛ ጊዜ ሜካኒካል ድጋፍ ለመስጠት ነው። የመገናኛ ሳጥኑ ከሴል ዑደቱ የኤሌክትሪክ ውጤትን ይሰበስባል እና በሞጁሉ እና በውጫዊ የPV ስርዓቱ መካከል ያለውን ግንኙነት ይሰጣል። በአንድ.
የመገናኛ ሳጥን ሂደት የሚከተሉትን ሊያካትት ይችላል፦
የመገናኛ ሳጥን አቀማመጥ
ሲሊኮን ወይም ማጣበቂያ መርጨት
የመውጫ ሪባን ብየዳ
አውቶማቲክ ተርሚናል ብየዳ
AB ሙጫ መሙላት
ፖቲንግ
ኬብል እና ኮኔክተር ምርመራ
የመገናኛ ሳጥን ብየዳ ማሽን የሞጁሉን የመውጫ ሪባኖች ከመገናኛ ሳጥን ተርሚናሎች ጋር ያገናኛል። የመርጨት ወይም የፖቲንግ ማሽን ከዚያም የኤሌክትሪክ ግንኙነቶችን ከእርጥበት፣ ከእንቅስቃሴ እና ከዝገት ለመከላከል ማሸጊያ ወይም መሙያ ቁሳቁስ ይተገብራል።
ማጣበቂያው እና የፖቲንግ ቁሳቁሱ ከመጨረሻው ሙከራ እና ማሸጊያ በፊት በቂ የማከም ጊዜ ሊኖራቸው ይገባል።
14. የመጨረሻ ኢኤል ሞካሪ
የመጨረሻው EL በተለምዶ ከሁለቱ ፍተሻዎች የበለጠ ጥራት ያለው ነው፣ በአሁኑ ማሽን ላይ አራት ካሜራዎች በ5,440 × 3,648 ፒክሴሎች እና የምስል ትክክለኛነት በአንድ ፒክሴል ወደ 0.5 ሚሜ አካባቢ ነው።
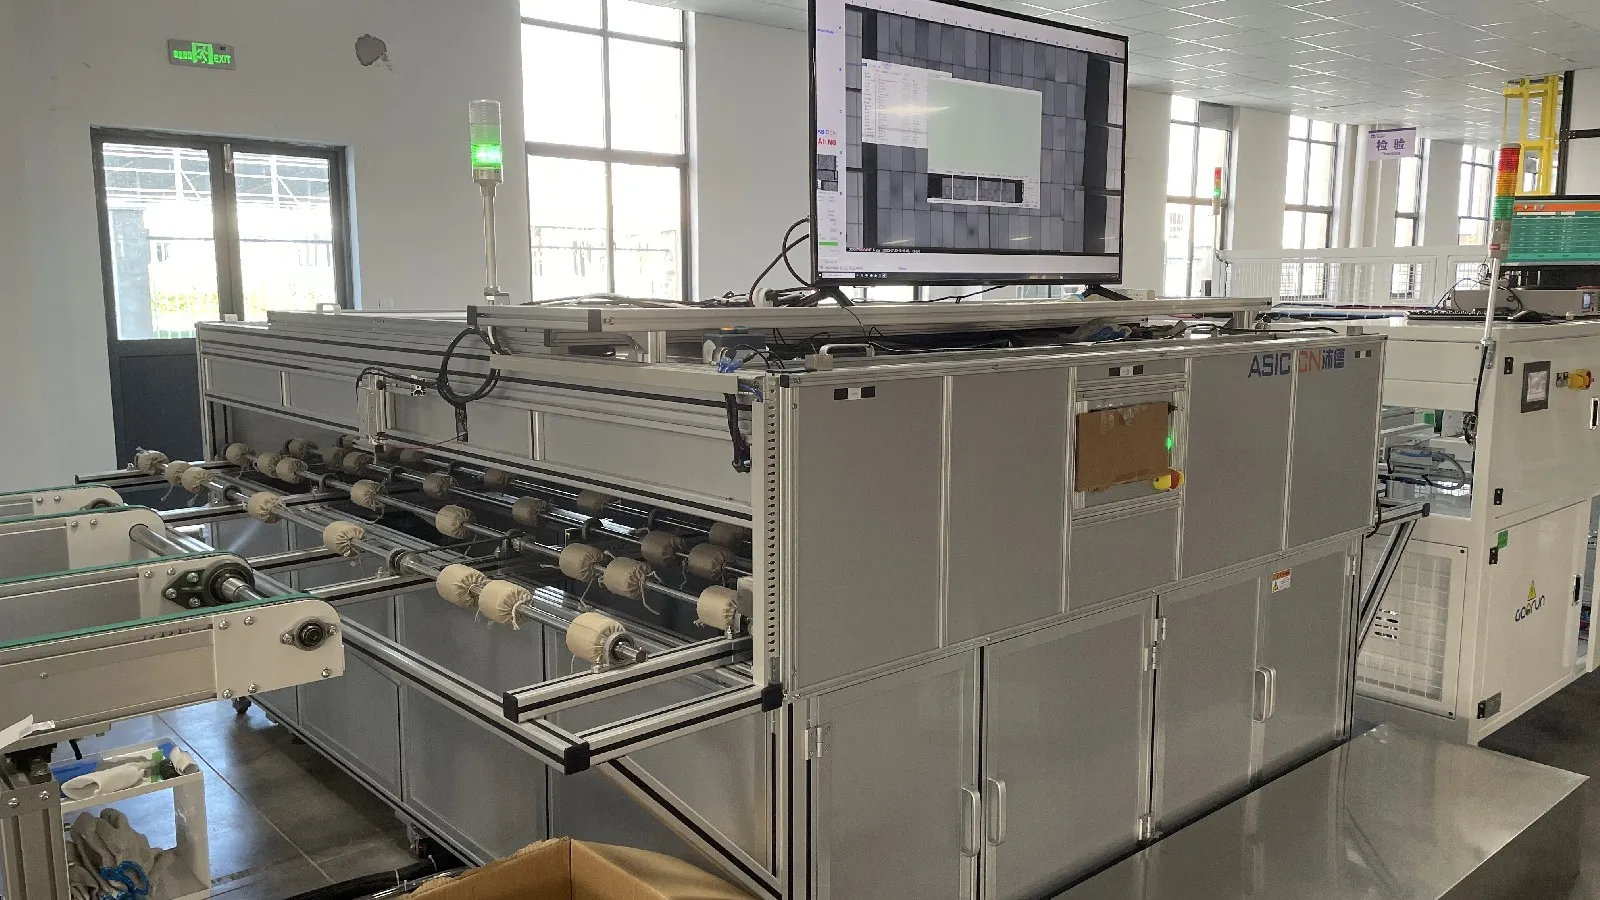
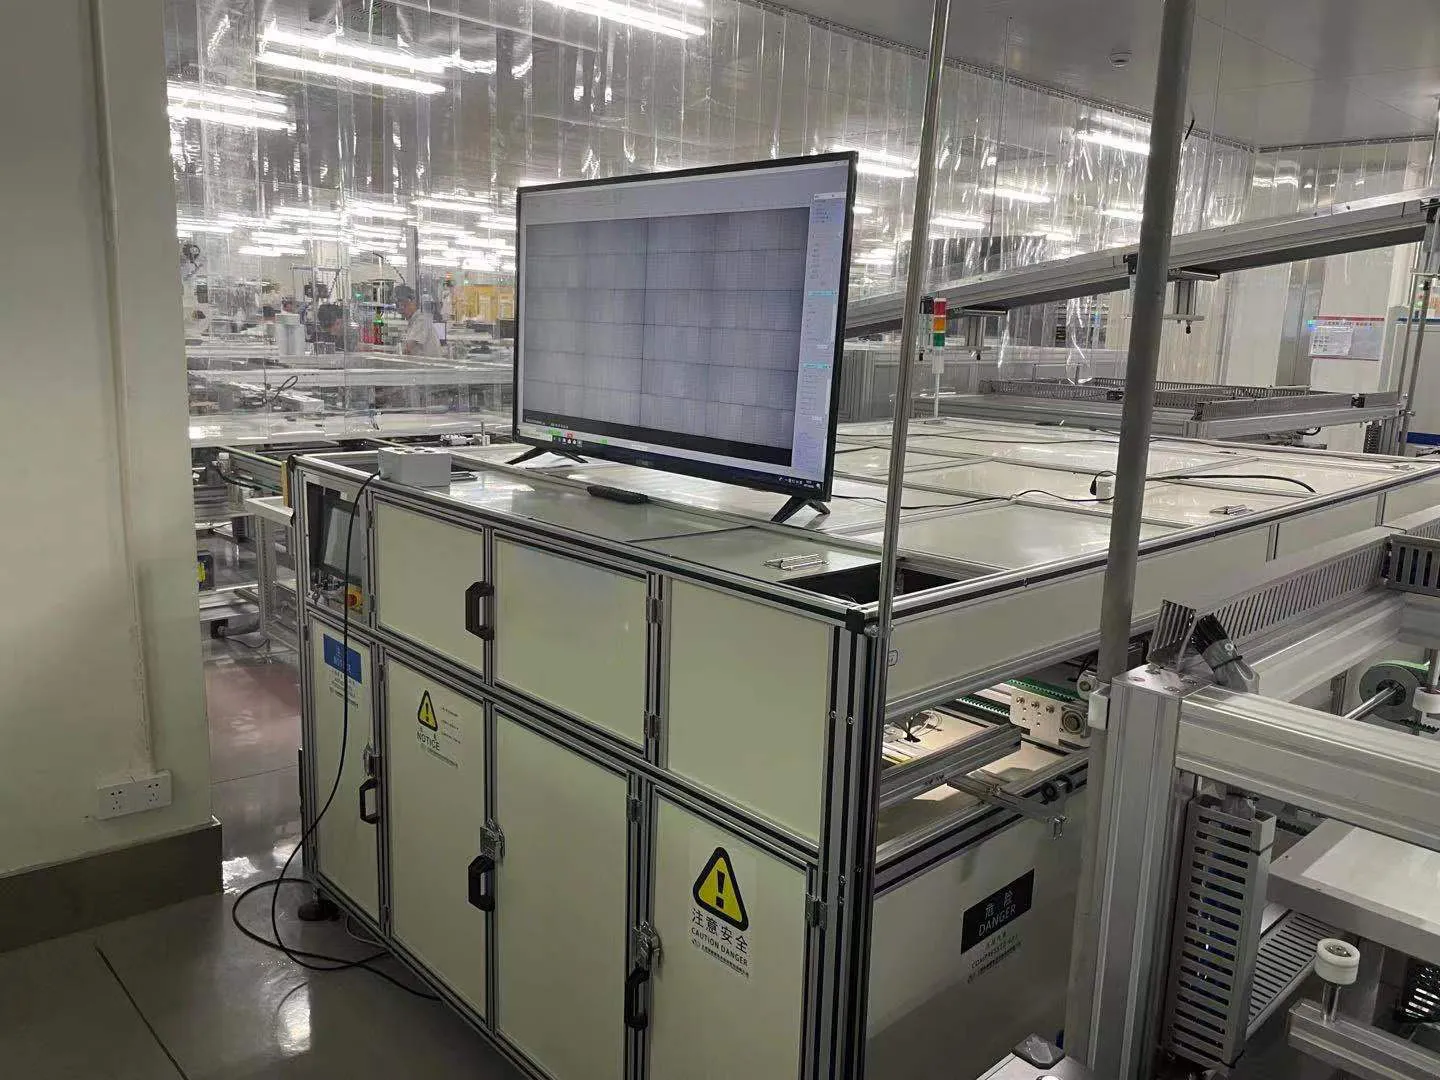
ሁለተኛ የኢኤል ሙከራ በተለምዶ ከላሚኔሽን ወይም ከመጨረሻው ሞጁል መሰብሰቢያ በኋላ ይከናወናል።
ይህ ሙከራ አስፈላጊ ነው ምክንያቱም በላሚኔሽን፣ በመቁረጥ፣ በፍሬሚንግ ወይም በቁሳቁስ አያያዝ ወቅት አዳዲስ ማይክሮክራኮች ሊተዋወቁ ይችላሉ።
የመጨረሻው ኢኤል ምስል የሚከተሉትን ሊያሳይ ይችላል፦
የሴል ማይክሮክራኮች
የተሰበሩ ሴሎች
የተቋረጡ ጣቶች
ደካማ የሽያጭ መገጣጠሚያዎች
የተሰበሩ ባስባሮች
በኤሌክትሪክ እንቅስቃሴ የሌላቸው አካባቢዎች
የሕብረቁምፊ መቆራረጦች
አውቶማቲክ የምስል ትንተና ሶፍትዌር ጉድለቶችን ለመመደብ ሊረዳ ይችላል፣ ነገር ግን አምራቹ አሁንም ግልጽ የሆነ ተቀባይነት ደረጃዎች ያስፈልገዋል። ስርዓቱ የትኞቹ ጉድለቶች ተቀባይነት እንዳላቸው፣ የትኞቹ እንደገና መሥራት እንደሚያስፈልጋቸው እና የትኞቹ ውድቅ እንደሚያስከትሉ መግለጽ አለበት።
15. የፀሐይ ሲሙሌተር እና አይ-ቪ ሞካሪ
የፀሐይ ሲሙሌተር በስፔክትረም ተመሳሳይነት ይመደባል፣ የA+ ክፍል መስኮቱ በ0.875 እና 1.125 መካከል ሲሆን፣ በጨረር ኃይል ከ200 እስከ 1,200 W/m² እና የዑደት ጊዜ ወደ 25 ሰከንድ አካባቢ ነው።
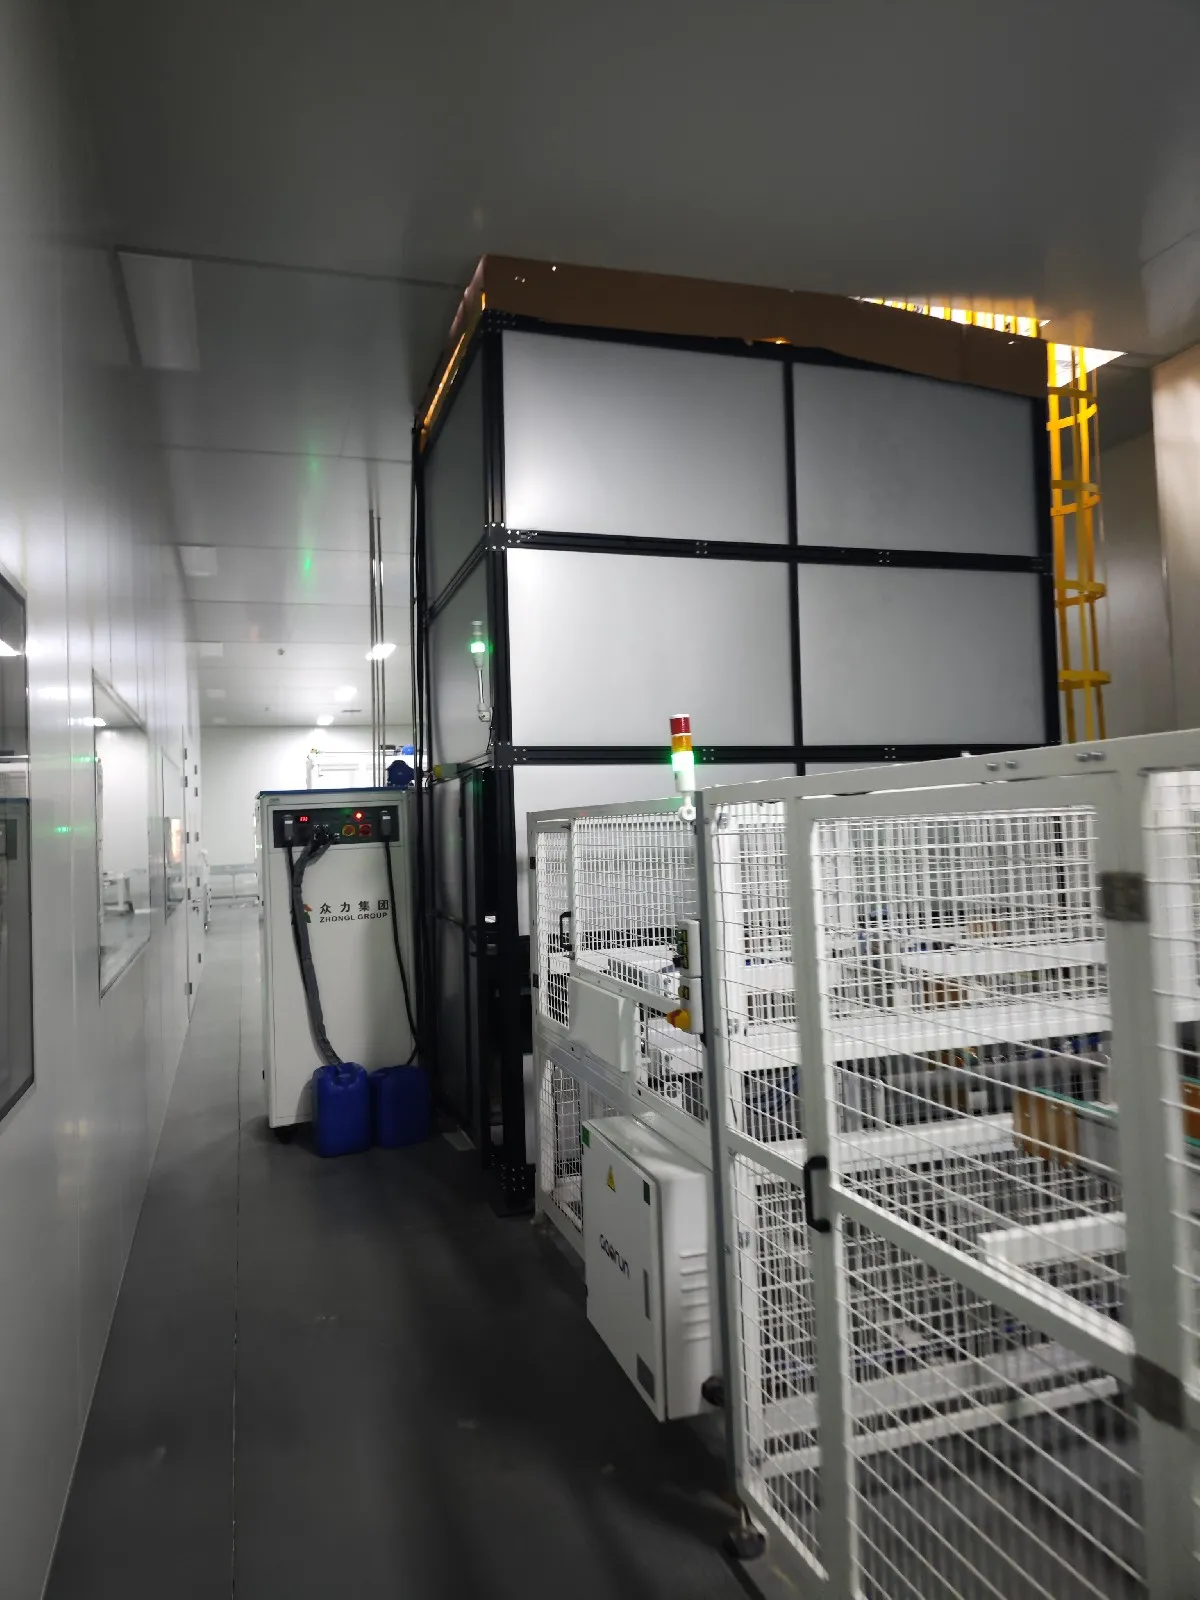
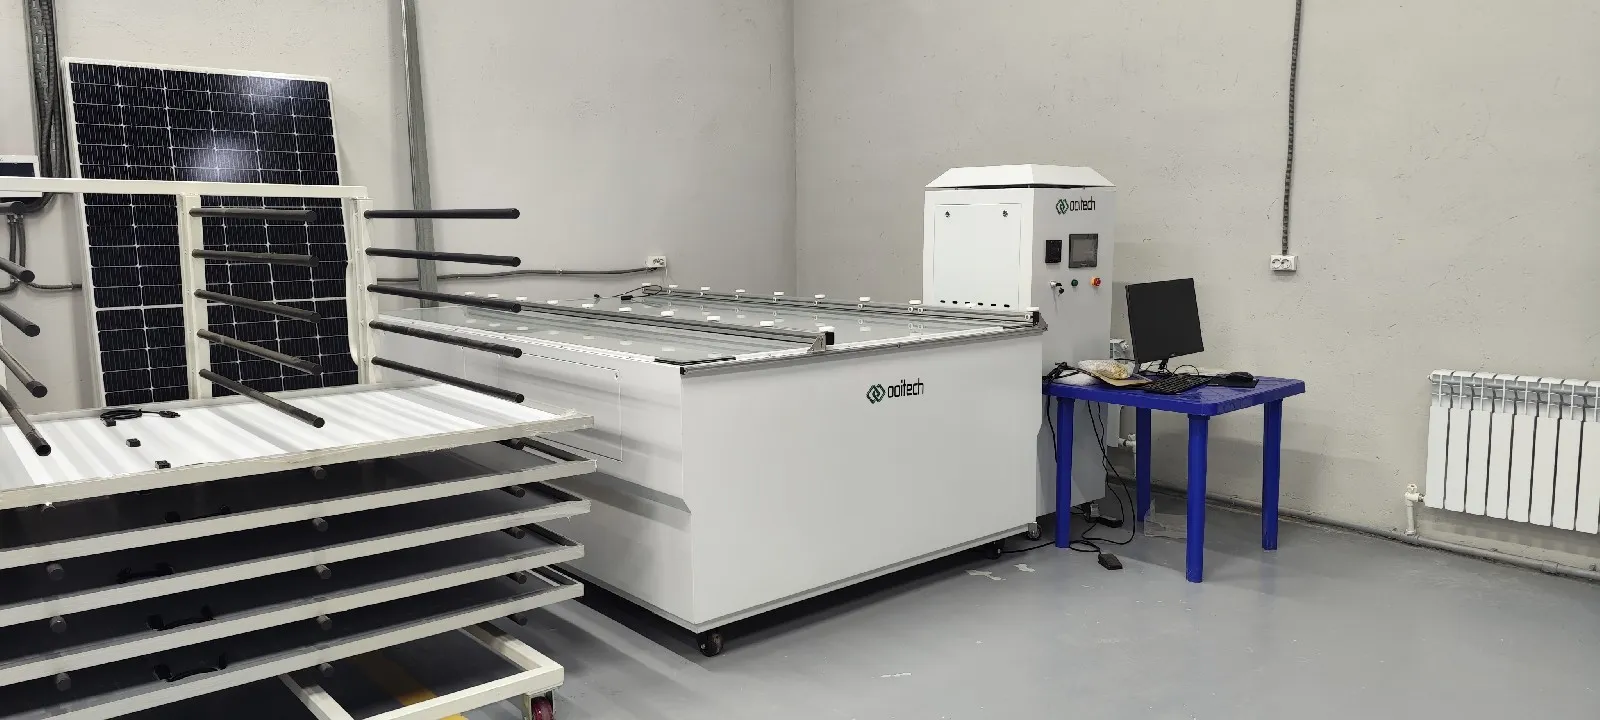
የ የመገናኛ ሳጥን ብየዳ ማሽን፣ እንዲሁም ፍላሽ ቴስተር ወይም I-V ቴስተር በመባል የሚታወቀው፣ የተጠናቀቀውን የሶላር ፓነል የኤሌክትሪክ አፈጻጸም በተቆጣጠረ ብርሃን ስር ይለካል።
ሞካሪው የሚከተሉትን ግቤቶች ይመዘግባል፦
ከፍተኛ ኃይል
ክፍት ዑደት ቮልቴጅ
አጭር ዑደት አሁን ያለው
የአሠራር ቮልቴጅ
የሚሰራ ኤሌክትሪክ ጅረት
የመሙያ ምክንያት
የሞዱል ውጤታማነት
ሙሉ I-V ከርቭ
የሚለካው ኃይል ፓነሉን ለመደርደር እና የስሙ ሰሌዳ ወይም የምርት መለያ ለማመንጨት ይጠቅማል።
የፀሐይ ሲሙሌተር ተስማሚ የስፔክትራል ተዛማጅነት፣ የብርሃን ወጥነት እና መረጋጋት ሊኖረው ይገባል። የፍተሻ ፍጥነቱም ከቀሪው መስመር የምርት አቅም ጋር መዛመድ አለበት። አለበለዚያ የተጠናቀቁ ፓነሎች ከፍተሻ ጣቢያው ፊት መከማቸት ይጀምራሉ።
16. የደህንነት መሞከሪያ መሳሪያዎች
ሃይ-ፖት እና የኢንሱሌሽን መሞካሪያዎች ከ0.1 kV እስከ 10 kV ይሠራሉ፣ የሚፈሳሽ ጅረት በሚሊአምፔር ይለካል፣ እና የመሬት-ቀጣይነት ምርመራ እስከ ሚሊኦም የሚደርስ ክልል ላይ በ5–60 A የሚስተካከል ይተገበራል።
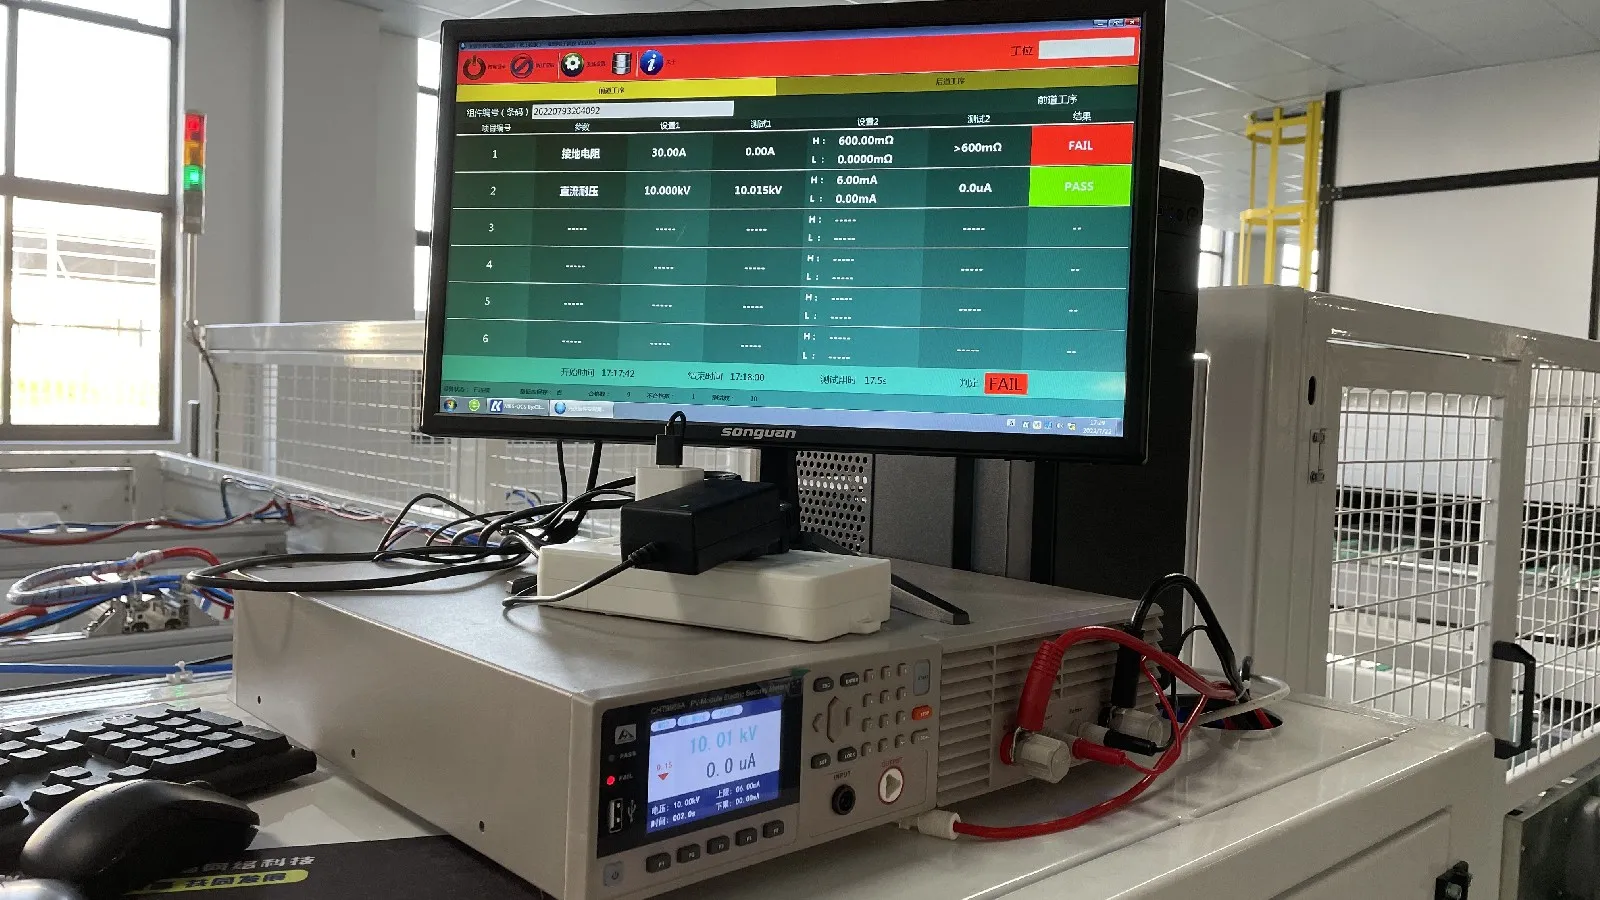
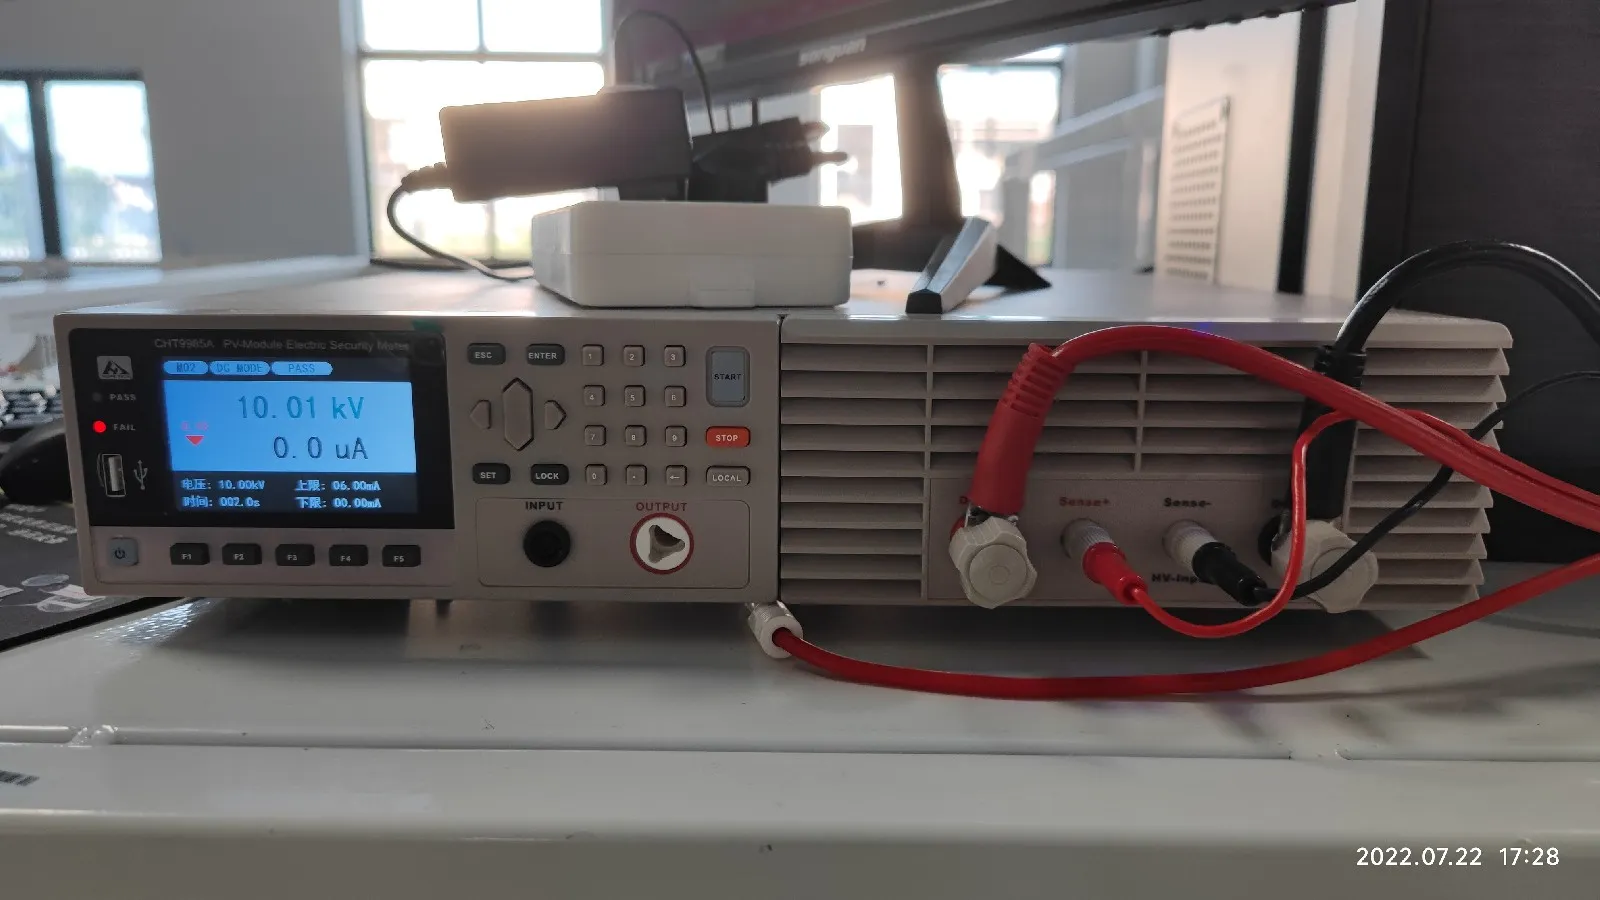
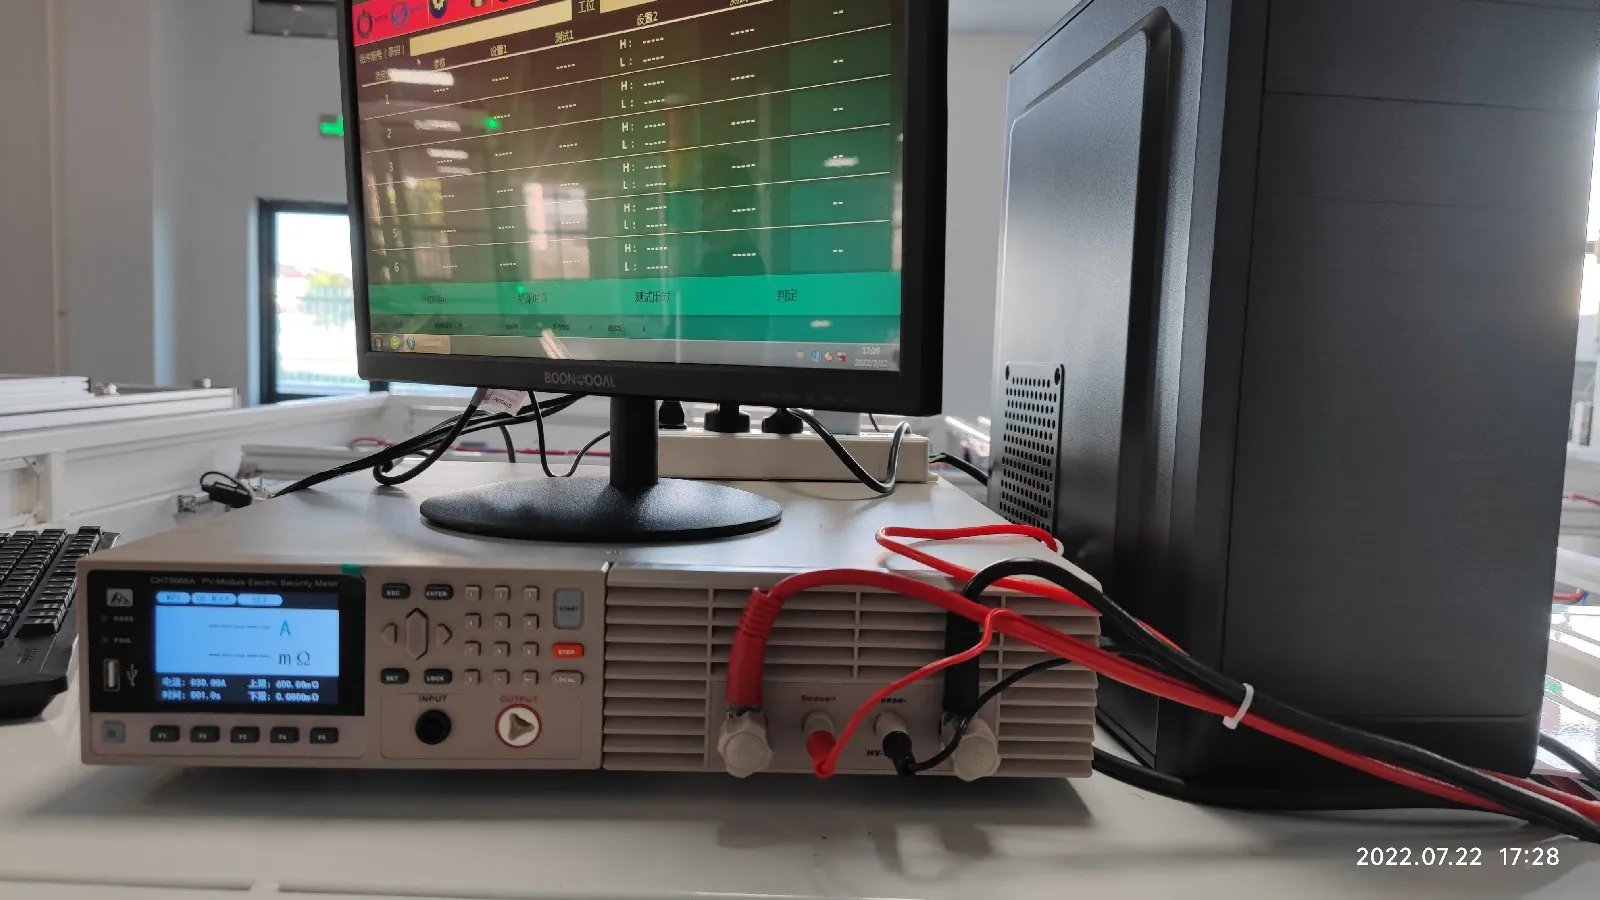
የኤሌክትሪክ ውጤት የመጨረሻው የጥራት ቁጥጥር አካል ብቻ ነው። ፓነሉ በኤሌክትሪክ ደህንነቱ የተጠበቀ መሆን አለበት።
የተለመዱ የደህንነት መሞከሪያ መሳሪያዎች የሚከተሉትን ያካትታሉ፦
Hi-pot መሞከሪያ
የኢንሱሌሽን መቋቋም መሞከሪያ
የመሬት ቀጣይነት መሞከሪያ
የልቅ ኤሌክትሪክ ፍሰት መሞከሪያ
የሂ-ፖት ሙከራ ከፍተኛ ቮልቴጅ በውስጣዊ ኤሌክትሪክ ዑደት እና በሞዱል ፍሬም መካከል በማስተላለፍ የኢንሱሌሽን ትክክለኛነትን ያረጋግጣል።
የመሬት ቀጣይነት ሙከራ በአሉሚኒየም ፍሬም እና በመሬት ማገናኛ ነጥቦቹ መካከል ያለውን የኤሌክትሪክ ግንኙነት ይለካል። የኢንሱሌሽን ሙከራ ሞዱሉ ያለ አደገኛ የልቅ ፍሰት መንገዶች በደህና መስራት መቻሉን ያረጋግጣል።
እነዚህ አስፈላጊ የምርት ሙከራዎች ናቸው፣ አማራጭ የጥራት ቼኮች አይደሉም።
17. መለያ መስጫ፣ መደርደሪያ እና ማሸጊያ መስመር
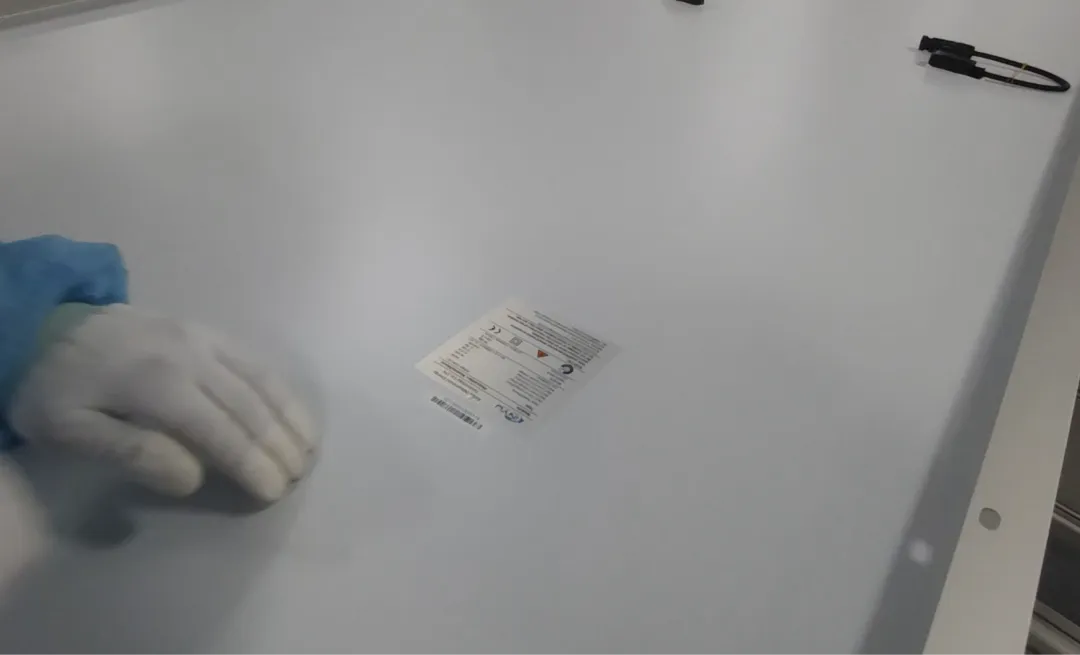
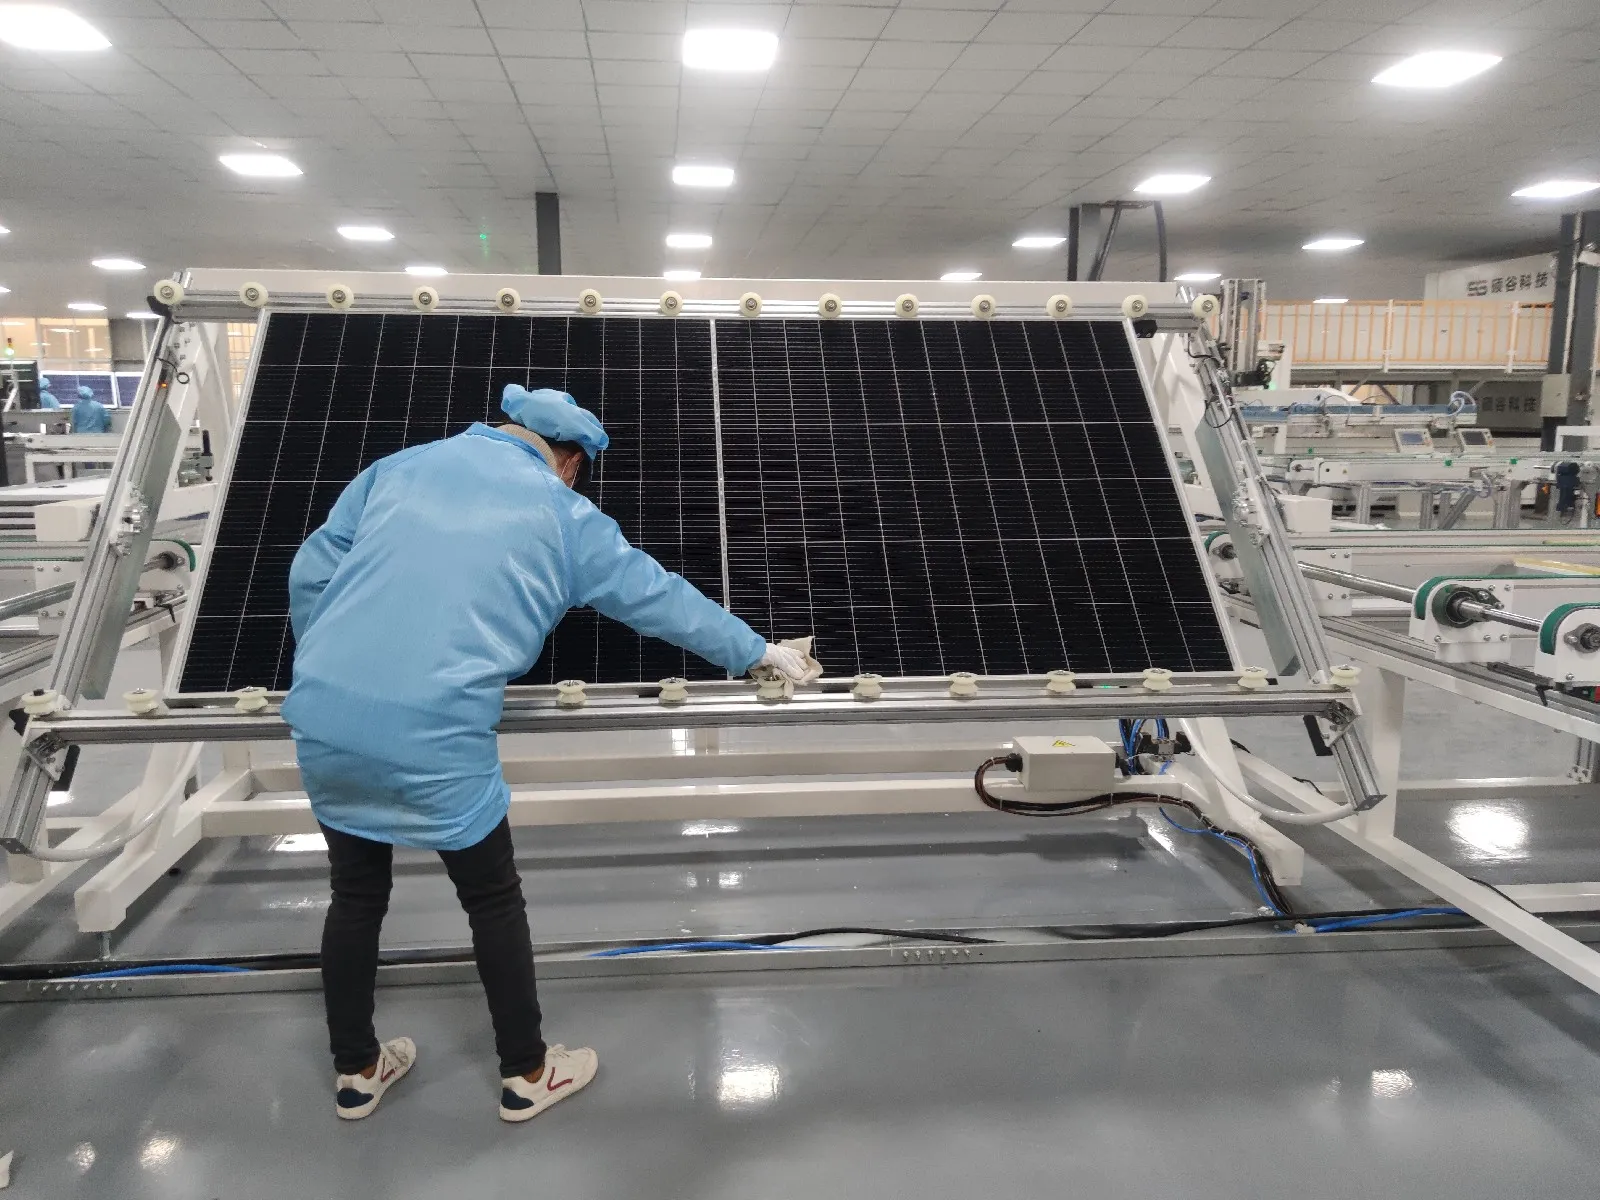
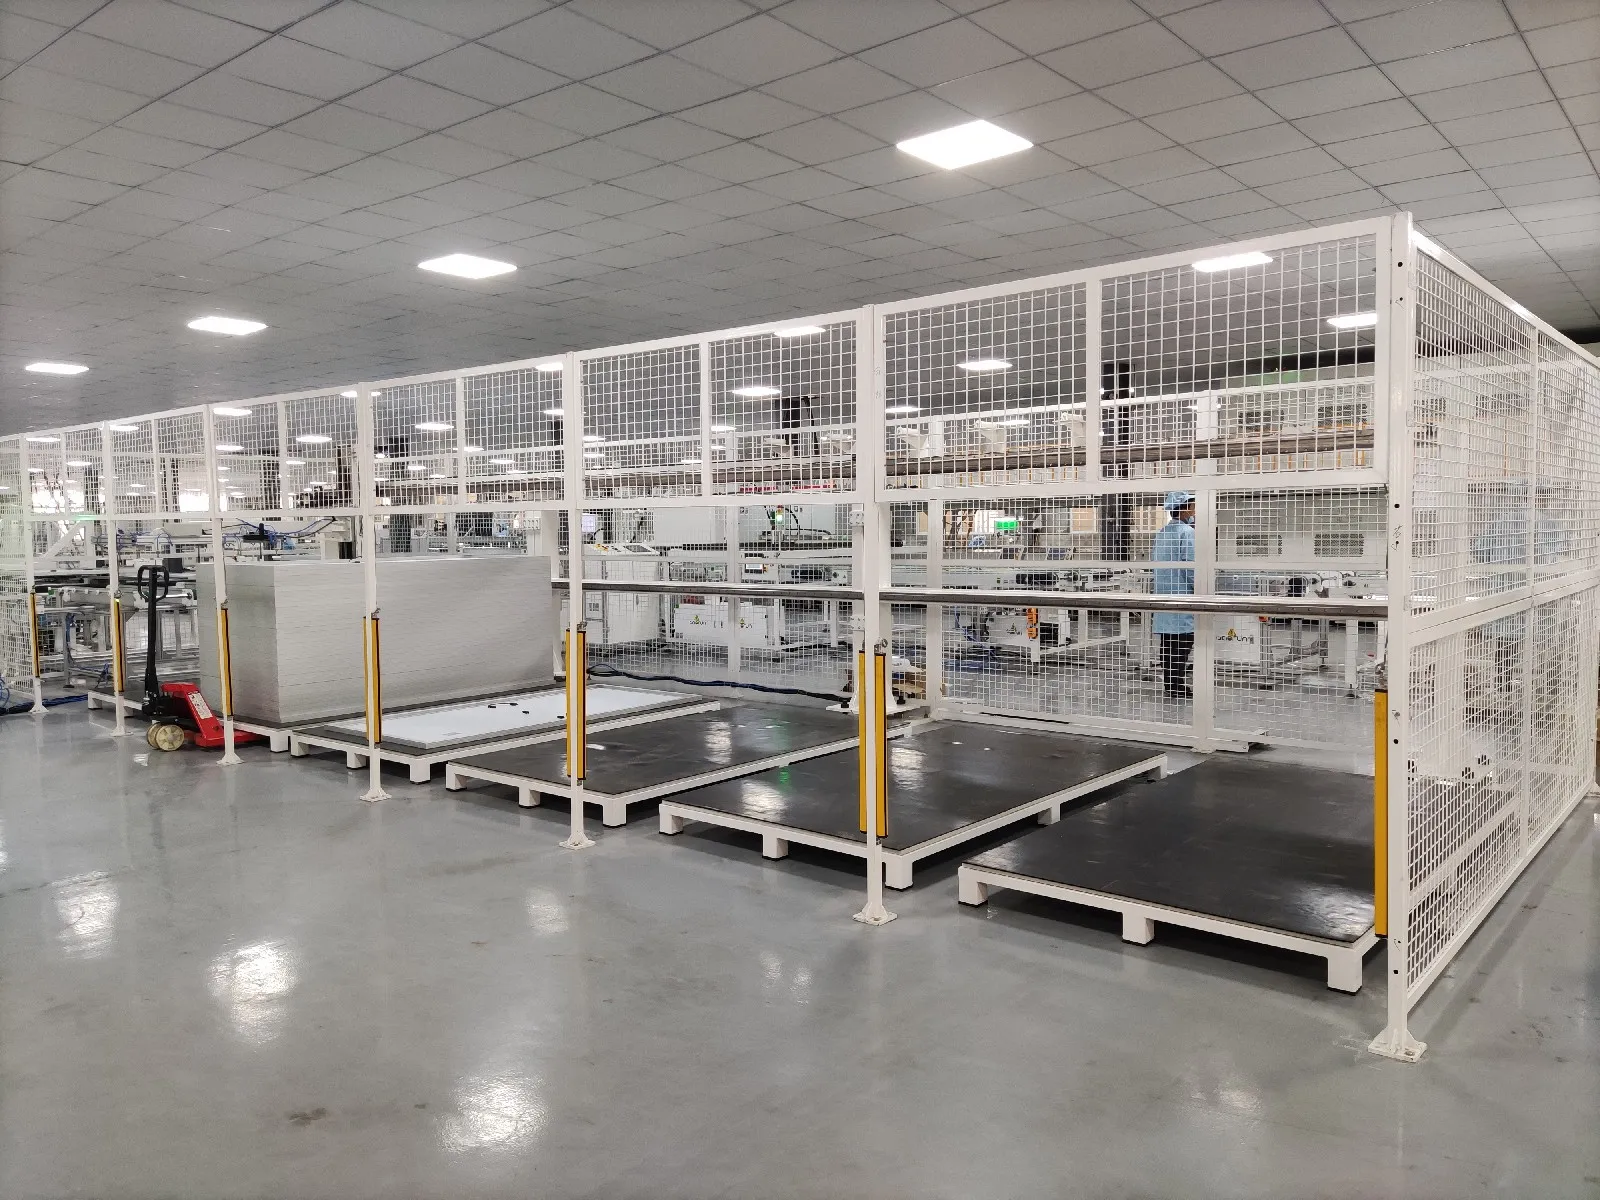
ፓነሉ የኤሌክትሪክ፣ የደህንነት፣ የኤል እና የእይታ ምርመራ ካለፈ በኋላ ፋብሪካው የምርት መለያውን ያትማል እና የመጨረሻውን የሙከራ ውጤቶች ይመዘግባል።
እያንዳንዱ ሞዱል በተለምዶ ልዩ የሆነ ተከታታይ ቁጥር ይቀበላል። በአውቶማቲክ መስመር ላይ ይህ ቁጥር ከኤምኢኤስ ወይም ከመከታተያ ስርዓት ጋር ሊገናኝ ይችላል።
ፋብሪካው የተጠናቀቀ ሞዱል ወደ እንደሚከተሉት መረጃዎች መከታተል ይችላል፦
የፀሐይ ሴል ቡድን
የስትሪንገር ምርት መረጃ
የኤል ምስሎች
የላይአፕ ጣቢያ
የላሚኔተር አዘገጃጀት
የፍሬም መጫኛ ጣቢያ
የI-V ሙከራ ውጤት
የደህንነት ሙከራ ውጤት
የምርት ቀን እና ፈረቃ
የተጠናቀቁ ሞጁሎች በሃይል ክፍል ይደረደራሉ፣ በመከላከያ ቁሳቁሶች ተደራርበው ለመጓጓዣ ይታሸጋሉ።
ማሸግ ቀላል ሂደት ቢመስልም፣ የተሳሳተ አደራረብ ወይም በቂ ያልሆነ ጥበቃ ጥሩ ሞጁሎች ወደ ፕሮጀክት ቦታ ከመድረሳቸው በፊት ሊጎዳቸው ይችላል።
ከፊል አውቶማቲክ ወይስ ሙሉ አውቶማቲክ?
የሶላር ፓነል ፋብሪካ ሁልጊዜ ሙሉ አውቶሜሽን አያስፈልገውም።
ከፊል አውቶማቲክ መስመሮች ብዙውን ጊዜ ለሙከራ ፕሮጀክቶች፣ ለክልላዊ አምራቾች እና አነስተኛ የታቀደ አቅም ላላቸው ፋብሪካዎች ተስማሚ ናቸው። ኦፕሬተሮች በእጅ ባስ፣ የቁሳቁስ ዝግጅት፣ መቁረጥ፣ የጅንሽን ቦክስ መጫን እና የእይታ ፍተሻ ሊያከናውኑ ይችላሉ።
ሙሉ አውቶማቲክ መስመሮች የሮቦቲክ አያያዝ፣ አውቶማቲክ ማጓጓዣዎች፣ የተቀናጀ የፍተሻ ሥርዓቶች፣ የምርት ማቆያ እና የውሂብ መከታተያ ይጨምራሉ። ከፍተኛ ውጤት እና የበለጠ ወጥ የሆነ የሂደት ቁጥጥር ይሰጣሉ፣ ነገር ግን ጠንካራ የጥገና አቅም እና የተሻለ የምርት አስተዳደር ያስፈልጋቸዋል።
ትክክለኛው የአውቶሜሽን ደረጃ በሚከተሉት ላይ የተመሰረተ ነው፦
የታቀደ ዓመታዊ አቅም
የሞዱል ዲዛይን
የሴል ቴክኖሎጂ
የሚገኝ ኢንቨስትመንት
የአካባቢ የሥራ ሁኔታዎች
የምርት ጥራት መስፈርቶች
የወደፊት የማስፋፊያ ዕቅዶች
እያንዳንዱን ማሽን በተናጠል አይምረጡ
ትልቁ ማሽን ሁልጊዜ በጣም አስፈላጊው ማሽን አይደለም፣ እና ፈጣኑ ማሽን በራስ-ሰር ፈጣኑን የምርት መስመር አይፈጥርም።
አቅም በሴል መቁረጥ፣ ስትሪንግ፣ ሌይአፕ፣ ባሲንግ፣ ላሚኔሽን፣ ፍሬሚንግ፣ ጁንክሽን ቦክስ መጫን እና የመጨረሻ ሙከራ ላይ ሚዛናዊ መሆን አለበት።
ፋብሪካው እንዲሁም የሚከተሉትን የድጋፍ ሥርዓቶች ይፈልጋል፦
አውቶማቲክ ማጓጓዣዎች
የምርት ማቆያ
የአየር መጭመቂያዎች
የቫኩም ሲስተሞች
ቺለሮች
የቁሳቁስ ማከማቻ
MES እና የክትትል ሶፍትዌር
የጥገና ቦታ
የጥራት ቁጥጥር ቦታዎች
መሳሪያዎቹን ከመምረጥዎ በፊት የሞዱል ዲዛይኑ መረጋገጥ አለበት። ለተለመደው PERC ሙሉ ሴል ሞዱሎች የተነደፈ መስመር ብዙ ማሽኖችን ሳይቀይሩ ለትልቅ ቅርጽ TOPCon ግማሽ ሴሎች፣ HJT ሞዱሎች፣ BC ሴሎች ወይም ከባድ ብርጭቆ-ብርጭቆ ፓነሎች ተስማሚ ላይሆን ይችላል።
እውነተኛ የፋብሪካ እቅድ በዒላማ ሞዱል ዝርዝር እና ዓመታዊ የምርት አቅም መጀመር አለበት። የመጨረሻው የማሽን ዝርዝር ከዚያ በኋላ ይመጣል።
የእኛ አመለካከት ቀላል ነው፡ አስተማማኝ የፀሐይ ፋብሪካ የሚያስደንቁ ማሽኖች ክምር ሳይሆን አንድ ሚዛናዊ የምርት ስርዓት ነው፣ እና Ooitech ከ5 MW እስከ 1.2 GW ከፊል አውቶማቲክ እና ሙሉ አውቶማቲክ የፀሐይ ፓነል ማምረቻ መስመሮችን፣ የፋብሪካ አቀማመጥ ዲዛይን፣ ተከላ፣ ስልጠና፣ የጥሬ ዕቃ ድጋፍ እና ዓለም አቀፍ የድህረ-ሽያጭ አገልግሎት መስጠት ይችላል።
ተዛማጅ ንባብ፡ ምን ያነሳሳል የሶላር ፓነል ማምረቻ ማሽን ዋጋ፣ እንዴት ያለ ነገር የሶላር ፓነል ማምረቻ ፋብሪካ ወጪ ከመሳሪያው በተጨማሪ የሚሸፍነው፣ እና እንዴት የሶላር ፓነል ማምረቻ ንግድ እንደሚጀመር.
ተዛማጅ፡ የሶላር ፓነል ማምረቻ ማሽን፡ ጣቢያዎች እና አቀማመጥ ተመሳሳዩ የሂደት ቅደም ተከተል ከ5 MW ወደ 1.2 GW እንዴት እንደሚስተካከል እና ከማዘዝ በፊት የትኞቹ ግብዓቶች መቀዝቀዝ እንዳለባቸው ያብራራል።
ተዛማጅ፡ ራስ-ሰር የሶላር ፓነል መገናኛ ሳጥን መገጣጠሚያ መስመር፡ ጣቢያዎች አምስቱን የማሽን ቡድኖች፣ የ~1,000 pcs/h ደረጃ እና አቀማመጡን የሚወስኑትን መገልገያዎች ይሸፍናል።
ተጨማሪ ንባብ እና የዳራ መረጃ
በኢንዱስትሪው የቴክኖሎጂ ፍኖተ ካርታ እና የገበያ መረጃን በሚያስተዳድሩ ድርጅቶች የታተመ በዚህ ርዕስ ላይ የህዝብ ማጣቀሻ ቁሳቁስ፡