ፒቪ ሪቦን እንዴት ይሠራል፡ መሳብ፣ ማኒል እና ቲኒንግ
የይዘት ሰንጠረዥ
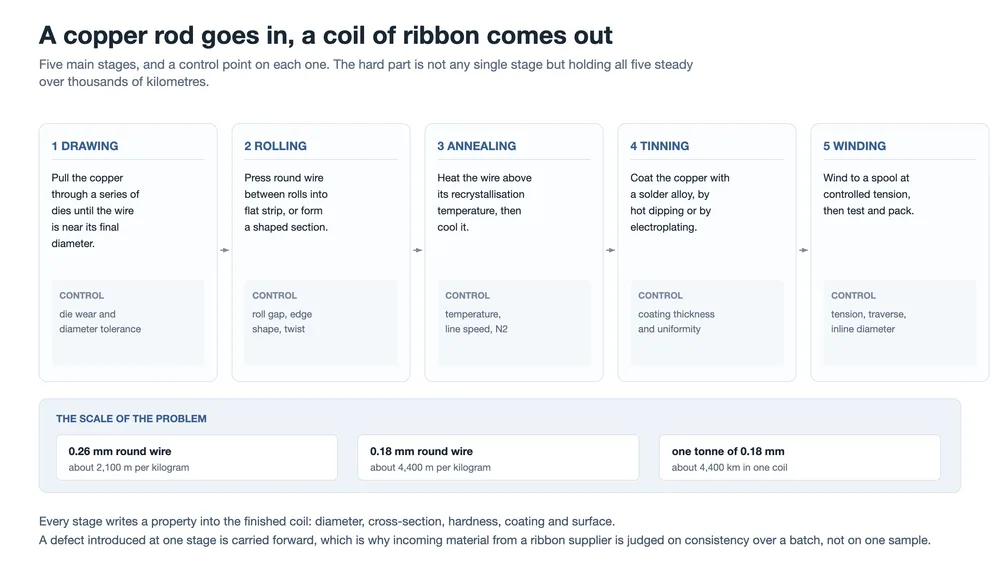
ፈጣን መልስ፦ የ PV ሪባን በአምስት ደረጃዎች ይሠራል — መሳብ፣ መጠቅለል ወይም መቅረጽ፣ ማኒል ማድረግ፣ ቆርቆሮ መቀባት፣ እና በፍተሻ መጠቅለል። እያንዳንዱ ደረጃ ቀጣዩ ደረጃ ማስተካከል የማይችለውን ባህሪ ይወስናል፡ ሻንጣዎቹ ዲያሜትሩን ይወስናሉ፣ ጥቅሎቹ መስቀለኛ ክፍሉን ይወስናሉ፣ እቶኑ ጠንካራነትንና መለጠጥን ይወስናል፣ የቆርቆሮ ማሰሮው የሽፋን ውፍረትንና ቅይጥን ይወስናል፣ መጠቅለያው ደግሞ ጥቅሉ በደንበኛው ስትሪንገር ላይ እንዴት እንደሚሠራ ይወስናል። እነዚህ መቻቻሎች ሽቦው ቀጭን ሲሆን የበለጠ አስቸጋሪ ይሆናሉ። የ 0.01 ሚሜ ዲያሜትር እጥረት በ 0.35 ሚሜ ሽቦ ላይ በግምት 6% ተጨማሪ ተቃውሞ ያስከፍላል፣ በ 0.18 ሚሜ ሽቦ ላይ ደግሞ በግምት 12%።
አንድ ጥቅል ሪባን በፊልም ተጠቅልሎ እንደ ተራ ምርት ሆኖ ወደ ሞጁል ፋብሪካ ይደርሳል። ግን እንደዛ አይደለም። በዚያ ጥቅል ውስጥ ያለው ሽቦ እያንዳንዱ ደረጃ በተጠናቀቀው ምርት ውስጥ ቁጥር የሚጽፍበትን ቅደም ተከተል አልፏል፣ ቁጥሮቹም እርስ በርስ ይገናኛሉ፡ የሚንሳፈፍ ዲያሜትር ተቃውሞው እንዲንሳፈፍ ያደርጋል፣ ትንሽ ሞቃት የሆነ እቶን ሪባኑ ስትሪንገር ሲጎትተው እንዴት እንደሚሠራ ይለውጣል፣ በቂ ጊዜ ያልተመረመረ የቆርቆሮ ማሰሮ ሽፋኑ መቼ እንደሚቀልጥ ይለውጣል።
ይህ ገጽ መዳብን ከዱላ እስከ ተጠናቀቀ ስፑል ይከተላል። የቁስ ጎኑ — የትኛው የመዳብ ደረጃ፣ የትኛው የሽፋን ቅይጥ፣ ሽፋኑ በመገጣጠሚያው ላይ ምን እንደሚያደርግ — በ የPV ሪባን ቁሳቁሶች፡ የመዳብ አስኳል፣ ጠንካራነት እና ሽፋንውስጥ ተሸፍኗል፣ የምርት ጎኑ ደግሞ በ የPV ሪባን አወቃቀር እና ዓይነቶችውስጥ። ከሁለቱም በታች ያለው እነሱን የፈጠረው መስመር ነው።
ስለ ስፋቱ አንድ ማስታወሻ። እዚህ ያሉት የሂደት መግለጫዎች እነዚህ መስመሮች በተለምዶ እንዴት እንደሚሠሩ ናቸው፣ በአንድ የተወሰነ መስመር ላይ የተወሰዱ መለኪያዎች አይደሉም። አንድ ቁጥር ከመለኪያ ይልቅ ጂኦሜትራዊ ከሆነ፣ እንደዚያ በገጹ መጨረሻ ላይ ምልክት ተደርጎበታል።
አምስቱ ደረጃዎች፣ እና እያንዳንዱ የሚወስነው
ቅደም ተከተሉ የዘፈቀደ አይደለም። መሳልና መጠቅለል የመዳብን ቅርጽ የሚወስኑት አሁንም ለመጎተትና ለመጭመቅ በቂ ጠንካራ ሳለ ነው። ከዚያም ማኒሊንግ ቅርጹን ሳይቀይር ማለስለስ አለበት። መጠመጥ ማኒሊንግ ያመጣውን ነገር መሸፈን አለበት፣ ማኒሊንጉን በማይመልስ የሙቀት መጠን። መጠቅለል ውጤቱን ሳይዘረጋ መጠቅለል አለበት። እያንዳንዱ ደረጃ የቀደመውን ደረጃ ጂኦሜትሪ ይወርሳል።
| ደረጃ | የሚያስተካክለው | በጸጥታ እንዴት እንደሚወድቅ |
|---|---|---|
| ስዕል | የተጠናቀቀው ዲያሜትር | የማተሚያ ልብስ መልበስ ቀዳዳውን ይከፍታል፣ ስለዚህ ዲያሜትሩ በጠቅላላው ባች ላይ ወደ ላይ ይንሳፈፋል |
| መጠቅለል እና መቅረጽ | መስቀለኛ ክፍል፡ ስፋት፣ ውፍረት፣ ቅርጽ | የመጠቅለያ ልብስ መልበስ የገመዱን ጠርዞች ያዞራል እና ክፍሉ እንዲጠመዝዝ ያደርጋል |
| አኒሊንግ | የምርት ጥንካሬ እና የመለጠጥ ችሎታ | ትንሽ የፍጥነት ወይም የሙቀት ለውጥ ጠንካራነትን በጥቅሉ ውስጥ ያንቀሳቅሳል |
| ቆርቆሮ መለበጥ | የሽፋን ውፍረት፣ ተመሳሳይነት፣ ቅይጥ | መድሃኒቱ መዳብ ወደ ውስጥ እየተሟሟቀ እና ቅይጡ እየተጠቃ ሲሄድ ይንሳፈፋል |
| መጠቅለል | ውጥረት፣ የመንቀሳቀሻ ንድፍ፣ የተጠጋጋ ርዝመት | ከመጠን በላይ ውጥረት ለስላሳውን ሪባን ያሰፋል፤ ደካማ መንቀሳቀሻ በሚወጣበት ጊዜ ይጠመዝዛል |
በገዢው በኩል ትንሹ ትኩረት የሚያገኙት ደረጃዎች በመስመሩ መጨረሻ ላይ ብዙ ችግር የሚፈጥሩት ናቸው። በተለይ ጠንካራነት እና የመንቀሳቀሻ ንድፍ በመረጃ ሉህ ላይ የማይታዩ ናቸው ነገር ግን ሕብረቁምፊ መስሪያው ያለማቆም መሮጡን ይወስናሉ።
መሳብ፡ ዘንግ ወደ ሽቦ ይለወጣል
ስዕል መሳብ መዳብን በአንድ ዳይ ውስጥ ያስመራል፣ የዳዩ ክፍተት ከሚገባው ሽቦ ትንሽ ያነሰ ነው። ብረቱ አይጨመቅም፤ ይለጠጣል፣ ስለዚህ ሽቦው እየቀጠነ ሲሄድ ይረዝማል። ክብደት ስለሚጠበቅ፣ እያንዳንዱ ማለፊያ ዲያሜትርን በርዝመት ይለውጣል፣ እና ሽቦው እንዳይሰበር ሳይጠነቀቅ አንድም ማለፊያ ብዙ ማድረግ አይችልም።
ስለዚህ ጥቂት ሚሊሜትር የሆነ የመዳብ ዘንግ በደርዘን የሚቆጠሩ ማለፊያዎች ላይ 0.2 እስከ 0.4 ሚሜ ይደርሳል፣ እነዚህም አብዛኛውን ጊዜ በጠራራ መሳብ፣ በመካከለኛ መሳብ እና በጥሩ መሳብ ይከፋፈላሉ። የመጨረሻዎቹ ጥቂት ማለፊያዎች በጣም ወሳኝ ናቸው፣ ምክንያቱም የተጠናቀቀው ዲያሜትር ሽቦው ያለፈባቸው ሁሉም ዳዮች ድምር ነው፣ የመጨረሻው ዳይ ደግሞ ትልቁን ነጠላ ተጽዕኖ ይኖረዋል።
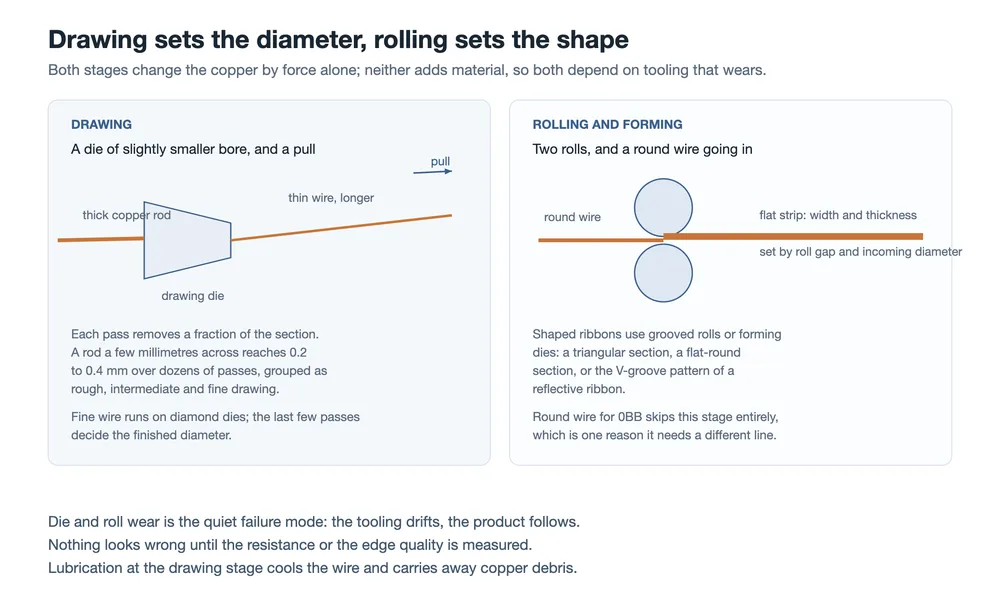
ዲያሜትሩን የሚወስኑ ሶስት ነገሮች
- የዳይ ሁኔታ። ጥሩ ሽቦ በአልማዝ ዳዮች ውስጥ ያልፋል፣ እነዚህም ከአማራጮቹ በተሻለ ሁኔታ መልበስን ይቋቋማሉ እና ክፍተታቸውን ረዘም ላለ ጊዜ ይጠብቃሉ። መልበስ ቀስ በቀስ የሚሆን በመሆኑ፣ ከመስመር ላይ የሚወጣው ሽቦ ዛሬ በመግለጫው ውስጥ ሆኖ ሳለ በሚቀጥለው ሳምንት ያለ ምንም የሚታይ ለውጥ ከመግለጫው ውጭ ሊሆን ይችላል።
- ቅባት እና ማቀዝቀዝ። የስዕሉ ፈሳሽ ሙቀትን ይወስዳል እና የመዳብ ቅሪቶችን ያጥፋል። የተጎደለ ቅባት እንደ ጭረት እና መሰበር ይታያል፣ ቅሪቱም ራሱ በሚቀጥለው ደረጃ ሊለበጥ የሚገባውን ገጽታ ይጭራል።
- የገጽታ ጥራት። ጭረቶች፣ ጠርዞች እና የመዳብ መነሳት ይወረሳሉ። በስዕል ደረጃ የገባ ጉድለት በእቶኑ ወይም በብረት ማቅለጫው ውስጥ አይጠፋም፤ እንደ ደካማ የልብስ መጣበቅ ወይም በደንበኛው በኩል እንደ የብረት ማቅለጥ ችግር እንደገና ይታያል።
ይህ የሪቦን መስመር የስዕል ክፍል የተገነባበት ደረጃ ነው፣ እንዲሁም እንደ ጥቅል የሚሸጡ አብዛኞቹ የሪቦን ማምረቻ መሳሪያዎች መሣሪያዎቻቸውን የሚያተኩሩበት ቦታ ነው። የእኛ ለሪቦን ምርት የሽቦ መሳያ ማሽን እና የተቀናጀው የመሳያ እና የቆርቆሮ መስመር ሁለቱም በመሳያ አስተዳደር ላይ እንጂ በመጎተት ፍጥነት ላይ አይወሰኑም።
መጠቅለል እና መቅረጽ፡ ክብ ሽቦ ጠፍጣፋ ስትሪፕ ይሆናል
ለቡስባር እና ለአሮጌ የመገናኛ አቀማመጦች የሚሆን ጠፍጣፋ ሪቦን ክብ ሽቦን በሁለት ጥቅልሎች መካከል በማሳለፍ ይመረታል። ስፋቱና ውፍረቱ ከጥቅልሎቹ ክፍተት እና ከሚገባው ሽቦ ዲያሜትር ይመጣሉ፤ ለዚህም ነው የመሳብ ደረጃው ሆኖ መጠኑ ከመሆን በፊት ወጥ መሆን ያለበት፤ በተከታታይ የተደረደሩ ሁለት የልዩነት ምንጮች ከግለሰብ መቻቻሎቻቸው ድምር የከፋ ባህሪ ያሳያሉ።
ስም ውፍረት ለመያዝ ግልጽ የሆነው ባህሪ ነው፣ ነገር ግን የጠርዝ ቅርጽም እንዲሁ ያስፈልጋል። በመሃሉ የለበሰ ጥቅል በመሃሉ ቀጭን የሆነ ስትሪፕ ይፈጥራል፣ ክብ ወይም ላባ ያለው ጠርዝ ያለው ስትሪፕ ደግሞ በቡስባር መቅረጫ ጣቢያ ውስጥ ካሬ ጠርዝ ካለው ስትሪፕ በተለየ መልኩ ይሠራል። መጠምዘዝ ሌላው የተደበቀ ጉድለት ነው፦ ከወፍጮው በመጠምዘዝ የሚወጣ ስትሪፕ በኬል ላይ አሁንም ተቀባይነት ያለው ይመስላል፣ እና ማሽን ጠፍጣፋ አድርጎ ለማስቀመጥ ሲሞክር ብቻ ችግር ይሆናል።
ለ0BB አቀማመጦች የሚሆን ክብ ሽቦ ይህን ደረጃ ሙሉ በሙሉ ይዘላል። ይህ ወደ 0BB መሸጋገር የሪቦን መስመር አወቃቀርን እንዴት እንደሚለውጥ እንጂ የምርት ኮድን በቀላሉ መቀየር አለመሆኑን ከሚያሳዩ ምክንያቶች አንዱ ነው፣ እና ለዚህም ነው የተቀናጀ የመሳብ፣ የመጠምዘዝ እና የቆርቆሮ መስመር ለቡስባር ሪቦን እንጂ ለጥሩ ክብ ሽቦ የሚዘጋጀው።
ማነሳሳት፦ ሪቦኑ በስትሪንገር ውስጥ እንዴት እንደሚሠራ የሚወስነው ደረጃ
ስዕሉ መዳብን በጣም ያጠነክራል። የክሪስታል አወቃቀሩ ይዛባል፣ ሽቦው ይጠነክራል፣ እና ጭንቀትን ወደ ሴል ሳያስተላልፍ በሕብረቁምፊ መሳብን አይቋቋምም። አኒሊንግ ይህን ይመልሳል፡ ሽቦው ከድጋሚ ክሪስታላይዜሽን ሙቀቱ በላይ ይሞቃል ከዚያም ይቀዘቅዛል፣ እና የተሠራው አወቃቀር በአዲስ ጥራጥሮች ይተካል።
ሁለት የማሞቂያ ዝግጅቶች የተለመዱ ናቸው። ቱቦ ምድጃ ሽቦውን በሚሞቅ ዞን ያልፋል። ቀጥተኛ የመቋቋም ማሞቂያ በሽቦው ራሱ ውስጥ ጅረት ያስፈልጋል፣ ስለዚህ መዳብ የራሱን ሙቀት ያመነጫል። በሁለቱም መንገድ ፊዚክስ አንድ ነው፡ መዳብ የሚቀበለው የሙቀት እና የጊዜ ጥምረት ነው፣ እና ሁለቱም በመስመሩ ፍጥነት ይወሰናሉ።
ፍጥነት እና ሙቀት አንድ ቁጥጥር ናቸው፣ ሁለት አይደሉም
ፈጣን መስመር ለእያንዳንዱ ሴንቲሜትር ሽቦ በሙቀቱ ዞን ውስጥ ያነሰ ጊዜ ይሰጣል፣ ስለዚህ ተመሳሳይ ውጤት ለማግኘት ከፍተኛ ሙቀት ይፈልጋል። ጥንዶቹ ማለት በመስመሩ ፍጥነት ላይ ያለ ትንሽ ለውጥ የምድጃው ሴትፖይንት ባይንቀሳቀስም ጠንካራነትን ይለውጣል፣ እና ውጤቱ በአንድ የሙከራ ናሙና ሳይሆን በጠቅላላው ጥቅልል ርዝመት ላይ ይታያል። ስለዚህ አንድ ጥቅልል የላቦራቶሪ ምርመራን አልፎ በሕብረቁምፊ ውስጥ ወጥ ያልሆነ ባህሪ ሊያሳይ ይችላል፣ ምክንያቱም ሕብረቁምፊው ጠቅላላውን ርዝመት ይመለከታል።
ከባቢ አየር ለተመሳሳይ ምክንያት ያስፈልጋል። ሞቃት መዳብ በቀላሉ ይበሰብሳል፣ እና በላዩ ላይ ያለው ኦክሳይድ ሽፋን በመቀጠል የሚመጣውን ሽፋን ያዛባል። በተለምዶ ናይትሮጅን በማቀዝቀዣ እና በሚከተለው ማቀዝቀዣ ጊዜ ኦክስጅንን ለማራቅ ያገለግላል።
የሴሉ ውፍረት ክፍተቱን የበለጠ ያጠባል። ቀጭን ሴል በመገጣጠሚያው ላይ ያለውን ጫና የመቋቋም አቅሙ ያነሰ ነው፣ ስለዚህ ተቀባይነት ያለው የምርት ጥንካሬ ክልል ይጠባል፣ እና የሪቦን መስመር ያንን ክልል በአማካይ ሳይሆን በተከታታይ መያዝ አለበት። የመገጣጠሚያው ሜካኒካዊ ባህሪ በዝርዝር ተብራርቷል በ PV ሪቦን ምን ይሠራል፡ ሦስት ሥራዎች፣ አንድ ልውውጥ, እና የጠንካራነት ክፍተቱ ራሱ በ PV ሪቦን ቁሳቁሶች.
በታችኛው ተፋሰስ፣ ስትሪንገር የሚገጥመው ይህ ነው። በጣም ጠንካራ ሆኖ የሚደርስ ሪቦን ጫናውን ወደ ሴሉ ያስተላልፋል፤ በጣም ለስላሳ ሆኖ የሚደርስ ደግሞ በማሽኑ አያያዝ ሊሳብና ሊዘረጋ ይችላል፣ እና ስትሪንገር ሪቦንን እንዴት እንደሚይዝ ማሽኑ አንድ እሴት ሳይሆን ክልልን ለምን እንደሚታገስ ያብራራል።
ቲኒንግ፡ ቅይጥን በመዳብ ላይ ለማስቀመጥ ሁለት መንገዶች
መዳብ ብቻውን በንጽህና አይበየድም እና በማከማቻ ጊዜ ኦክሲዳይዝ ይሆናል፣ ስለዚህ ሽቦው በብየድ ቅይጥ ይለበጣል። ዋናው ዘዴ ሙቅ መጥለቅ ነው። ሽቦው የገጽታ ኦክሳይድን የሚያስወግድ የፍሉክስ ገንዳ ውስጥ ያልፋል፣ ወደ ቀልጦ ቅይጥ ማሰሮ ይገባል፣ ትርፍ የሆነውን የሚያስወግድ ማጽጃ — የመጠን ማስተካከያ ዳይ ወይም የአየር ቢላዋ — በኩል ይወጣል፣ ከዚያም ይቀዘቅዛል። ማጽጃው የልብስ ውፍረትን የሚወስነው ነው፣ እና ለሰዓታት ምርት ሳይሆን ለናሙና ብቻ ሳይሆን መቆየት ያለበት ሜካኒካዊ ቅንብር ነው።
አማራጩ ኤሌክትሮፕሌቲንግ ነው፣ በዚህ ውስጥ ልብሱ ከኤሌክትሮላይት ይቀመጣል። ቀጭን እና የበለጠ ተመሳሳይ የሆነ ንብርብር ይፈጥራል፣ ይህም የልብስ ውፍረት በጥብቅ መያዝ ሲያስፈልግ ወሳኝ ነው፣ ነገር ግን ቀርፋፋ ነው፣ የቅይጥ ውህደትን ማስተካከል የበለጠ ከባድ ያደርገዋል፣ እና የፕሌቲንግ ገንዳ እና የፍሳሽ ውሃ ፍሰትን ሁለቱንም የማይፈልግ ፋብሪካ ውስጥ ያስገባል።
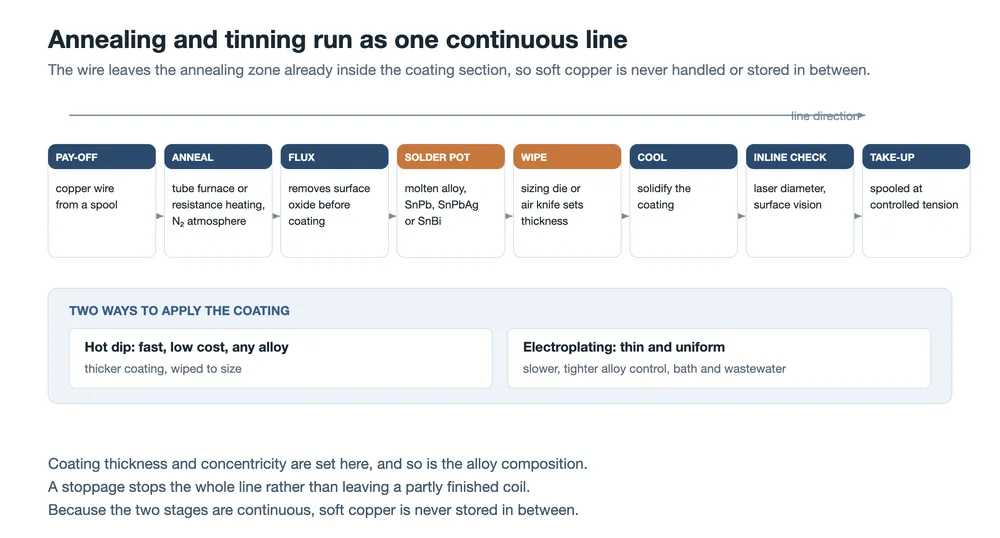
| ባህሪ | ሙቅ መጥለቅ | ኤሌክትሮፕሌቲንግ |
|---|---|---|
| ልብሱ እንዴት እንደሚፈጠር | ሽቦው በቀለጠ ቅይጥ ውስጥ ይጠመቃል፤ ንብርቱን ወደ መጠኑ ይጠረጋል | ብረቱ ከኤሌክትሮላይት ወደ መዳብ ላይ ይቀመጣል |
| የተለመደ ውፍረት | ወፍራም፣ በመጥረግ የሚወሰን | ቀጭን፣ እና በአንድ ወጥ ሁኔታ ለመያዝ ቀላል |
| ቅይጡን መቀየር | ቀጥተኛ፦ SnPb፣ SnPbAg እና SnBi ሁሉም በአንድ የማቅለጫ አቀራረብ ይሠራሉ | በኤሌክትሮላይት ስርዓቱ የተገደበ |
| ምን ያስከፍልሃል | የቅይጥ ፍጆታ፣ ድሮስ፣ እና ስብጥሩ የሚንሸራተትበት ማቅለጫ | ፍጥነት፣ የመታጠቢያ ጥገና፣ የፍሳሽ ማከሚያ |
የትኛውም መንገድ ቢጠቀም፣ አራት ባህሪያት በአንድ ጊዜ መያዝ አለባቸው፦
- ውፍረት። በጣም ቀጭን መሆን ለአስተማማኝ መገጣጠሚያ በጣም ትንሽ ብየዳ ይተዋል። በጣም ወፍራም መሆን ከመዳብ ጋር ሲነጻጸር በደንብ በማይሰራ ንብርት ላይ መስቀለኛ ክፍልን ያባክናል፣ እንዲሁም የብየዳ ኳሶችን እና ድልድዮችን የመፍጠር እድልን ይጨምራል።
- አንድ ወጥነት እና ማእከላዊነት። በክብ ሽቦ ላይ ሽፋኑ በዙሪያው ሁሉ እኩል መሆን አለበት፤ በጠፍጣፋ ስትሪፕ ላይ በሁለቱም ገጽታዎች እኩል መሆን አለበት። በአንድ በኩል ወፍራም በሌላኛው በኩል ቀጭን የሆነ ሽቦ የአማካይ ውፍረት ፍተሻን ያልፋል፤ ነገር ግን በአንድ በኩል በደንብ አይበየድም።
- የቅይጥ ውህደት። ቅይጡ ሲጠፋ እና መዳብ ወደ ውስጥ ሲሟሟ ማሰሮው ይለወጣል፤ ሁለቱም የመቅለጥ ባህሪውን እና እርጥበትን ይለውጣሉ። ሽፋኑን በዝርዝር መግለጫው ውስጥ የሚያቆየው ወቅታዊ ምርመራ እና መሙላት ነው፣ የመጀመሪያው ክፍያ አይደለም።
- የገጽታ ሁኔታ። የተጠናቀቀው ሽፋን ለስላሳ፣ ሙሉ፣ ከእብጠት ነፃ እና ቁጥጥር የማይደረግበት የፍሰሻ ቅሪት የሌለው መሆን አለበት።
የሽፋን ኬሚስትሪ እና በመገጣጠሚያው ላይ ያለው ተጽዕኖ — እርሳስ-ነፃ እና ዝቅተኛ-ሙቀት ቅይጦች ለምን በተለየ መንገድ እንደሚሠሩ ጨምሮ — በዚህ ውስጥ ተብራርቷል PV ሪቦን እና ፍሉክስ.
ማነብ እና ቆርቆሮ አብዛኛውን ጊዜ እንደ አንድ መስመር የሚሠሩበት ምክንያት
የተቀነቀነ መዳብ ለስላሳ፣ ንጹህ እና ምላሽ ሰጪ ነው። በእቶኑና በብረት መቅለጫው መካከል ተጠቅልሎ ቢቀመጥ፣ ላይ ላዩን ይበክላል እና በራሱ ክብደት ስር ይበላሻል፣ ከዚያም የቆርቆሮ ለበጥ ደረጃ አስቀድሞ የተለወጠውን ገጽታ ላይ ሽፋን ይሆናል። ሁለቱን ደረጃዎች በቅደም ተከተል ማስኬድ — ከመውጫው ወደ እቶኑ፣ ከእቶኑ ወደ ፍሉክስና ወደ መቅለጫው — ሁለቱንም ችግሮች ያስወግዳል፣ ለዚህም ነው ሁለቱ ብዙውን ጊዜ እንደ አንድ መስመር እንጂ እንደ ሁለት ማሽኖች የሚገለጹት።
አቀማመጡ ለጥራት ቁጥጥር የራሱ የሆነ ውጤት አለው። ደረጃዎቹ ቀጣይ ስለሆኑ፣ የመዳብ የተቀነቀነ ሁኔታ የሚረጋገጠው በዚያው መስመር መጨረሻ በሚገኘው መቀበያ ብቻ ነው። እቶኑ ከተንሸራተተ፣ የመንሸራተቱ ማስረጃ በመካከለኛው ምርት ሳይሆን በተጠናቀቀው ጥቅል ውስጥ ይገኛል፣ ለዚህም ነው በመስመሩ ላይ የሚደረግ መለኪያና በመስመሩ መጨረሻ ላይ የሚደረግ የየባች ምርመራ ከመካከለኛ ፍተሻዎች የበለጠ ክብደት ያለው የሆነው።
ልዩ ሪባኖች የመስመር ማሻሻያ ናቸው፣ የተለየ ምርት አይደሉም
የተቀረጹና ተግባራዊ ሪባኖች የሚሠሩት ከአምስቱ ደረጃዎች አንዱን በመጨመር ወይም በማሻሻል ነው፣ ወጪያቸውም የሚመጣው ከዚህ ነው።
- የተከፋፈለ ሪባን። ጠፍጣፋ ክፍሎች በተወሰነ ርቀት ላይ ባለው ክብ ሽቦ ውስጥ ይጫናሉ። ርቀቱ ከሴል ልኬቶችና ከሴል ክፍተት ጋር መመሳሰል አለበት፣ ይህም በመስመሩ ላይ ያለውን መጭመቂያ ከቅርጽ ችግር ይልቅ የማመሳሰል ችግር ያደርገዋል።
- አንጸባራቂ ሪባን። የተሰራ ጥቅል በጠፍጣፋ ስትሪፕ ላይ የV-ቅርጽ ጎድጓዳዎችን ይጫናል። ጎድጓዳዎቹ ከነሱ በታች ያለውን ሽፋን ሳይጎዱ መሰራት አለባቸው።
- ሶስት ማዕዘን እና ጠፍጣፋ-ክብ ክፍሎች። እነዚህ ጎድጓዳ ጥቅሎች ወይም የቅርጽ መስሪያዎች ይፈልጋሉ። ችግሩ ክፍሉን በሙሉ ርዝመቱ ወጥ አድርጎ መያዝ እና ስትሪፑ በሚጠቀለልበት ጊዜ እንዳይጠመዝ ማድረግ ነው።
- ጥቁር ሪባን። ከቆሽት በኋላ ሽፋን ወይም የገጽታ ህክምና ገጹን ያጨልማል። ቀለሙ ወጥ መሆን አለበት እና በቆሽት ወይም በረጅም ጊዜ አስተማማኝነት ላይ ጣልቃ መግባት የለበትም።
የተለመደው ባህሪ ጠባብ የሂደት መስኮት እና ወደ ተረጋጋ ምርት የሚወጣው ቀርፋፋ መውጣት ነው። እነዚህን ምርቶች የሚያቀርቡ የሪባን አምራቾች ብዙውን ጊዜ ብረት ከመሸጣቸው በተጨማሪ መሳሪያ እና የሂደት ቁጥጥርን ይሸጣሉ።
መጠቅለል፣ ፍተሻ እና የሞጁል አምራቹ የሚቀበለው
የመጨረሻው ደረጃ የቀደሙት አራቱ በመላኪያ ጊዜ እንዴት እንደሚተርፉ ይወስናል። የመጠቅለያ ውጥረት የተረጋጋ ጥቅልል ለማምረት በቂ ከፍተኛ መሆን አለበት፣ ለስላሳ ሪባን እንዳይለጠጥ ደግሞ በቂ ዝቅተኛ መሆን አለበት፣ ምክንያቱም የተለጠጠ ሪባን በመሳቢያ ደረጃ ከተመረተው ያነሰ ዲያሜትር አለው። የመሻገሪያ ንድፍ በደንበኛው በኩል ያለው መሳሪያ ሽቦውን ያለ መጠላለፍ ማላቀቅ ይችል እንደሆነ ይወስናል፣ በ0BB ሪባን ደግሞ በአንድ ጊዜ የሚለቀቁት በጣም ቀጭን ሽቦዎች ቁጥር የመጠቅለያ ንድፉ የገመድ አስተካካዩ መረጋጋት አካል እንዲሆን ያደርገዋል እንጂ የማሸጊያ ዝርዝር አይደለም።
ምርመራ በሁለት ዓይነት ይከፈላል። የመስመር ላይ ስርዓቶች ዲያሜትሩን በሌዘር ይለካሉ እና ላዩንን በካሜራ ይከታተላሉ፣ ስለዚህ መዛባት መስመሩ እየሠራ ሳለ ይያዛል። ከመስመር ውጭ የሚደረግ ምርመራ በእያንዳንዱ ባች ይሠራል እና የሞጁል አምራች በትክክል የሚመረኮዝባቸውን ባህሪያት ይሸፍናል፡ ልኬቶች፣ የመቋቋም አቅም፣ የመሸከም ጥንካሬ፣ የመለጠጥ ጥንካሬ፣ የመለጠጥ መጠን፣ የሽፋን ውፍረት እና የብየዳ ችሎታ። የመቋቋም አቅም የራሱ የሆነ ማብራሪያ ይገባዋል፣ ምክንያቱም የመስቀለኛ ክፍል እና የቁስ ንጽህና የሚገናኙበት ቦታ እሱ ነው።
አንድ መቶኛ ሚሊሜትር እንዴት ወደ መቶኛ ይለወጣል
የመቋቋም አቅም በአንድ ክፍል ርዝመት ከዲያሜትሩ ካሬ ጋር ይቀንሳል፣ ስለዚህ ከመጠን በታች የሆነ ዲያሜትር የመቋቋም አቅሙን ከጉድለቱ በሚጠብቀው መጠን በላይ በፍጥነት ይጨምራል። የመሳብ ደረጃው ከመደበኛው በ0.01 ሚሜ ያነሰ ሽቦ ካመረተ፣ ጭማሪው አንድ በመቶ አይደለም — በርካታ በመቶ ነው፣ እና መደበኛው ዲያሜትር ሲቀንስ ይጨምራል፦
| መደበኛ ዲያሜትር | በ0.01 ሚሜ ከመጠን በታች ሲሆን የመቋቋም አቅም ጭማሪ | ርዝመት በኪሎግራም |
|---|---|---|
| 0.35 mm (MBB) | около 6.0% | около 1,160 m |
| 0.26 mm (SMBB) | около 8.2% | около 2,100 m |
| 0.18 mm (0BB) | около 12.1% | около 4,400 m |
የርዝመት አምዱ የመቻቻል ጥያቄው ጽንሰ-ሐሳባዊ ብቻ ያልሆነውን ምክንያት ያብራራል። በ0.18 ሚሜ ላይ፣ አንድ ኪሎግራም መዳብ ከአራት ኪሎ ሜትር በላይ ሽቦ ነው፣ አንድ ቶን ደግሞ ከአራት ሺህ ኪሎ ሜትር በላይ ነው። በዚያ ርዝመት ውስጥ በአንድ መቶኛ ሚሊሜትር የሚንሸራተት ዲያሜትር በምርቱ ላይ አይታይም፣ ነገር ግን በሚያልፍበት በእያንዳንዱ ሜትር ላይ የመቋቋም አቅሙን ይለውጣል።
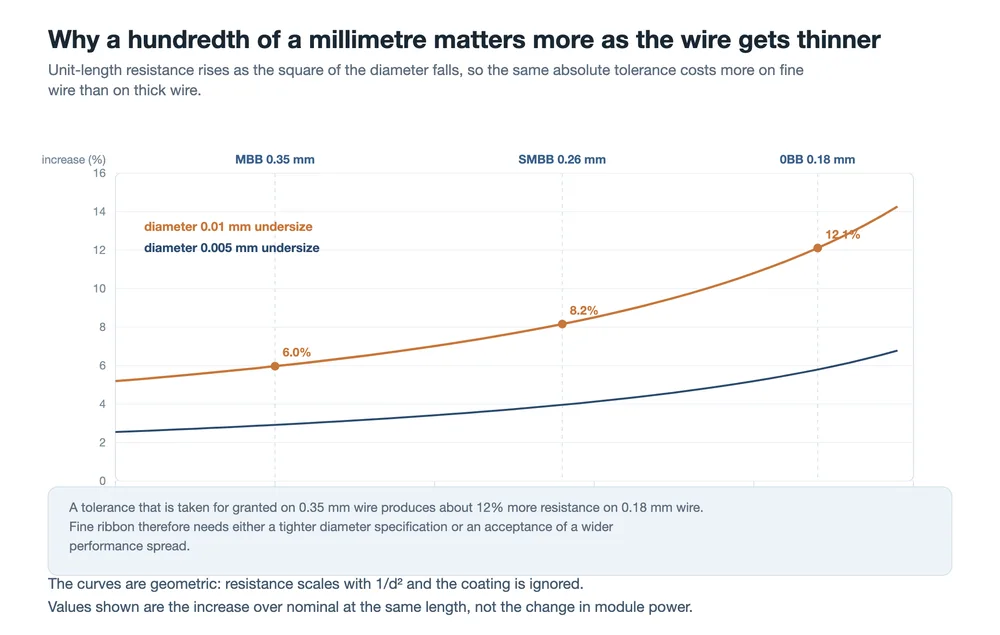
ተግባራዊ ውጤቱ ደንበኛው ማስወገድ የማይችለው ልውውጥ ነው። የሪቦን መስመር ፍጹም መቻቻልን ይዞ ሽቦ እየቀጠነ ሲሄድ አንጻራዊው ቅጣት እንዲያድግ ሊፈቅድ ይችላል፣ ወይም ለቀጭን ሽቦ መቻቻልን አጥብቆ ከዚያ ጋር የሚመጡትን ቀርፋፋ መሳብ፣ ተደጋጋሚ የዳይ ለውጦች እና ከፍተኛ የፍተሻ ጫና መቀበል ይችላል። ቀጭን ሽቦ በአንድ ጊዜ በደርዘን የሚቆጠሩ ክሮች ላይ ውጥረት በሚያደርግ ስትሪንገር ውስጥ ሲገኝ፣ ያ ስሌት ከማሽኑ ግዢ ይልቅ ከሪቦን ዝርዝር መግለጫ ጋር ነው የሚመለከተው፣ እሱም ከሞጁሉ ወገን የተገለጸው ተመሳሳይ ልውውጥ ነው በ የPV ሪባን አወቃቀር እና ዓይነቶች.
የሪቦን አቅራቢን ምን መጠየቅ አለበት
በሪቦን ላይ የሚመጣ ማንኛውም ችግር መጀመሪያ የብየዳ ችግር ይመስላል፣ በኋላ ግን በላይ በኩል ያለ የሂደት ወጥነት ችግር ሆኖ ይታወቃል። መስመሩን የሚቆጣጠር አቅራቢን መስመሩ ያመረተውን ማንኛውንም ነገር ከሚሸጥ አቅራቢ የሚለዩ ስድስት ጥያቄዎች እነዚህ ናቸው፦
- በአንድ ስፑል ውስጥ እና በስፑሎች መካከል ያለው የዲያሜትር ስርጭት ምንድን ነው፣ የስም ዋጋው ብቻ ሳይሆን?
- የሽፋኑ ውፍረት ክልል ስንት ነው፣ እና በናሙና ላይ በመላው ሳይሆን በሽቦው ዙሪያ ተመሳሳይነት እንዴት ይመረመራል?
- የብረት ማቅለጫው ማሰሮ ምን ያህል ጊዜ ይመረመራል፣ እና መሙላትን የሚቀሰቅሰው ምንድን ነው?
- የምርት ጥንካሬ እና የመለጠጥ እሴቶች ስንት ናቸው፣ እና በአንድ ጥቅልል ላይ ምን ያህል ይለያያሉ?
- የትኛው የብረት መቅለጥ ፈተና ጥቅም ላይ ይውላል፣ እና በምን ክፍተት?
- ለጥቃቅን ሽቦ፣ የመጠቅለያ ንድፉ ምንድን ነው እና በመውሰጃው ላይ ምን ያህል ውጥረት ይጠቀማል?
ተደጋጋሚ ጥያቄዎች
ቆርቆሮ መቀባት የሽቦውን ዲያሜትር ይለውጣል?
አዎ። የተጠናቀቀው ምርት መዳብ እና ሽፋን ነው፣ እና ልኬቶቹ ሲገለጹ ሽፋኑ ይካተታል። ከመዳብ ጋር ሲነጻጸር በጣም ትንሽ ጅረት ይሸከማል፣ ለዚህም ነው ወፍራም ሽፋን ተቃውሞን ለመቀነስ መንገድ የማይሆነው።
አንድ መስመር ሁለቱንም ክብ ሽቦ እና ጠፍጣፋ ስትሪፕ ማምረት ይችላል?
የመሳብ እና የማቃጠል ክፍሎች የጋራ ናቸው፣ ክብ ሽቦ ደግሞ የመጠቅለያ ክፍሉን በቀላሉ ይዘልላል። የተቀረጹ ክፍሎች ግን የተለየ ጉዳይ ናቸው፣ ምክንያቱም ጠፍጣፋ ጥንድ ጥቅልሎች ሳይሆኑ ቦይ ያላቸው ጥቅልሎች ወይም የቅርጽ ሻንጣዎች ይፈልጋሉ።
ለምን በተቻለ መጠን ለስላሳ አታቃጥልም?
ምክንያቱም የስትሪንገር የራሱ አያያዝ ገደብ ይሆናል። በጣም ለስላሳ የሆነ ሪባን ለማስቀመጥና ለመጎተት በሚያገለግል ውጥረት ስር ይለጠጣል፣ ይህም የመስቀለኛ ክፍሉን እና ከሴሉ አንጻር ያለውን ቦታ ይለውጣል። ጥቅም ላይ የሚውለው ክልል አቅጣጫ ሳይሆን መስኮት ነው።
0BB ሪባን ከጠፍጣፋ ሪባን የበለጠ ለመሥራት የሚከብደው ለምንድነው?
ቀጭን ስለሆነ፣ ተመሳሳይ ፍጹም የዲያሜትር መቻቻል የበለጠ ተቃውሞ ያስከፍላል፤ በክብ ክፍል ዙሪያ እኩል መሆን ያለበት ሽፋን ይይዛል፤ እንዲሁም በደርዘን የሚቆጠሩ ክሮች አብረው ስለሚከፈሉ ስፑሊንግና የትራቨርስ ንድፍ የማሸጊያ ዝርዝር ሳይሆን የማሽኑ አስተማማኝነት አካል ይሆናሉ።
ኤሌክትሮፕሌትድ ሽፋን ከሙቅ መጥለቅ ይበልጣል?
ቀጭንና እኩል የሆነ ንብርብር በመያዝ ይበልጣል፣ ይህም ውፍረቱ ጥብቅ መሆን ሲኖርበት እውነተኛ ጥቅም ነው። ሙቅ መጥለቅ ፈጣን፣ ርካሽ እና በቅይጥ ምርጫ ረገድ በጣም ተለዋዋጭ ነው። ትክክለኛው መልስ የሚወሰነው አገልግሎቱ በሚጎድለው ንብረት ላይ ነው።
የሽፋኑ ውህደት በምርት ጊዜ በእውነት ይለዋወጣል?
አዎ ይለዋወጣል። ቅይጡ በሽቦው ላይ ሆኖ ከድስቱ ይወጣል፣ መዳብም በሚያልፈው ሽቦ ምክንያት ወደ ቀልጦ ውስጥ ይሟሟል። ሁለቱም ውህደቱን ይለውጣሉ፣ ሁለቱም የመቅለጥ ባህሪውን ይለውጣሉ። ምርመራና መሙላት ሽፋኑን በመግለጫው ውስጥ የሚያስቀሩት ናቸው።
የመጨረሻ ሀሳቦች
ሪቦን ማምረት ሕዋስ ማምረት እንደሆነው ከፍተኛ ቴክኖሎጂ ሂደት አይደለም። እሱ አምስት ሜካኒካዊና ሙቀታዊ ደረጃዎች ነው፣ እያንዳንዱም በሺዎች ኪሎ ሜትሮች ሽቦ ላይ አንድን ቁጥር ቋሚ አድርጎ መያዝ አለበት። ችግሩ በአንድ ደረጃ ላይ አይደለም፤ በአንድ ደረጃ ላይ የሚደረግ ትንሽ ለውጥ እስከ ደንበኛው ድረስ ስለሚቀጥል ነው። ትንሽ ያረጀ ዳይ፣ በጥቂቱ ፈጣን የሚሠራ እቶን፣ በዚህ ሳምንት ያልተመረመረ የብረት መቅለጫ — ከእነዚህ አንዳቸውም በጥቅሉ ውስጥ አይታዩም፣ ሁሉም ግን በሞጁል መስመር ላይ ይታያሉ።
ለዚህም ነው የሂደት ጥያቄዎች ከዋጋ ጥያቄዎች በፊት መጠየቅ የሚገባቸው። ልዩነቱ በስትሪንገር ማቆሚያዎች ሲለካ ርካሽ ጥቅልና ርካሽ አጠቃላይ የባለቤትነት ወጪ አንድ አይደሉም።
የPV ሪባን ምን ያደርጋል፡ ሦስት ሥራዎች፣ አንድ ልውውጥ
የPV ሪባን ቁሳቁሶች፡ የመዳብ አስኳል፣ ጠንካራነት እና ሽፋን
የPV ሪቦን አወቃቀር እና ዓይነቶች፡ ጠፍጣፋ፣ ክብ እና ቅርጽ ያለው
PV ሪቦንና ፍሉክስ፦ ለሞጁል ማምረት አስፈላጊ አካላት
የፎቶቮልታይክ ሪቦን ሽቦ መሳብና ቆርቆሮ መቀባት የተቀናጀ መስመር
ለሪቦን ማምረት የሽቦ መሳብ ማሽን
የባስባር ሪቦን መሳብ፣ መጠቅለልና ቆርቆሮ መቀባት መስመር
የታበር እና ስትሪንገር ማሽን፡ እንዴት እንደሚሠራ፣ እንዴት መምረጥ እንደሚቻል
ለሞጁል ማምረት የMBB ሕዋስ ቆርቆሮ ስትሪንገር
ተዛማጅ፡ የPV ሪባን የሙከራ ዘዴዎች፡ ልኬቶች፣ ጥንካሬ እና የብየዳ ችሎታ. እዚህ የሚፈተነው እያንዳንዱ ባህሪ በዚያ ሂደት ውስጥ ባለ አንድ ደረጃ ይወሰናል።
የውሂብ ማስታወሻ፦ የመቋቋም ጭማሪዎች ጂኦሜትሪካዊ ናቸው፣ በመዳብ መስቀለኛ ክፍል ላይ ሽፋኑ ተዘንግቶ (d/(d − Δd))² − 1 ተብሎ ይሰላል፣ እና በሞጁል ኃይል ላይ የሚደረግ ለውጥ ሳይሆን በቋሚ ርዝመት ላይ ያለውን ለውጥ ይገልጻል። በኪሎግራም የሚሰጡ ርዝመቶች የመዳብ ጥግግት 8.96 g/cm³ ብለው ያስባሉ እና ሽፋኑን ችላ ይላሉ። የሂደት መግለጫዎች የመሳብ፣ የመጠቅለል፣ የማቃጠል እና የቆርቆሮ መስመሮች በተለምዶ እንዴት እንደሚሠሩ ያንጸባርቃሉ፤ በተወሰነ መስመር ላይ የተወሱ መለኪያዎች አይደሉም። የሽፋን ቅይጦች በብራንድ ሳይሆን በውህደታቸው ይሰየማሉ።